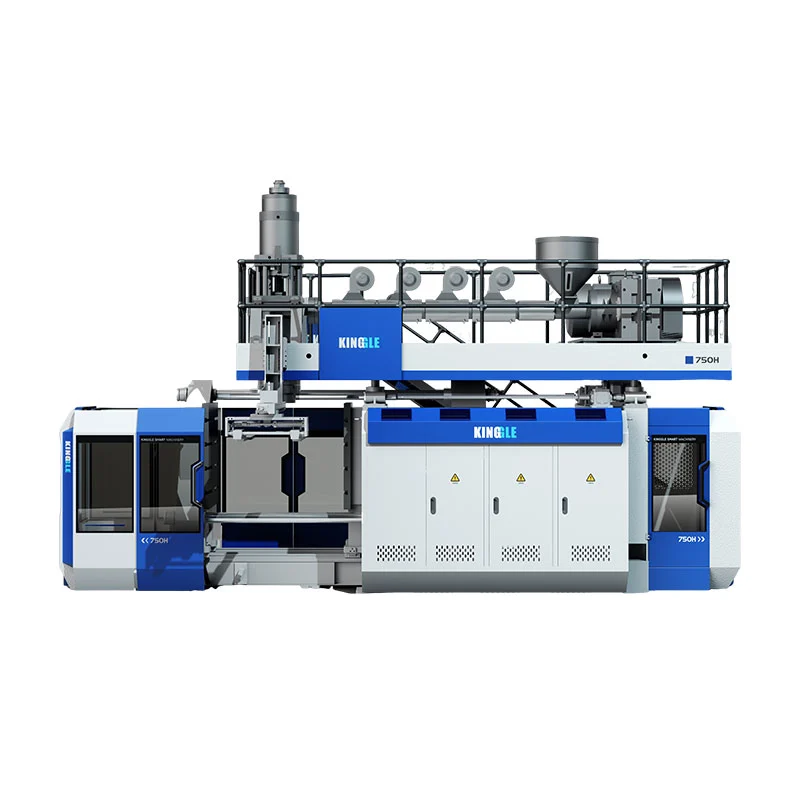
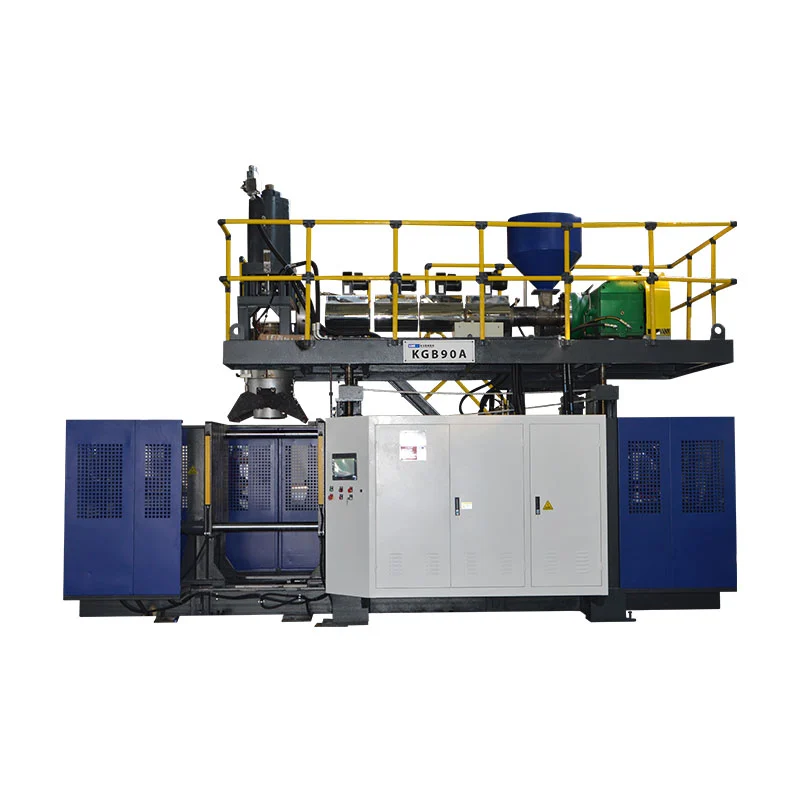
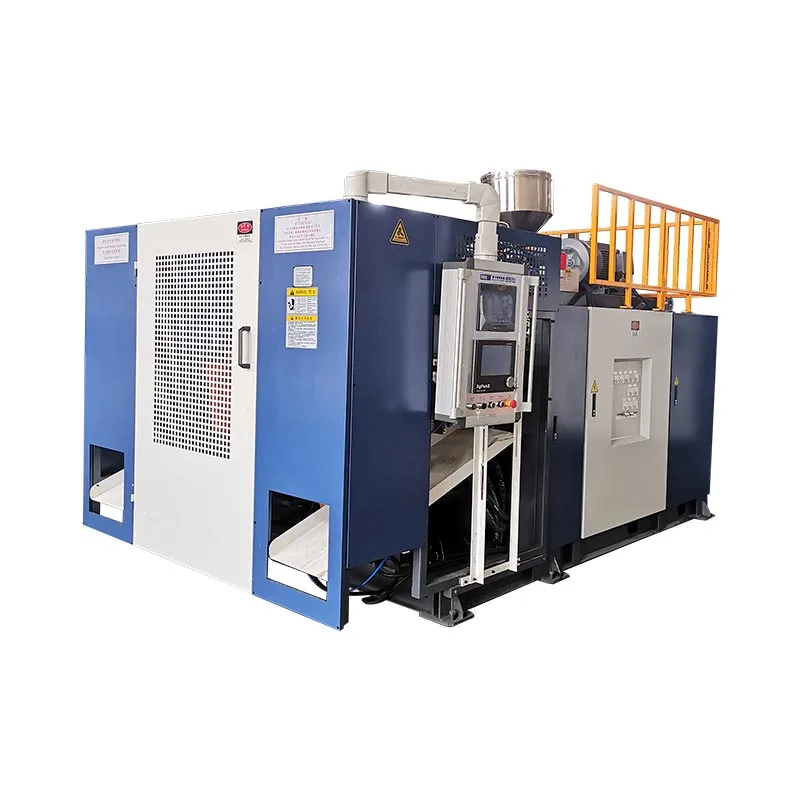
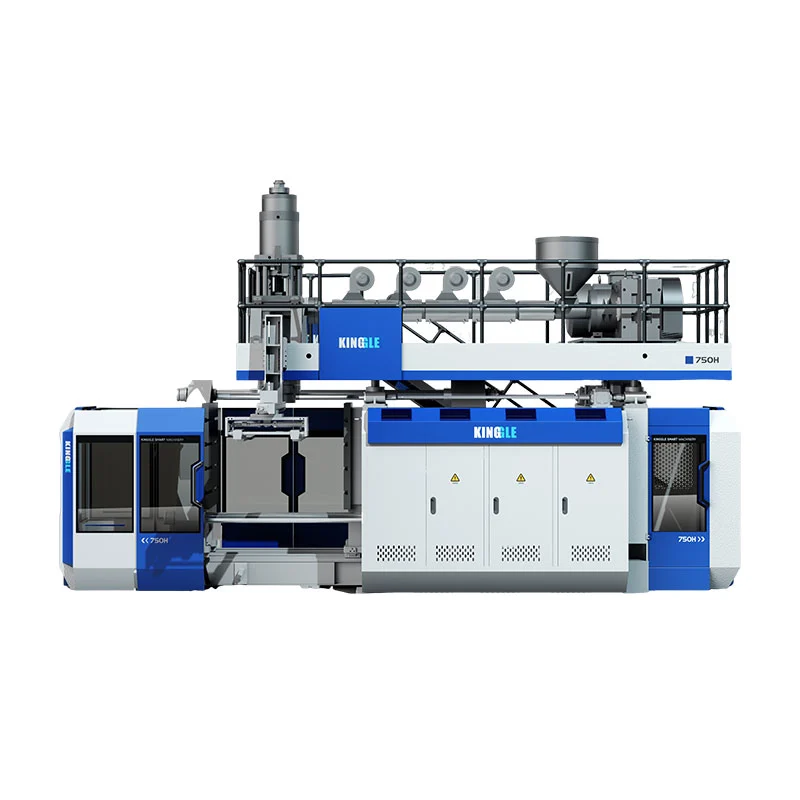
Երկրորդ կայանը փոխում է, թե ինչպես է մեքենան օգտագործում արտամղման, սառեցման և կաղապարի մշակման ժամանակը: Այն ինքնաբերաբար չի կրկնապատկում վաճառվող արտադրանքը, չի նվազեցնում էներգիան մեկ շիշի համար և չի դարձնում ավելի մեծ արտադրանք: Երեք զուգակցված Kinggle մեքենայի չափսերը ցույց են տալիս, թե որտեղ են հայտնվում իրական տարբերությունները:

Իրականըմեկ ընդդեմ կրկնակի կայանի հարվածով համաձուլվածքների մեքենաՀետևաբար, համեմատությունը ամբողջական բջիջների ուսումնասիրություն է, այլ ոչ թե փոխադրումների հաշվարկ: Որոշումը պետք է միացնի շիշը, արտադրության ժամանակացույցը, հալման համախառն պահանջարկը, երկու կայանի հաջորդականությունը և ընդունված մասի պահանջը:
Ի՞նչ է փոխվում մեկ և երկու կայանի միջև:
Մեկտեղանոց շարունակական արտամղման փչող համաձուլման մեքենայում կաղապարի և սեղմիչի մեկ դիրքը գրավում է պարիզոնը, ձևավորում է մասը, սառեցնում է այն և ազատում այն: Հաջորդ ձուլման իրադարձությունը պետք է համապատասխանի այդ մեկ կայանի հաջորդականությանը:
Կրկնակի կամ երկկայանով արտամղման փչող ձուլման մեքենան փոխարինում է երկու կաղապարի դիրքերը ընդհանուր արտամղման համակարգի շուրջ: Մի կայանը կարող է լինել փչման, սառեցման կամ մասնակի հեռացման փուլում, մինչդեռ մյուսը պատրաստվում է գրավել հաջորդ պարիզոնը: Սա է պատճառը, որ որոշ շուկաներում կրկնակի կայանային սարքավորումները նկարագրվում են որպես երկկողմանի կամ մաքոքային հարվածով ձուլման մեքենա:
Այս պարզեցված հաջորդականությունը բացատրում է հնարավորությունը, ոչ թե վերջնական արտադրության տեմպը: Կայանային ճանապարհորդությունը, պարիզոնի ձևավորումը, կաղապարի փակումը, փչելը, արտանետումը, սառեցումը, արտանետումը, կտրումը և հոսանքին ներքև գտնվող փոխանցումը դեռ պետք է տեղավորվեն միասին: Անկախ մաքոքային մեքենաների գրականությունը նաև թվարկում է միակողմանի և երկկողմանի կոնֆիգուրացիաները՝ առանձին և միակողմանի պարիսոն մատրիցների գլխիկներից՝ հաստատելով, որ դրանք տարբեր սարքավորումների ընտրանքներ են:
Մի շփոթեք կայանների, գլխի, խոռոչի և շերտերի հաշվարկի հետ
Մեջբերման շատ սխալներ սկսվում են այն պատճառով, որ «կրկնակի» օգտագործվում է առանց կրկնապատկված ասելու: Կրկնակի կայանային մեքենան պարտադիր չէ, որ լինի կրկնակի գլխանի մեքենա, երկու խոռոչի կաղապար կամ երկշերտ գիծ:
| Ժամկետ | Ինչ է դա հաշվում | Ինչ է դա փոխում | Հարց մատակարարին |
|---|---|---|---|
| Մեկ կամ կրկնակի կայան | Կաղապար և սեղմիչ դիրքեր, որոնք աշխատում են հաջորդականությամբ | Մեքենայի հաջորդականությունը, կաղապարի տեղադրման պահանջը, ելքային պոտենցիալը, հետքը և բեռնաթափումը | Քանի՞ ամբողջական կաղապարային կայան են փոխարինում այս մեքենայի վրա: |
| Մեկ կամ բազմակողմանի մեռնում | Parisons extruded մեկ համաձուլվածքների իրադարձության | Քանի կաղապարի խոռոչներ կարելի է սնուցել միանգամից և անհրաժեշտ ելքի քայլը | Քանի՞ վարդակ է ներառված, և ո՞րն է դրանց կենտրոնական հեռավորությունը: |
| Մեկ կամ բազմաբնակարան կաղապար | Մեկ կաղապարում ձևավորված մասերը փակվում են | Մասեր ըստ ձուլման իրադարձության, կաղապարի չափսերի, հովացման հավասարակշռության և հարդարման | Քանի՞ վաճառքի ենթակա մասեր պետք է արտադրի կաղապարի մեկ իրադարձությունը: |
| Մեկ կամ բազմաշերտ | Նյութական շերտերը մասի պատին | Էքստրուդերներ, ճարմանդային ճարտարապետություն, նյութերի մշակում և գործընթացի վերահսկում | Ո՞ր նյութերն ու շերտերի կառուցվածքն են ներառված գնանշման մեջ: |
ԱյնR&B շարունակական extrusion shuttle տվյալների թերթիկՕրինակ, ցուցակագրում է մեկ և մի քանի պարիսոն մեռնող գլխիկներն առանձին մեկ կամ երկու կայան սեղմակների կազմաձևերից: Multi-parison tooling-ը մեկ ելքային լծակ է. երկրորդ կաղապարային կայանը ևս մեկ է: Առաջարկը կարող է օգտագործել կամ լծակ կամ համատեղել երկուսն էլ, ուստի մեջբերումը պետք է առանձնացնի յուրաքանչյուրը առանձին:
Տերմինաբանությունը նույնպես փոխվում է ըստ տարածաշրջանների։ Գնորդները կարող են որոնել ակրկնակի կայանային հարվածային կաղապարման մեքենա, երկվորյակ կայանի հարվածային կաղապարման մեքենա, երկկայան շիշ փչող մեքենակամերկկողմանի մաքոքային փչող կաղապար. Հաստատեք ֆիզիկական հաջորդականությունը, այլ ոչ թե ընտրեք միայն անունով:
Բնօրինակ համեմատություն՝ երեք զույգ Kingngle մեքենայի չափսեր
Հետևյալ վերլուծությունը օգտագործում է առանձնահատկություններ, որոնք հրապարակվել են Kingngle-ի ընթացիկ արտադրանքի վեց էջերում: Յուրաքանչյուր զույգ ունի նույն անվանական առավելագույն տարողունակությունը, ինչը հեշտացնում է կայանի տարբերությունը: Թվերը կատալոգի հղումներ են, այլ ոչ թե արտադրության երաշխիք յուրաքանչյուր շշի, խեժի, գլխիկի կամ օպցիոն փաթեթի համար:
| Տարողությունը և մոդելը | Կայաններ | Հրապարակված ելքային պիտակ | HDPE-ի հալման հզորություն | Մեքենայի չափսերը (L×W×H) | Պարզ L×W ծրար* | Քաշը | Սեղմող ուժ |
|---|---|---|---|---|---|---|---|
| 2լKGB2L | Միայնակ | 600 հատ/ժ չոր ցիկլ | 30 կգ/ժ | 3,1 × 1,7 × 2,5 մ | 5,3 մ² | 2,5 տ | 40 կՆ |
| 2լKGB2D | Կրկնակի | 600 × 2 հատ/ժ չոր ցիկլ | 55 կգ/ժ | 3,1 × 2,2 × 2,5 մ | 6.8 մ² | 4,5 տ | 40 կՆ |
| 5լKGB5L | Միայնակ | 500 հատ/ժ չոր ցիկլ | 55 կգ/ժ | 3,1 × 2,2 × 2,5 մ | 6.8 մ² | 3,0 տ | 65 կՆ |
| 5լKGB5D | Կրկնակի | 500 × 2 հատ/ժ չոր ցիկլ | 80 կգ/ժ | 3,2 × 2,2 × 2,5 մ | 7.0 մ² | 5,2 տ | 65 կՆ |
| 15լKGB15L | Միայնակ | 450 հատ/ժ չոր ցիկլ | 100 կգ/ժ | 4,5 × 2,2 × 2,8 մ | 9,9 մ² | 7,5 տ | 165 կՆ |
| 15լKGB15D | Կրկնակի | 450 × 2 հատ/ժ չոր ցիկլ | 120 կգ/ժ | 4,8 × 2,9 × 2,8 մ | 13,9 մ² | 12,5 տ | 165 կՆ |

Ինչ են բացահայտում զուգակցված տվյալները
1. Կայանի քանակը չի սահմանում մասի առավելագույն չափը
Kingngle-ի յուրաքանչյուր զույգում տարայի անվանական տարողունակությունը և հրապարակված սեղմման ուժը մնում են նույնը՝ 2լ և 40 կՆ, 5լ և 65 կՆ, կամ 15լ և 165 կՆ։ Երկրորդ կայանը փոխում է արտադրության հաջորդականությունը. այն չի վերածում 5լ պլատֆորմը 15լ հարթակի:
Այս տարբերությունը կարևոր է մեքենայի ընտրության ժամանակ: Մասի ծավալը, նախագծված տարածքը, կաղապարի չափերը և անհրաժեշտ սեղմիչը դեռ պետք է համապատասխանեն հարթակին: Քինգլիփչող ձուլման մեքենայի ընտրության ուղեցույցսկսվում է բեռնարկղից՝ նախքան կայանի հաշվարկը ընտրելը:
2. Կրկնակի կայանների զույգերը ավելացնում են հալման հզորությունը, բայց ոչ մեկ ֆիքսված հարաբերակցությամբ
Հրապարակված HDPE-ի հալման հզորությունը բարձրանում է 30-ից մինչև 55 կգ/ժ 2լ զույգում, 55-ից մինչև 80 կգ/ժ 5լ զույգում և 100-ից մինչև 120 կգ/ժ 15լ զույգում: Այդ բարձրացումները նույնական չեն և չպետք է վերածվեն ունիվերսալ «կրկնակի կայանի բազմապատկիչի»:
Սա տվյալների հզորության ամենակարևոր դասն է: Երկու կայանները կարող են ստեղծել ավելի շատ ձուլման հնարավորություններ, բայց էքստրուդատորը դեռ պետք է մատակարարի համախառն պարիզոնային զանգվածը: Ավելի ծանր շիշը, ավելի շատ ֆլեշ, ավելի շատ վարդակներ կամ իրադարձությունների ավելի կարճ ընդմիջում բարձրացնում են հալման պահանջարկը: Երբ էքստրուզիան դառնում է խցան, կայանի հասանելիության ավելացումը չի կարող լուծել այն:
3. Քաշը և տեղադրման ծրարը մեծանում են տարբեր չափերով
Միանվագից կրկնակի մոդելի տեղափոխումը մեքենայի հրապարակված քաշը բարձրացնում է 2,5-ից մինչև 4,5 տոննա 2լ-ի դեպքում, 3,0-ից մինչև 5,2 տոննա 5լ-ի դեպքում և 7,5-ից մինչև 12,5 տոննա 15լ-ի դեպքում: Հաշվարկված L×W մեքենայի ծրարը համապատասխանաբար փոխվում է մոտ 5,3-ից մինչև 6,8 մ², 6,8-ից մինչև 7,0 մ² և 9,9-ից մինչև 13,9 մ²:
Հետևաբար, հատակի տարածքը ապահով կերպով չի նկարագրվում որպես «գրեթե նույնը» կամ «երկու անգամ ավելի մեծ»: Արդյունքը կախված է հարթակից: Մեքենա-ծրարի հաշվարկը գործարանային դասավորություն չէ. ծառայության հասանելիությունը, նյութերի մատակարարումը, հովացման կոլեկտորները, հսկիչ պահարանները, մասերի արտահոսքը և բորբոս մշակելը դեռևս տարածքի կարիք ունեն: Օգտագործեք Kingle's-ըէներգիայի, օդի, ջրի և դասավորության ուղեցույցնախքան կայքի պլանը սառեցնելը:
4. Չոր ցիկլի պիտակը համեմատության ազդանշան է, այլ ոչ թե առաքման խոստում
Չոր ցիկլը գրանցում է մեքենայի շարժումը՝ չապացուցելով պատրաստի մասի արտադրության պայմանները: Փաստացի արդյունքը պետք է ներառի պարիզոնի ձևավորումը, հարվածի և արտանետման ժամանակը, սառեցումը, արտանետումը, կտրումը, որակի կորուստը և պլանավորված կանգառները: Հաստ 15 լիտր տարողությամբ վարագույրը և թեթև 500 մլ շիշը չեն կարող նշանակվել նույն արդյունքը միայն այն պատճառով, որ դրանք աշխատում են նույն կայանի քանակով մեքենայի վրա:
Հաշվարկել ելքը ձուլման իրադարձություններից և զանգվածային հավասարակշռությունից
Սկսեք արտադրանքից և աշխատեք հետընթաց: Մի սկսեք կատալոգի թիվը հերթափոխով ժամերով բազմապատկելով:
Քայլ 1. սահմանել անհրաժեշտ լավ արդյունքը
Հաստատված պահանջարկը վերածեք ժամում լավ մասերի՝ օգտագործելով պլանավորված արտադրության ժամերը, պլանավորված փոփոխությունները և գործարանի սեփական հասանելիության ենթադրությունները: Պահպանեք պահանջարկի սցենարները՝ բազային, սեզոնային գագաթնակետը և ապագա աճը, այնպես որ ավելորդ կարողությունները տեսանելի լինեն, քան թաքնված լինեն մեկ լավատեսական թիրախում:
Քայլ 2. չափել մեկ ամբողջական ձուլման իրադարձություն
Առաջարկվող կաղապարի համար գրանցեք պարիզոնների քանակը, ձևավորված մասերը, համախառն պարիզոնային զանգվածը, պատրաստի մասի զանգվածը, բռնկման/վերագրանցման երթուղին, իրադարձությունների կայուն միջակայքը և ընդունված որակի արդյունքը: Ձուլման իրադարձությունը նշանակում է, որ մեկ կաղապարը գրավում է պարիսոն նյութը և արտադրում դրա մասերի հավաքածուն:
Լավ մասեր/ժ = կաղապարման իրադարձություններ/ժ × մասեր մեկ իրադարձության համար × ընդունված կոտորակ
Հալման համախառն պահանջարկ (կգ/ժ) = ձուլման իրադարձություններ/ժ × համախառն պարիզոն զանգված մեկ իրադարձության համար (կգ)
Ընդունված մասնաբաժինը պետք է բխի համաձայնեցված փորձարկումից կամ ազնիվ բույսերի ենթադրությունից: Համախառն պարիզոն զանգվածը ներառում է այն նյութը, որը մտնում է ձուլման միջոցառման մեջ, ոչ միայն պատրաստի շիշը: Եթե ֆլեշը վերամշակված է, դրա կառավարումը և վերաներարկումը դեռևս ազդում են գծի վրա:
Քայլ 3. փորձարկեք խցանները որպես մեկ տող
Համեմատեք հալման համախառն պահանջարկը իրական նյութի ներքո առաջարկվող էքստրուդատորի հետ: Այնուհետև հաստատեք կաղապարի սառեցումը, օդը փչելը, մասերի հեռացումը, կտրումը, արտահոսքի փորձարկումը, փոխանցումը, փաթեթավորումը և սրճաղացը: Ամենացածր կայուն փուլը սահմանում է գծի ելքը:
Շարունակական մեքենայի ելքի ավելի լայն տրամաբանության համար տե՛ս Kinggle-ըշարունակական հարվածով ձուլման մեքենայի ուղեցույց. Եթե արագության փորձարկումների ընթացքում մասի քաշը կամ պատի բաշխումը փոխվում է, օգտագործեքparison ծրագրավորման ուղեցույցև ստուգեք պատերի նույն դիրքերը յուրաքանչյուր վիճակում:
Ո՞ր կոնֆիգուրացիան է համապատասխանում արտադրության պլանին:
Միայնակ կայանը սովորաբար ավելի մաքուր ցուցակն է, երբ…
- ստուգված պահանջարկը համապատասխանում է մեկ կաղապարային կայանին՝ ընդունելի գործառնական մարժան.
- արտադրանքի փոփոխությունները հաճախակի են կամ արտադրական տևողությունները կարճ են.
- կաղապարների մեկ հավաքածուն նախընտրելի է բյուջեի, պահպանման կամ վավերացման նկատառումներով.
- մասի, կաղապարի կամ հեռացման մեթոդը փոխարինող դասավորությունը դարձնում է ավելի քիչ գործնական.
- գործարանային տարածքը, բարձրացնող մուտքը կամ հոսանքին ներքև գտնվող ավտոմատացումը սահմանափակ է.
- նախագիծը մտնում է շուկա, որտեղ պահանջարկը դեռ ապացուցված չէ:
Կրկնակի կայանը արժանի է ամբողջական գծի ուսումնասիրության, երբ…
- կրկնվող կայուն պահանջարկը գերազանցում է իրատեսական մեկ կայանի ելքը.
- երկու համընկնող կաղապարային կայանները կարող են իրականացնել կրկնվող գործընթաց.
- էքստրուդատորը և ձուլվածքի գլուխը կարող են ապահովել անհրաժեշտ համախառն հալման արագությունը.
- հովացումը օգտակար ժամանակ է թողնում կաղապարի փոփոխական աշխատանքի համար.
- հարդարումը, փորձարկումը և նյութերի մշակումը կարող են ընդունել ավելացված հոսքը.
- լրացուցիչ կաղապարի, մեքենայի և կոմունալ ծառայությունների շրջանակն ունի պաշտպանելի բիզնես դեպք:
Ցանկից ոչ մեկը չի փոխարինում արտադրանքի փորձարկմանը: Այն կանխում է գնումների ընդհանուր սխալը. երկրորդ կայանը դիտարկել որպես ինքնուրույն ելքային լրասարք: Դա համակարգային որոշում է, որը փոխում է գործիքակազմը, կառավարումը, գործարկումը և մասերի հոսքը գործարանի միջով:
Կոմունալ ծառայությունները և հոսանքն ի վար սարքավորումները կարող են ջնջել կայանի առավելությունը
Կրկնակի կայանային գիծը կարող է ավելի շատ ջերմություն ուղարկել կաղապարային հովացման համակարգ և ստեղծել համաձուլվածքների իրադարձություններ ավելի մոտ: Սեղմված օդը պետք է պահի ճնշումը և թողարկի հոսք, երբ գիծը դա պահանջում է, ոչ միայն պարապ վիճակում: Սառեցման ջուրը պետք է հասնի կաղապարի երկու սխեմաներին՝ կայուն պայմաններով: Էլեկտրական բաշխումը, հիդրավլիկ հովացումը և պահարանի միջավայրը պետք է համապատասխանեն վերջնական կառուցվածքին:
Մի հաշվարկեք գործարանի ծառայությունները համեմատական աղյուսակից: Kinggle-ի որոշ ներկայիս վեբ տեխնիկական բնութագրերում օգտագործվում է միավորի անհամապատասխան տպագրություն, և էներգիայի միջին ցուցանիշները չեն նկարագրում արտադրանքի նույնական թեստը: Պահանջեք ծրագրին հատուկ օգտակար թերթիկ, էլեկտրական գծագիր և ընդհանուր դասավորության գծագիր պատվիրված կազմաձևման համար:
Ստուգեք յուրաքանչյուր գործընթաց կաղապարի բացումից հետո
- Հնարավո՞ր է արդյոք հանող սարքավորումը մասեր ստանալ փոխարինող կայաններից:
- Կարո՞ղ է հարդարումը կարգավորել իրական լուսարձակը և պարանոցի/ներքևի երկրաչափությունը:
- Կարո՞ղ է արտահոսքի ստուգիչը ստուգել յուրաքանչյուր խոռոչը պահանջվող գծի արագությամբ:
- Կարո՞ղ են փոխակրիչները կանխել բախումը, կուտակումը և մասերի դեֆորմացիան:
- Կարո՞ղ են սրճաղացն ու բլենդերը բռնկել առանց ապակայունացնելու նորից մանրացման համամասնությունը:
- Կարո՞ղ են օպերատորները ապահով կերպով հասնել երկու կայաններ հաստատված ստուգման և փոխարկման աշխատանքների համար:
Եթե ավելի արագ աշխատանքը առաջացնում է անկայուն պատի հաստություն, բռնկում, սառեցման աղավաղում կամ կրկնում է ահազանգեր, միացրեք այնկանխարգելիչ պահպանման գրառումKingle's-ի հետHMI անսարքությունների վերացման մեթոդնախքան բաղադրատոմսի փոփոխություններով ֆիզիկական խոչընդոտ թաքցնելը:

Համեմատեք տեղադրված ընդհանուր արժեքը, ոչ միայն մեքենայի գինը
Պլաստիկ շշերի պատրաստման մեքենայի գինը փնտրող գնորդը կարող է ստանալ երկու գնանշումներ, որոնք համարժեք չեն: Կարելի է ներառել կաղապարի երկրորդ հավաքածուն, հանելու և արտահոսքի փորձարկումը. մյուսը կարող է ցույց տալ միայն հիմքի ձուլման մեքենան: Հետևաբար, վերնագրի ցածր գինը կարող է նկարագրել ավելի քիչ ամբողջական արտադրական բջիջ:
| Արժեքի շերտ | Մեկ կայանի հարց | Կրկնակի կայանային հարց |
|---|---|---|
| Մեքենայի հարթակ | Ո՞ր էքստրուդատորը, սեղմիչը, հսկիչները և ստանդարտ օժանդակ սարքերն են ներառված: | Ո՞ր լրացուցիչ վագոն, սեղմիչ, փչող և կառավարման սարքավորումն է ներառված: |
| Կաղապարներ և մեռնել գլուխը | Ներառվա՞ծ է մեկ ամբողջական կաղապար և ճիշտ ելքային փաթեթ: | Արդյո՞ք երկու համընկնող կաղապարային կայաններ ներառված են, և արդյո՞ք գլխաքանակը և ելքի բարձրությունը նույնական են գործիքի պլանին: |
| Գործարանային ծառայություններ | Ի՞նչ հոսանքի, օդի, ջրի և հատակի/բեռնման աշխատանքներ են պահանջվում: | Կարո՞ղ են գոյություն ունեցող ծառայություններն աջակցել ավելի արագ իրադարձությունների հաջորդականությանը գործարանի միաժամանակյա պահանջարկի դեպքում: |
| Ներքևի բջիջ | Հանման, կտրման, փորձարկման, փոխանցման և հղկման ո՞ր քայլերն են ձեռքով կամ ավտոմատ: | Կարո՞ղ է արդյոք հոսանքով ներքև գտնվող յուրաքանչյուր փուլ առանց կուտակման ընդունել փոխարինող կայաններից մասեր: |
| Փոփոխություն և վավերացում | Որքա՞ն ժամանակ է տևում մեկ կաղապարի և բաղադրատոմսի փոփոխությունը գնորդի ընթացակարգով: | Ինչպե՞ս են երկու կայանները հավասարեցվում, որակավորված և վերականգնվում ապրանքի փոփոխությունից հետո: |
| Գործառնական ռիսկ | Ի՞նչ արդյունք է կորչում, եթե մեկ կաղապարային կայանը դադարի: | Կարո՞ղ է որևէ կայան ապահով կերպով մեկուսացված լինել, և ի՞նչ է տեղի ունենում ընդհանուր արտամղման հաջորդականության հետ: |
Օգտակար տնտեսական համեմատությունը օգտագործում է նույն նախագծի սահմանը երկու կողմից: Ներառեք կաղապարման մեքենան, կաղապարները, գլխարկը, օժանդակ սարքերը, տեղադրումը, գործարկումը, վերապատրաստումը և գործարանային փոփոխությունները: Այնուհետև գնահատեք աշխատուժը, կոմունալ ծառայությունները, պլանավորված սպասարկումը, փոփոխության կորուստը, որակի կորուստը և անգործությունը՝ օգտագործելով գնորդի սեփական գործառնական ենթադրությունները:
Մեկ լավ մասի արժեքը = ընդհանուր արժեքը համեմատության ժամանակաշրջանում ÷ ընդունված մասերը արտադրվել են նույն ժամանակահատվածում
Համարիչը և հայտարարը պետք է օգտագործեն միևնույն ժամանակի պատուհանը և շրջանակը: Մի տեղադրեք կրկնակի կայանի կապիտալի ցուցանիշը մեկ կայանով չոր ցիկլի ելքի վերևում կամ համեմատեք ավտոմատացված կրկնակի գիծը բազային մեկ մեքենայի հետ, որը բացառում է կտրումը և փորձարկումը: Եթե պահանջարկը չի կարող օգտագործել ավելացված արդյունքը, պարապ հզորությունը մնում է ծախս: Եթե պահանջարկը գերազանցում է մեկ կայանի հնարավորությունը, բաց թողնված արտադրությունը և արտաժամյա աշխատանքը նույնպես ծախսեր են:
Գինը դեռևս վավեր գնման սահմանափակում է, բայց այն պատկանում է տեխնիկական հարմարեցումից հետո: Խնդրեք Kinggle-ին բացահայտել յուրաքանչյուր ներառված բաղադրիչ և գնորդի կողմից մատակարարված յուրաքանչյուր ապրանք, որպեսզի գնանշումը հնարավոր լինի համեմատել տող առ տող:
Ավելի լավ RFQ-ն առանձնացնում է երաշխավորված պայմանները կատալոգի հղումներից
Ուղարկեք նույն մուտքային թերթիկը յուրաքանչյուր մատակարարին: Հակառակ դեպքում, երկու մեջբերումները կարող են օգտագործել տարբեր ենթադրություններ և դեռևս համեմատելի թվալ:
| RFQ դաշտ | Պահանջվող մուտքագրում | Ինչու է փոխում կայանի որոշումը |
|---|---|---|
| մաս | Գծանկար կամ նմուշ, առավելագույն չափեր, պարանոց/ֆինիշ, բռնակ, բաժանարար գիծ և հարդարման պահանջ | Սահմանում է կաղապարի տեղավորումը, շարժումը և ներքևի աշխատանքը |
| Նյութ | Խեժի ճշգրիտ դասակարգում, գույն, հավելումներ, regrind/PCR պլան և մատակարարի տվյալներ | Փոխում է հալման վարքը, համախառն թողունակությունը և հովացումը |
| Զանգվածը և պատը | Ավարտված քաշը, համախառն պարիզոն/ֆլեշ գնահատականը, պատերի կրիտիկական տեղակայումները և հանդուրժողականությունը | Ցիկլի թիրախները վերածում է հալեցման պահանջարկի և որակի ապացույցների |
| Պահանջարկ | Լավ մասեր ժամում, հերթափոխով, տարի և պիկ սեզոն; SKU / փոփոխության պլան | Ցույց է տալիս, թե արդյոք երկրորդ կայանը կարելի է արդյունավետ բեռնված պահել |
| Գործիքավորում | Կայանների քանակ, ելքեր, խոռոչներ, կենտրոնական հեռավորություն, կաղապարների հավաքածուներ և հովացման դասավորություն | Կանխում է «կրկնակի կայանը» թաքցնելու գլխի կամ խոռոչի այլ ենթադրությունը |
| Որակ | Քաշը, ծավալը, պատը, արտահոսքը, անկումը, վերին բեռնվածությունը կամ այլ համաձայնեցված թեստեր | Սահմանում է լավ արդյունք շարժման արագության փոխարեն |
| Գործարան | Էլեկտրաէներգիայի ստանդարտ, օդի/ջրի պայմաններ, հատակի և առաստաղի սահմաններ, ամբարձիչ ուղի և հոսանքն ի վար սարքավորում | Ստուգում է, թե արդյոք ամբողջական երկկայանի բջիջը կարող է տեղադրվել և ապահովվել |
Գրանցեք այս տարրերը ընդունման փորձարկման ընթացքում
- Մեքենա, կաղապար, մեռնել գլուխը, խեժը և բաղադրատոմսի ինքնությունը:
- Կայուն ձևավորում-միջոցառում յուրաքանչյուր կայանի համար՝ ոչ ամենաարագ իրադարձությունը:
- Համախառն պարիզոնային զանգված, պատրաստի մասի քաշ և ֆլեշ երթուղի:
- Ընդունված մասերը ըստ խոռոչի և կայանի՝ համաձայնեցված փորձարկման պատուհանի վրա:
- Կրիտիկական պատի, ծավալային և ֆունկցիոնալ արդյունքներ:
- Փաստացի օդի, ջրի և էլեկտրական պայմանները ցուցադրված բեռի ներքո:
- Տագնապ, կանգառ և ձեռքով-միջամտության ձայնագրություն դատավարության ընթացքում:
Այս գրառումը «մեկ ընդդեմ կրկնակի կայանի» վերածում է գնորդի արտադրանքի վրա հիմնված որոշման: Այն նաև տրամադրում է շահագործման ելակետ՝ ապագա խնդիրների վերացման և կանխարգելիչ սպասարկման համար:
Հաճախակի տրվող հարցեր
Ո՞րն է ավելի արագ՝ միակայան, թե՞ երկտեղանի փչող ձուլման մեքենա:
Կրկնակի կայանային մեքենան ավելի բարձր ելքային ներուժ ունի, քանի որ երկու կաղապարային կայաններ փոխարինվում են ընդհանուր արտամղման համակարգի շուրջ: Իրական լավ արդյունքը դեռևս կախված է հալման հզորությունից, պարիզոնների քանակից, սառեցումից, մասերի հեռացումից, հոսանքով ներքև գտնվող սարքավորումներից և ընդունված որակից:
Արդյո՞ք կրկնակի կայանային փչող ձուլման մեքենան կրկնապատկում է արտադրությունը:
Ոչ ավտոմատ կերպով: Չոր ցիկլի հրապարակված թվերը կարող են ցույց տալ երկու փոփոխական կայաններ, սակայն վաճառվող արտադրանքը կարող է սահմանափակվել հալման համախառն պահանջարկով, սառեցմամբ, կտրվածքով, փորձարկումով, կանգառներով կամ մերժմամբ: Ստուգեք մեքենան իրական արտադրանքի և նյութի հետ:
Արդյո՞ք երկտեղանոց մեքենան նույնն է, ինչ երկգլխանի մեքենան:
Ոչ: Կայանների թիվը նկարագրում է կաղապարի և սեղմիչի դիրքերը: Գլխի հաշվարկը նկարագրում է, թե քանի պարիզոններ են արտամղվել կաղապարման իրադարձության համար: Մեքենան կարող է միավորել երկու կայան մեկ կամ մի քանի վարդակների հետ:
Կարո՞ղ են երկու կայանները տարբեր կաղապարներ գործարկել:
Մի ենթադրեք, որ նրանք կարող են արդյունավետորեն գործարկել անկապ արտադրանքները: Կայանները կիսում են արտամղման և գործընթացի պայմանները, ուստի արտադրանքի զանգվածը, պարիզոնի ժամանակացույցը, հովացումը և հոսանքին ներքև գտնվող աշխատանքը պետք է համատեղելի լինեն: Հաստատեք ճշգրիտ դասավորվածությունը ինժեներական աշխատանքի ընթացքում:
Արդյո՞ք պետք է ընտրեմ մեկ կամ կրկնակի կայան 5 լիտրանոց տարաների համար:
Կոնտեյների ծավալը միայն նույնականացնում է հարթակը: Ընտրեք կայանի քանակը՝ ստուգված լավ մասերի պահանջարկից, արտադրանքի քաշից, վազքի երկարությունից, կաղապարի և գլխիկի պլանից, հասանելի կոմունալ ծառայություններից, գործարանի դասավորությունից և հոսանքին ներքև գտնվող հզորությունից:
Ինչպե՞ս պետք է հաշվարկվի փչող ձուլման մեքենայի արդյունքը:
Օգտագործեք կաղապարման իրադարձությունները ժամում բազմապատկված յուրաքանչյուր իրադարձության մասերով և ընդունված կոտորակով: Ստուգեք արդյունքը հալման համախառն պահանջարկի, սառեցման և ներքևում գտնվող յուրաքանչյուր քայլի համեմատ: Մի օգտագործեք միայն չոր ցիկլը որպես արտադրության արդյունք:
Ի՞նչ տեղեկատվություն է անհրաժեշտ մեկ ընդդեմ կրկնակի կայանի գնանշման համար:
Տրամադրեք մասի գծագրությունը, նյութի դասակարգը, պատրաստի և համախառն պարիսոն զանգվածը, պատի և որակի պահանջները, լավ մասերի թիրախը, SKU պլանը, կաղապարի և խոռոչի հայեցակարգը, կոմունալ ծառայությունները, դասավորությունը և ներքևի սարքավորումները: