Հաշվեք փչող ձուլման մեքենայի արտադրության արագությունը՝ 3600-ը բաժանելով ելքային իրադարձությունների միջև ընկած ժամանակահատվածի վրա վայրկյաններով, այնուհետև բազմապատկելով յուրաքանչյուր իրադարձության ժամանակ արտադրված մասերով: Մեկ հերթափոխի համար լավ մասերը գնահատելու համար կիրառեք չափված որակի եկամտաբերությունը և իրական աշխատանքային ժամերը և ստուգեք, որ էքստրուզիան և հոսանքն ի վար սարքավորումները կարող են աջակցել արդյունքին: Չոր ցիկլի միայն հստակեցումը չի հաստատում պատրաստի շշերի արտադրանքը:
Հզորության որոշումը հիմնեք ընդունված մասերի վրա՝ պլանավորված արտադրության ժամանակահատվածում, այլ ոչ թե ամենաարագ ցիկլը բնութագրերի թերթիկի վրա: Էքստրուզիոն հարվածով ձուլման համար ելքային հաշվարկը պետք է հաշվի առնի շիշը, գործիքակազմը և նյութի պահանջարկը: PET ձգվող հարվածի վարկանիշները չեն փոխարինում այդ ստուգումներին:
Ինչպե՞ս եք հաշվարկում փչող ձուլման արդյունքը ժամում:
Սկսեք հաշվելու իրադարձությունից, որը դիտորդը կարող է բացահայտել: Այս ուղեցույցի համար ելքային իրադարձությունը կաղապարված մասերի թողարկումն է մեկ գործող կաղապարից: Գրանցեք այդ իրադարձությունների միջև միջին ընդմիջումը ամբողջ մեքենայի վրա՝ յուրաքանչյուր անգամ թողարկված մասերի հետ միասին:
Եթե յուրաքանչյուր 16 վայրկյանը մեկ հեռանում է մեքենայից երկու մաս, ապա հաշվարկը կազմում է 3600 ÷ 16 × 2 = 450 մաս մեկ վազքի ժամում: Սա պատկերավոր հաշվարկ է, այլ ոչ թե Kinggle մեքենայի վարկանիշ: Այն հաշվում է կաղապարված մասերը նախքան մերժվածները հանելը և ենթադրում է, որ նշված միջակայքը կարող է պահպանվել:
Օգտագործեք ցիկլի ժամանակի ճիշտ բանաձևը
Մեկ կայանի արտադրական ցիկլի ժամանակը միշտ չէ, որ ամբողջ մեքենայի ելքերի միջև ընկած ժամանակահատվածն է: Նմանապես, վայրկյանները մեկ մասի համար նույն քանակությունը չէ, ինչ վայրկյանները երկու մասի կաղապարման դեպքի համար: Գրեք միավորը յուրաքանչյուր մուտքագրման կողքին՝ նախքան այն աղյուսակ մուտքագրելը:
Չափված ժամանակահատվածի համար ցիկլի ժամանակի համարժեք հավասարումն անցնում է վայրկյանների ընթացքում՝ բաժանված ելքային իրադարձությունների քանակի վրա: Եթե իրադարձությունները տարբեր քանակություններ են արտադրում, փոխարենը օգտագործեք ուղղակի հաշվարկի մեթոդը՝ ընդհանուր կաղապարված մասերը բաժանված աշխատաժամերի վրա:Vorne-ի OEE բառարանընույնպես սահմանում է գործարկման փաստացի արագությունը՝ օգտագործելով ընդհանուր հաշվարկը և գործարկման ժամանակը:
Ձայնագրությունից ցիկլի ժամանակը հաշվարկելու համար չափեք համապատասխան կետերի միջև: Տասը անընդմեջ ժամանակային դրոշմանիշները պարունակում են ինը ընդմիջում, ոչ թե տասը: Անհավասար ցիկլերի դեպքում անցած ընդհանուր ժամանակը բաժանեք իրական ինտերվալների քանակի վրա, այլ ոչ թե միջինացված արագ ցիկլերի ընտրությունը:
Excel-ի հիմնական մուտքն է=3600/A2*B2, որտեղ A2-ը պարունակում է վայրկյաններ յուրաքանչյուր իրադարձության համար, իսկ B2-ը պարունակում է մասեր յուրաքանչյուր իրադարձության համար: Եթե ձեր ցիկլի ժամանակի հաշվարկման բանաձևն արդեն վերադարձնում է վայրկյաններ յուրաքանչյուր առանձին մասի համար, օգտագործեք=3600/A2. Այդ արդյունքը խոռոչների քանակով բազմապատկելը երկու անգամ կհաշվի այդ խոռոչները:
Անվանեք արդյունքը՝ ըստ դրա մուտքերի: Իդեալական ինտերվալը տալիս է իդեալական ցուցանիշ: Ներկայացուցչական չափված միջակայքը տալիս է դիտարկված վազքի արագություն: Ոչ մեկն ինքնաբերաբար չի ներառում փոխարկումներ կամ ամբողջական հերթափոխի կանգառներ: Պահպանեք տարբերությունը տեսանելի՝ արդյունքը գնանշման կամ արտադրության ժամանակացույցի մեջ փոխանցելիս:
Հաշվեք կայանները, գլուխները և խոռոչները՝ առանց կրկնակի հաշվելու
Կայանը, ելքը և կաղապարի խոռոչը նկարագրում են արտադրության դասավորության տարբեր մասեր: Քինգլիբազմաբնակարան գլխիկ ընդդեմ բազմաբնակարանային ուղեցույցվարդակները կազմում են պարիզոններ, խոռոչները՝ մասեր, իսկ կայանները կաղապարի և սեղմիչի դիրքերն են: Նրանց թիվը փոխարինելի բազմապատկիչներ չեն։
Պատկերացրեք երկու կայան, որոնցից յուրաքանչյուրը թողարկում է երկու մաս: A կայանը թողարկվում է 0 և 32 վայրկյանում; B կայանը թողարկվում է 16 և 48 վայրկյանում: Յուրաքանչյուր կայան կրկնում է յուրաքանչյուր 32 վայրկյանը մեկ, բայց ամբողջական մեքենան թողարկում է զույգ յուրաքանչյուր 16 վայրկյանը մեկ: Հետևյալ ժամանակացույցը հորինված է բացառապես հաշվարկը բացատրելու համար:
| Հաշվարկի հիմքը | Հաշվարկ | Համախառն արտադրանք |
|---|---|---|
| Ամբողջական մեքենա | 3600 ÷ 16 վայրկյան × 2 մաս | 450 մաս/ժ |
| Առանձին կայանի ընդհանուր գումարներ | 3600 ÷ 32 վայրկյան × 2 մաս × 2 կայան | 450 մաս/ժ |
| Սխալ կրկնակի հաշվարկ | 3600 ÷ 16 վայրկյան × 2 մաս × 2 կայան | 900 մաս/ժ, սխալ |
Վերջին հաշվարկը երկու անգամ է հաշվում երկրորդ կայանը։ Դրա ներդրումն արդեն ներառված է 16 վայրկյանանոց ամբողջ մեքենայի միջակայքում: Իրական ժամանակի գրանցման մեջ նշեք յուրաքանչյուր իրադարձություն իր կայանով, որպեսզի մեկ այլ անձ կարողանա վերակառուցել հաշվարկը:
Մի ենթադրեք, որ երկրորդ կայանի ավելացումը պահպանում է նույն ժամանակացույցը ծանրաբեռնվածության տակ: Առաջարկվող պայմանավորվածությունը դեռևս կարիք ունի բավարար նյութի առաքման, հովացման և բեռնաթափման հզորության: Համեմատեք իրական գործառնական ժամանակացույցը, ոչ միայն կայանի հաշվարկը: Քինգլիմեկ և երկու կայանների համեմատությունապահովում է համապատասխան կոնֆիգուրացիայի համատեքստ:
Հաշվեք նաև ակտիվ դիրքերը։ Եթե մեկ խոռոչը միտումնավոր չի գործում, ապա դրա անվանական ներկայությունը կաղապարում արդյունք չի ստեղծում: Եթե այն արտադրում է թերի շիշ, ապա այդ շիշը պատկանում է համախառն և մերժման թվին: Խոռոչի մուտքի կրճատումը և նույն մերժված շիշը կրկին հանելը կնվազեցնի արդյունքը:
Խառը դասավորվածության համար հաշվարկեք յուրաքանչյուր հոսք առանձին և ավելացրեք արդյունքները: Ընդհանուր միջինը օգտակար է միայն այն դեպքում, երբ դրա իրադարձությունների և մասերի քանակը ներկայացնում է դիտարկման նույն ժամանակահատվածը: Սա կարևոր է, երբ մի կայանը կանգ է առնում, իսկ մյուսը շարունակվում է, կամ երբ երկու կաղապարներն արտադրում են տարբեր մասեր:
Գործող ժամերի արդյունքը դարձրեք լավ մասերի յուրաքանչյուր հերթափոխի համար
Առաքումները պլանավորող գնորդին անհրաժեշտ է այլ համար, քան մեքենայի արագությունը ստուգող օպերատորը: Սկսեք ամբողջ հերթափոխից, նշեք այն ժամանակը, երբ արտադրությունը նախատեսված չէ, և այնուհետև գրանցեք կանգառներ մնացած պլանավորված արտադրության ժամանակահատվածում: Նշեք այդ ժամանակային սահմանը՝ նախքան ընդհանուր հերթափոխը մեջբերելը:
-ի հանրային շրջանակըISO 22400-2:2014նկարագրում է KPI-ների արտադրությունը իրենց բանաձևերի, բաղկացուցիչ տարրերի, ժամանակի վարքագծի և միավորների միջոցով: Դա օգտակար հղում է կարգապահ չափումների համար: Այս հոդվածը օգտագործում է ստորև ներկայացված գործնական սահմանումները. այն չի պնդում, որ մեքենան կամ փորձարկումը հավաստագրված է այդ ստանդարտին համապատասխան:
ՏակVorne OEE շրջանակ, պլանավորված արտադրության ներսում փոփոխությունները հասանելիության կորուստներ են: Նրանք չեն անհետանում պարզապես այն պատճառով, որ ծրագրված էին: Ժամանակն առանց արտադրելու մտադրության, ինչպես, օրինակ, բացառված ճաշի ընդմիջումը, այլ դեր ունի: Սահմանեք բուժումը մինչև փորձարկումը, այլ ոչ թե փոխեք այն վերջնական տոկոսը բարելավելու համար:
Որակի եկամտաբերությունն այստեղ նշանակում է ընդունված մասեր՝ բաժանված ընդհանուր կաղապարված մասերի վրա՝ երկու հաշվումներն էլ վերցված են նույն ժամանակահատվածում և գործընթացի սահմաններում: Եթե ընդունումը տեղի է ունենում արտահոսքի փորձարկումից հետո, ապա այդ թեստին սպասող անավարտ աշխատանքը դեռ չի հաստատվել լավ արդյունք: Փաստաթղթավորեք ցանկացած մեկնարկային կամ ավարտվող աշխատանք:
Երբ օգտագործել OEE հաշվարկը
Իդեալական փոխարժեքից սկսելիս հաշվի առեք մատչելիությունը, արագության կորուստը և որակը:Վորնի հաշվարկման ուղեցույցըտալիս է հետևյալ հարաբերությունները. Իդեալական դրույքաչափը պետք է նկարագրի նույն արտադրանքը և ակտիվ կոնֆիգուրացիան, ինչ հաշվարկված արդյունքը:
| Գործոն | Հաշվարկ |
|---|---|
| Հասանելիություն | Գործողության ժամանակը ÷ պլանավորված արտադրության ժամանակ |
| Կատարում | Դիտարկված համախառն վազքի արագություն ÷ իդեալական համախառն վազքի արագություն |
| Որակ | Առաջին անցման լավ հաշվարկ ÷ ընդհանուր հաշվարկ |
| OEE | Հասանելիություն × կատարում × որակ |
Հետևաբար, լավ արդյունքը կարող է հաշվարկվել որպես իդեալական արագություն × պլանավորված արտադրության ժամեր × OEE: Այդ բազմապատկման մեջ օգտագործե՛ք կոտորակներ, ոչ թե ամբողջ տոկոսներ: 78,4% OEE-ն մուտքագրվում է 0,784 բանաձևի մեջ:
Ընտրեք կամ իդեալական փոխարժեքի երթուղին, կամ դիտարկվող դրույքաչափով երթուղին: Դիտարկվող վազքի արագությունն արդեն արտացոլում է այդ վազքի ընթացքում ձեռք բերված արագությունը: Նույն արագության կորստի համար այն մեկ այլ կատարողական գործակցով բազմապատկելը երկու անգամ կհանի կորուստը: Նմանապես, չափված լավ մասերը մեկ հերթափոխի ցուցանիշն արդեն ներառում է կանգառներն ու մերժումները այդ հերթափոխի շրջանակներում. մի կիրառեք երկրորդ վերմակ արդյունավետության զեղչ նույն հերթափոխը նկարագրելու համար:
Ստուգեք, արդյոք էքստրուդերը կարող է աջակցել թիրախային ելքին
Արդյունքների գնահատումը նաև նյութական պահանջ է ստեղծում: Օգտագործեք յուրաքանչյուր կաղապարված մասի համար մշակված համախառն զանգվածը, ոչ միայն պատրաստի տարայի քաշը: Այս հաշվարկի համար համախառն զանգվածը ներառում է այն նյութը, որը դառնում է կոնտեյներ և դրա հետ կապված զարդարանքը՝ հետևողականորեն բաշխված արտադրված մասերի վրա:
Ենթադրենք, հիպոթետիկ 450 մաս/ժ դասավորվածությունը մշակում է 90 գ մեկ կաղապարված մասի համար: Դրա գործող պահանջարկը 450 × 90 ÷ 1000 = 40,5 կգ/ժ է: Եթե պատրաստի շիշը կշռում է 70 գ, ապա օգտագործելով միայն դրա զուտ քաշը, ավելի ցածր ցուցանիշ կլինի 31,5 կգ/ժ: Երկու թվերն էլ բխում են պատկերազարդ ենթադրություններից, այլ ոչ թե չափված շշերի նախագծից:
9 կգ/ժ տարբերությունը ենթադրյալ նյութն է, որը կապված է հարդարման հետ: Դրա վերջնական վերականգնումը չի վերացնում նախնական մշակման պահանջը: Պահպանեք առանձին հաշվարկ գնված խեժի, վերականգնված նյութի և հեռացման համար. Էքստրուդատորի բեռի հաշվարկը վերաբերում է գործընթացի միջով անցնող նյութին:
Քինգլիգլխի դասավորության ուղեցույցնաև կապում է իրադարձությունների զանգվածը հասանելի արտամղման հզորության հետ: Խոռոչների ավելացումը կարող է մեծացնել յուրաքանչյուր իրադարձության մասերը, բայց նաև մեծացնում է այդ իրադարձության համար պահանջվող զանգվածը: Ավելի մեծ անվանական խոռոչի քանակն ինքնին չի կարող լուծել նյութի մատակարարման սահմանը:
Համեմատեք ընթացիկ պահանջարկը նյութի և առաջարկվող տեղադրման համար կիրառելի թողունակության հղման հետ: Մի թուլացրեք պահանջարկը՝ այն միջինացնելով ճաշի ընդմիջման կամ անջատման ընթացքում: Մեքենան պետք է ապահովի նյութի արագությունը, երբ այն արտադրվում է, նույնիսկ եթե հերթափոխի միջին արագությունը ցածր է:
Նախնական նյութի առաստաղը հասանելի է կգ/ժամ բաժանված մեկ մասի համախառն կգ-ով: Դա ընդամենը սկրինինգային հաշվարկ է։ Այն չի սահմանում սառեցման ժամանակը, պատի ընդունելի բաշխումը, չափերի կայունությունը կամ հարդարման և զննման սարքավորումների արդյունքը: Դրանք պահանջում են իրենց սեփական ստուգումները:
Նախնական վերանայման համար համաձուլվածքների, արտամղման և ներքևի հզորությունները տեղադրեք համատեղելի միավորների մեջ և համեմատեք դրանք: Ամենափոքր աջակցվող դրույքաչափը սահմանում է թեկնածուի սահմանափակումը, այլ ոչ թե ավտոմատ արտադրության երաշխիքը: Ներառեք միջանկյալ բուֆերներ և ընդհատումներ ամբողջական գիծ պլանավորելիս, այնուհետև ստուգեք առաջարկվող դասավորությունը նախատեսված արտադրանքի հետ:
Աշխատանքային օրինակ՝ ցիկլի ժամանակից մինչև հերթափոխային արտադրության պլան
Հետևյալ աշխատած օրինակը օգտագործում է հիպոթետիկ մուտքեր՝ արտամղման փչող ձևավորման համար: Դա KGB2L կատարողականի վարկանիշ չէ: Հաշվարկի ընթացքում պահեք նույն ժամանակի, մասի հաշվարկի և որակի ենթադրությունները, որպեսզի ընթացիկ տեմպերը, ընդհանուր տեղաշարժը և նյութական պահանջարկը կարողանան ստուգվել միմյանց նկատմամբ:
Ենթադրենք, որ ութժամյա հերթափոխը պարունակում է 30 րոպե ընդմիջում, երբ արտադրությունը նախատեսված չէ: Պլանավորված արտադրության ժամանակ տեղի են ունենում ևս 30 րոպե կանգառներ: Գործողության մնացած ժամանակը յոթ ժամ է: Աշխատանքային այդ ժամանակահատվածում միջինը յուրաքանչյուր 16 վայրկյանը մեկ հեռանում է մեքենայից երկու մաս, և 96%-ն անցնում է ստուգում առանց վերամշակման:
| Քայլ | Հաշվարկ | Արդյունք |
|---|---|---|
| Պլանավորված արտադրություն | 8 ժ մինուս 0,5 ժ բացառված ընդմիջում | 7.5 ժ |
| Վազքի ժամանակը | 7,5 ժ հանած 0,5 ժամ գրանցված կանգառներ | 7 ժ |
| Գործողության համախառն տոկոսադրույքը | 3600 ÷ 16 × 2 | 450 մաս/ժ |
| Ընդհանուր կաղապարված մասեր | 450 × 7 | 3150 մասեր |
| Առաջին անցումով լավ մասեր | 3150 × 0,96 | 3024 մաս/հերթափոխ |
| Լավ արդյունք մեկ ծրագրված ժամում | 3024 ÷ 7.5 | 403.2 մաս/ժ |
| Լավ արդյունք մեկ ժամացույցի ժամում | 3024 ÷ 8 | 378 մաս/ժ |
| Գործող նյութերի պահանջարկ | 450 × 90 գ ÷ 1000 | 40,5 կգ/ժ |
Ուշադրություն դարձրեք, որ 450, 403.2 և 378 համարները կարող են նկարագրել նույն սցենարը: Նրանք պատասխանում են տարբեր հարցերի։ Առաջինը վերաբերում է աշխատանքի ընթացքում համախառն արդյունքին: Երկրորդ սփրեդն ընդունեց արտադրանքը պլանավորված արտադրության ժամանակի ընթացքում: Երրորդը այն տարածում է ամբողջ հերթափոխի վրա։ Զեկույցը, որը բաց է թողնում հայտարարը, ապակողմնորոշիչ համեմատության տեղ է թողնում:
Ստուգեք արդյունքը OEE-ի հետ
Միայն այս օրինակի համար ընդունեք իրադարձությունների իդեալական միջակայքը 14 վայրկյան՝ յուրաքանչյուր իրադարձության երկու մասով: Դա մոտավորապես 514,286 մասեր/ժամ իդեալական արագություն է: Հասանելիությունը՝ 7 ÷ 7,5; կատարումը 450 ÷ 514.286; որակը 0,96 է։ Նրանց արտադրանքը կազմում է 0,784 կամ 78,4% OEE:
ԿիրառելովVorne OEE հաշվարկման մեթոդ, 514.286 × 7.5 × 0.784 վերադարձնում է մոտավորապես 3024 լավ մասեր: Փոքր ցուցադրված կլորացումը չի փոխում հիմքում ընկած արդյունքը: 14 վայրկյան իդեալական ինտերվալը օրինակելի ենթադրություն է, այլ ոչ թե կատալոգային չոր ցիկլի արժեք:
12000 ընդունված մասերի պատկերազարդ պատվերի համար 12000 ÷ 3024-ը տալիս է մոտ 3,97 նման տեղաշարժ: Չորս հերթափոխը ապահովում է հաշվարկված 12,096 մասեր այս ենթադրությունների համաձայն՝ նախքան պատվերի հատուկ կորուստները: Սա պլանավորման սցենար է, այլ ոչ թե առաքման պարտավորություն կամ գործարկման վավերացումը բաց թողնելու պատճառ:
Եթե գրանցված կանգառներն ավելանում են 30-ից 60 րոպե, ապա վազքի ժամանակը նվազում է մինչև 6,5 ժամ: Այլ ենթադրություններով անփոփոխ, արդյունքը դառնում է 450 × 6,5 × 0,96 = 2808 լավ մասեր: Այնուհետև պատվերը գերազանցում է չորս հերթափոխը: Այս համեմատությունը ցույց է տալիս, թե ինչու է հասանելի գործարկման ժամանակի փոքր փոփոխությունը կարող է ազդել պլանավորման վրա՝ առանց ձևավորման ցիկլի որևէ փոփոխության:
Փորձեք ձեր սեփական արտադրության մակարդակի հաշվարկը
Կանխադրվածները վերարտադրում են հիպոթետիկ օրինակը: Մուտքագրեք դիտարկված միջին միջակայքը գործարկման ժամանակ, այլ ոչ թե չոր ցիկլի վարկանիշը: Կրկին մի բազմապատկեք կայաններով, եթե միջակայքն արդեն ծածկում է ամբողջ մեքենան: Տվյալները մնում են այս էջում:
- Համախառն մասերը մեկ վազքի ժամում
- 450
- Մեկ հերթափոխի համար գնահատված լավ մասեր
- 3024
- Լավ մասեր պլանավորված ժամում
- 403.2
- Նյութերի պահանջարկը վազելիս
- 40,5 կգ/ժ
Արդյունքները գնահատականներ են, ոչ երաշխավորված արդյունք: Տասնորդական մասերի հաշվարկն արտահայտում է ակնկալվող միջինը: Այս հաշվիչը չի մոդելավորում բուֆերային պահեստավորում, պատվիրում է գործարկում, փոփոխական խոռոչի հաշվում կամ առանձին իդեալական դրույքաչափով OEE ռեժիմ: Եթե սկրիպտներն անջատված են, ցուցադրվող արդյունքները մնում են լռելյայն օրինակ:
Ի՞նչ են պատմում Kinggle-ի KGB2L բնութագրերը հզորության մասին
ԱյնKGB2L 2L մեկտեղանոց փչող ձուլման մեքենաներկայացնում է կոնկրետ օրինակ, թե ինչպես կարելի է կարդալ բնութագրերի թերթիկը: Դրա հրապարակված արժեքները նկարագրում են մի քանի տարբեր սահմաններ: Բեռնարկղերի ծավալը, չոր ցիկլի թողունակությունը, նյութի թողունակությունը և կաղապարի չափերը յուրաքանչյուրը պատասխանում է ընտրության տարբեր հարցի:

| Հրապարակված պարամետր | Արժեք | Հարց, որն օգնում է պատասխանել |
|---|---|---|
| Բեռնարկղերի առավելագույն տարողությունը | 2 Լ | Արդյո՞ք առաջարկվող ապրանքը նշված ծավալի կատեգորիայի մեջ է: |
| Արդյունք (չոր ցիկլ) | 600 PC/HR | Չոր ցիկլի ի՞նչ հղում է նշվում կատալոգում: |
| HDPE-ի հալման հզորություն | 30 կգ/ժ | Ի՞նչ նյութական արժեքի տեղեկանք է հասանելի նախնական զննման համար: |
| Պտուտակի տրամագիծը | 50 մմ | Էքստրուզիայի ո՞ր հարթակն է քննարկվում։ |
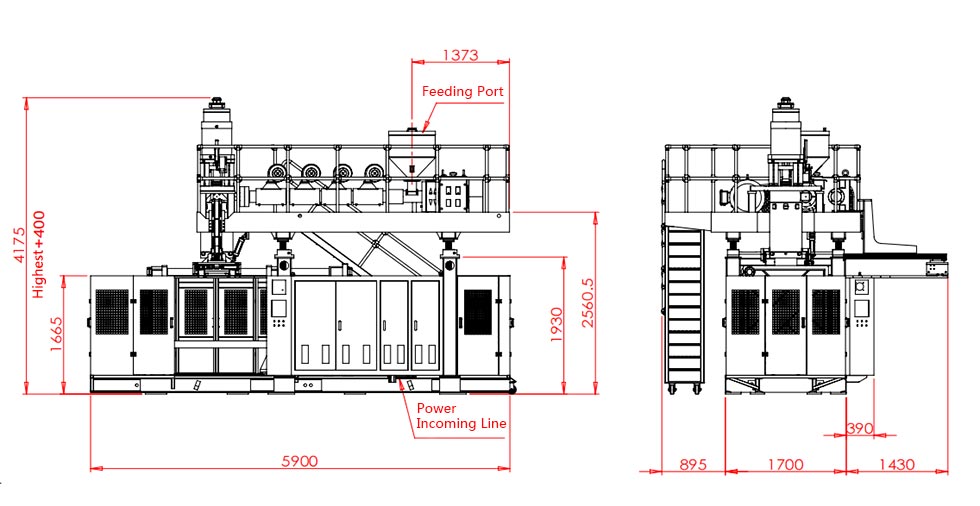
| Կաղապարի առավելագույն չափը, W × H | 360 × 380 մմ | Կաղապարի հրապարակված ո՞ր ծրարը պետք է հաշվի առնի գործիքավորման վերանայումը: |
| Կրկնակի կենտրոնական հեռավորություն | 130 մմ | Ինչպիսի՞ հեռավորության հղում է պետք համեմատել առաջարկվող դասավորության հետ: |
Չոր ցիկլի դաշտը փորձնական հաշվետվություն չէ կոնկրետ 2 լ շշի համար: Մի վերապիտակավորեք 600 PC/HR որպես ժամում 600 ընդունված կոնտեյներ: Արտադրանքի խեժը, քաշը, խոռոչի դասավորությունը, հովացման պահանջները և ընդունման չափանիշները դեռ պետք է սահմանվեն:
Առանձին զանգվածային ստուգման համար օգտագործեք 30 կգ/ժ HDPE հղումը: Աշխատված օրինակի ենթադրյալ 90 գ համախառն զանգվածի մեկ մասի դեպքում, 30-ը բաժանելով 0,09-ի վրա, ստացվում է մոտ 333,3 կաղապարված մասեր/ժամ՝ որպես միայն նյութից զտող առաստաղ: Օրինակի 450 մասերը/ժ-ի համար կպահանջվի 40,5 կգ/ժ, որը գերազանցում է հրապարակված հղումը:
Այս հաշվարկը KGB2L-ից չի խոստանում 333,3 մաս/ժամ: Այն նշում է, որ օրինակի զանգվածը և թիրախային դրույքաչափը չեն կարող հիմնավորվել՝ օգտագործելով նշված 30 կգ/ժ հղումը: Ծրագրի վերանայման համար անհրաժեշտ կլինի այլ աջակցվող կոնֆիգուրացիա, վերանայված արտադրանքի ենթադրություններ կամ այլ արդյունքի թիրախ:
Ոչ էլ երկգլխանի տարածությունը ապացուցում է, որ ցանկացած երկու շիշ կտեղավորվի: Ստուգեք կաղապարի իրական գծագիրը հրապարակված ծրարի և գործիքների ամբողջական դասավորության հետ: Ավելի մեծ կամ լայն արտադրանքների համար օգտագործելի խոռոչների քանակը պետք է համապատասխանի գծագրին, այլ ոչ թե նախընտրելի ելքային բազմապատկիչին:
Առաջարկություն խնդրելիս ուղարկեք նկարը, նյութի դասակարգումը, զուտ և համախառն քաշի գնահատականները, պահանջվող ընդունված արդյունքը և նախատեսված հերթափոխի օրինաչափությունը միասին: Սա թույլ է տալիս մատակարարին ստուգել հզորության ենթադրությունները առաջարկվող սարքաշարի համեմատ՝ ժամում շշերի վերաբերյալ առանձին հարցին պատասխանելու փոխարեն:
Ստուգեք ելքը՝ նախքան մեքենան աշխատելը
Ընդունված արդյունքը դարձնել հզորության պայմանագրի հիմք: Բորբոսը թողնող շշերը և փաթեթավորման համար մաքրված շշերը տարբեր թվեր են: Նախքան փորձարկումը, նշեք ստուգման կետը և այն պահանջները, որոնք պետք է համապատասխանի շիշը՝ ընդունված գումարը մուտքագրելու համար: Հակառակ դեպքում, փորձարկումը կարող է հասնել իր կաղապարման նպատակին՝ թողնելով առաքման պահանջը չլուծված:
KGB2L-ի համար հրապարակված 600 PC/HR չոր ցիկլի ցուցանիշը առանձին պահեք շշերի արտադրության պարտավորությունից: Հաստատեք նյութը, շշի քաշը, ակտիվ խոռոչները և ընդունման պահանջները՝ նախքան արտադրական հզորության մասին համաձայնեցնելը: Միայն չոր ցիկլի ցուցանիշը բավարար չէ շշերի առաքման ժամանակացույցի համար:
Երբ փորձարկումը բաց է թողնում իր թիրախը, արագությունը բարձրացնելուց առաջ ախտորոշեք պակասը: Առանձին ձայնագրեք ելքային միջակայքերը, կանգառները և մերժված մասերը: Ստուգեք սպասման ժամանակը պարիսոն առաքման ժամանակ, կաղապարի ներսում հովացման ժամանակը և հերթերը նախքան կտրելը կամ արտահոսքի փորձարկումը: Այս դիտարկումները տարբերում են ձուլման սահմանափակումը հոսանքին ներքև գտնվող սահմանափակումից:
Միանգամից գնահատեք մեկ ճշգրտում և պահպանեք նախքան և հետո գրառումները: Փոփոխությունը գնահատեք ըստ ընդունված արդյունքի համեմատելի դիտարկման ժամանակաշրջանների ընթացքում, այլ ոչ միայն ցուցադրվող ավելի կարճ ցիկլով: Արդյունքից բացի գրանցեք նյութի և գործիքների պայմանները: Եթե քանակն աճում է, բայց ավելի շատ շշեր չեն ստուգում, ճշգրտումը պարտադիր չէ, որ բարելավի օգտագործելի հզորությունը:
Պահպանեք գրառում, որը կարող է ստուգել մեկ այլ անձ
- Բացահայտեք գծագրի վերանայումը, խեժի աստիճանը, նյութերի խառնուրդը, թիրախային քաշը և խոռոչի դասավորությունը:
- Համաձայնեք ընդունման ստուգումների և այն դիրքի մասին, որտեղ լավ մասերը կհաշվվեն:
- Գրանցեք մեկնարկի և ավարտի ժամանակները, պլանավորված բացառությունները, արտադրության կանգառները և դրանց պատճառները:
- Գրանցեք ընդհանուր կաղապարված մասերը, առաջին անցումով ընդունված մասերը և մերժումները՝ առանց վերամշակված մասերը երկու անգամ հաշվելու:
- Համեմատեք դիտարկվող տոկոսադրույքը, համախառն զանգվածային պահանջարկը և ներքևում գտնվող արտադրանքը համապատասխան ժամանակաշրջանների ընթացքում:
- Պահպանեք համաձայնեցված կարգավորումները, դիտարկումները և չլուծված սահմանափակումները փորձարկման զեկույցում:
Սահմանեք, թե ինչ է տեղի ունենում չափման պատուհանի սկզբում և վերջում: Ջերմացումից հետո արված կարճ դիտարկումը պատասխանում է մի այլ հարցի՝ մի ամբողջ պատվերից, որը ներառում է գործարկում և կաղապարի փոփոխություն: Երկուսն էլ կարող են օգտակար լինել, բայց միայն այն դեպքում, երբ զեկույցը բացահայտում է, թե ինչը բացառված է:
Օգտագործեքփչող ձուլման մեքենայի գործարանի ընդունման փորձարկման ուղեցույցզարգացնել ստուգումների ավելի լայն ռեկորդը: Արդյունքների հաշվարկը աջակցում է ընդունմանը. այն չի փոխարինում ապրանքի ստուգմանը, սարքավորումների ստուգմանը կամ գնման պայմանագրին:
| Գրառման դաշտ | Ինչ մտնել |
|---|---|
| Արտադրանք և կազմաձևում | Նկարչության վերանայում, նյութ, քաշ, ակտիվ խոռոչներ և կայաններ |
| Չափման սահման | Ժամացույցի սկիզբը/ավարտը, պլանավորված ժամանակը, աշխատանքի ժամանակը և հաշվման վայրը |
| Հաշվում է | Ընդհանուր կաղապարված, առաջին անցման լավ, մերժված և անավարտ մասեր |
| Պայմաններ | Արձանագրված պարամետրեր, հովացման և օդի պայմաններ, անձնակազմ և օժանդակ սարքեր |
| Արդյունք | Լավ մասեր նշված ժամի կամ հերթափոխի համար, սահմանափակումներ և համաձայնեցված հետևում |
Քննարկեք ապրանքի համար նախատեսված հզորության գնահատականը Kingngle-ի հետ
Պահանջեք արդյունքի գնահատում, որը կապված է արտադրանքի գծագրին և առաջարկվող մեքենայի կազմաձևմանը: Գրավոր առաջարկությունում պետք է նշվի, թե որտեղ են հաշվվում ընդունված մասերը, որքան ժամանակ է տևում չափումը և ինչ արտադրության պայմաններ են կիրառվում: Առանց այդ մանրամասների, ժամում շշերի ցուցանիշը հիմնավոր հիմք չէ սարքավորումների առաջարկները համեմատելու համար:
Ուղարկեք ձեր շշի նկարը կամ նմուշի մանրամասները, նյութի աստիճանը, պահանջվող լավ արդյունքը և հերթափոխի ժամանակացույցըՔինգլի պաշտոնական կոնտակտային էջը. Եթե արժեքը դեռևս գնահատական է, նշեք այն, որպեսզի հաջորդ վերանայումը կարողանա լուծել այն:
Ningbo Kinggle Machinery Co., Ltd.
Էլ.sales@kingle.com
Հեռախոս.+86-574-87103665
Yuyao City, Ningbo, Zhejiang, Չինաստան: Կոնտակտային տվյալները ստուգված են պաշտոնական կոնտակտային էջում:
Հաճախակի տրվող հարցեր
Քանի՞ շիշ կարող է արտադրել փչող ձուլման մեքենան ժամում:
Յուրաքանչյուր մեքենայի և շշի համար չկա մեկ ելքային ցուցանիշ: 3600-ը բաժանեք ամբողջ մեքենայի ելքային միջակայքի վրա վայրկյաններով, այնուհետև բազմապատկեք ձևավորված մասերով մեկ իրադարձության համար: Կիրառեք առաջին անցման որակի ելքը՝ աշխատանքի ընթացքում լավ արդյունքի համար: Հերթափոխի պլանավորման համար ներառեք նաև գրանցված կանգառները և հաստատեք նյութի և հոսքի հոսքի հզորությունը:
Արդյո՞ք կրկնակի կայանային մեքենան միշտ կրկնապատկում է արտադրությունը:
Ոչ: Երկու կայանները չեն սահմանում արտադրության մակարդակը առանց դրանց իրական ժամանակացույցի և կազմաձևման: Եթե ամբողջ մեքենայի չափված ինտերվալն արդեն ներառում է երկու կայաններից այլընտրանքային արձակումներ, նորից մի բազմապատկեք երկուսով: Համեմատեք յուրաքանչյուր կայանի ժամանակը, ակտիվ խոռոչները և նյութերի պահանջարկը, նախքան համակցված ելքը գնահատելը:
Արդյո՞ք չոր ցիկլի արտադրանքը նույնն է, ինչ պատրաստի արտադրանքը:
Ոչ: Չոր ցիկլի արդյունք պիտակավորված կատալոգի դաշտը չի սահմանում նշված կոնտեյների ընդունված արդյունքը: Kingle's KGB2L էջում նշված պիտակի տակ նշված է 600 PC/HR: Շշի համար հատուկ արտադրանքի պահանջի համար անհրաժեշտ են նյութը, գործիքակազմը, քաշը, աշխատանքային պայմանները և ստուգման չափանիշները, ինչպես նաև սահմանված չափման ժամանակահատվածը:
Ինչպե՞ս է կոնտեյների քաշը ազդում արտադրական հզորության վրա:
Քաշը ազդում է արտադրության տվյալ տեմպերով անհրաժեշտ նյութի վրա: Էքստրուզիայի զննման համար օգտագործեք համախառն մշակված զանգվածը մեկ կաղապարված մասի համար, ներառյալ դրա հատկացված եզրագծերը, այլ ոչ միայն պատրաստի շշի քաշը: Նյութի հասանելի թողունակությունը բաժանեք այդ համախառն զանգվածի վրա նախնական առաստաղի համար: Միայն այս հաշվարկը չի ստեղծում ձուլման հասանելի ցիկլ կամ ընդունված արդյունք:
Ի՞նչ տեղեկատվություն է անհրաժեշտ արդյունքի ճշգրիտ գնահատման համար:
Տրամադրեք արտադրանքի գծագիրը, նյութի դասակարգումը, զուտ և համախառն կշիռները, խոռոչի և կայանի դասավորությունը, նպատակային ընդունված արդյունքը և հերթափոխի ժամանակացույցը: Ներառեք ընդունման ստուգումները և ներքևում գտնվող սարքավորումները: Եթե առկա են փորձարկման գրառումներ, ապա տրամադրեք ընդհանուր հաշվարկներ, լավ հաշվարկներ, ժամկետներ և դադարեցման պատճառներ: Պահպանեք ենթադրյալ արժեքները չափված արդյունքներից առանձին, որպեսզի մատակարարը կարողանա բացահայտել մնացած ապացույցների բացերը:
Նախքան պատվեր կատարելը, գրավոր համաձայնեցրեք ընդունված արդյունքը, փորձարկման պայմանները և հաշվման եղանակը: Օգտագործեք ստացված արտադրության գրառումը որպես առաքման ժամանակացույցի հիմք: