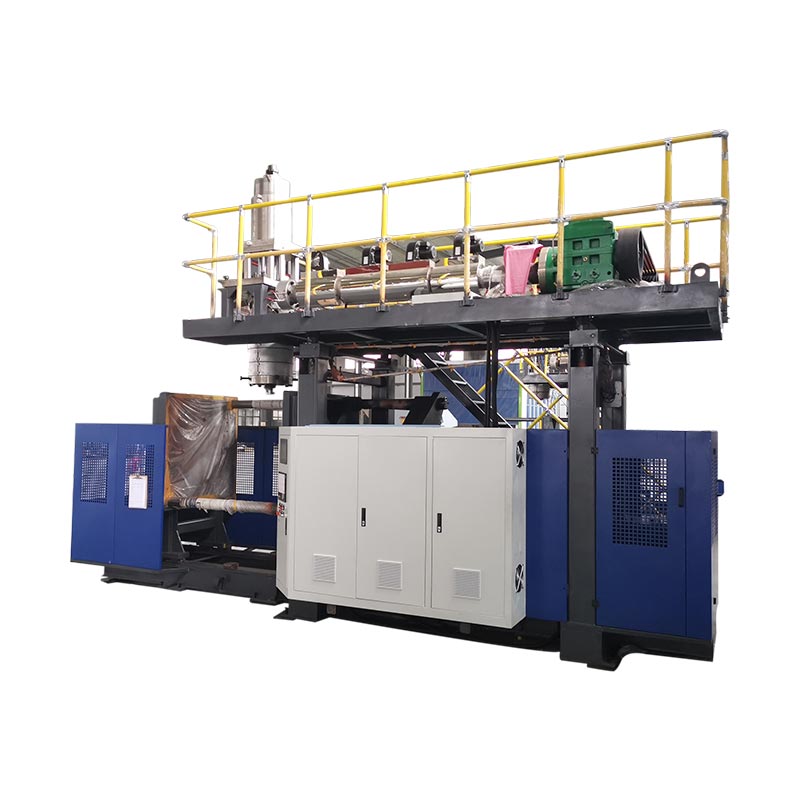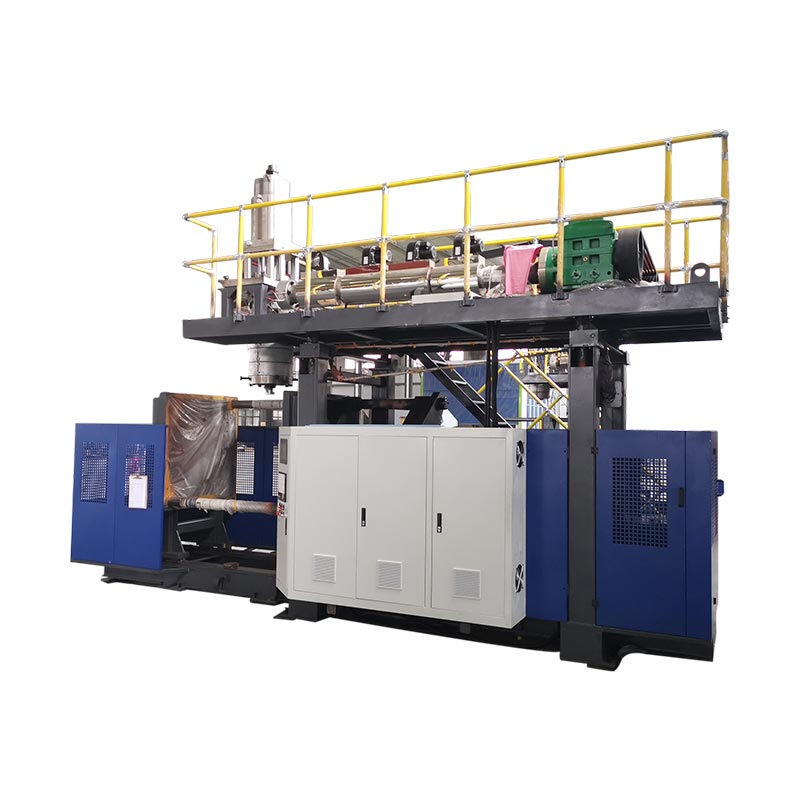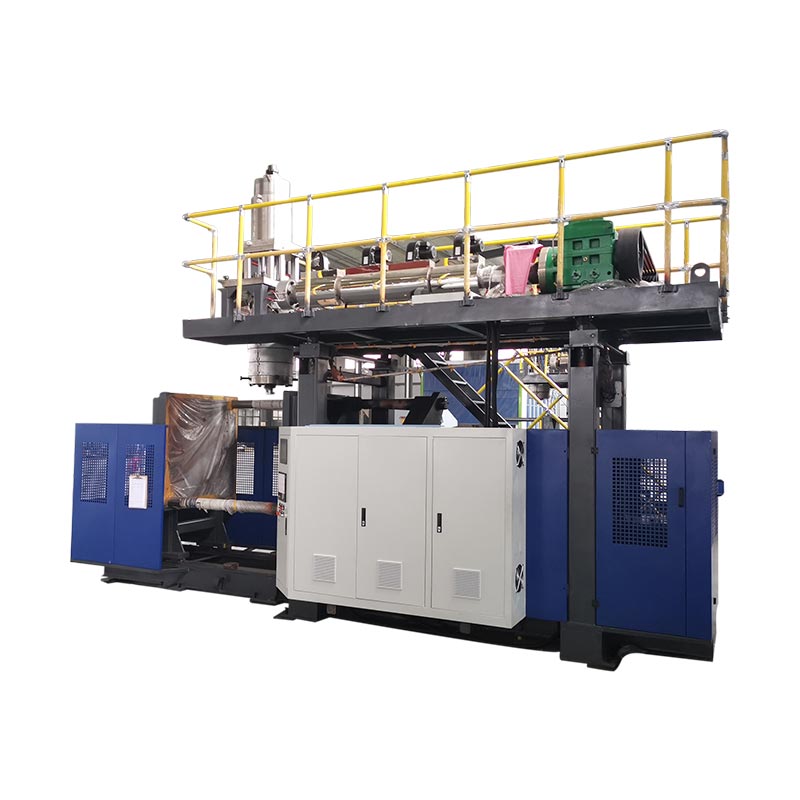
Ավտոմոբիլային փչող ձևավորումը կարող է արտադրել խոռոչ մասեր, ինչպիսիք են օդային խողովակները և հեղուկի ջրամբարները: Սարքավորումների ընտրությունը սկսվում է մասի գծագրությունից, նշված խեժից և ընդունման պահանջներից: Մեքենայի գովազդվող կոնտեյների ծավալը միայն չի կարող որոշել, թե արդյոք այն կձևավորի որոշակի խողովակ, կտեղավորի իր կաղապարը կամ կապահովի անհրաժեշտ պատրաստի արտադրանքը:
Գնման օգտակար ակնարկը հետևում է մասի ամբողջական գործընթացին` ձևավորում, հեռացում, կտրում, հավաքում և ստուգում: Նախքան անվանական արտադրանքը կամ գինը համեմատելը, լուծեք արտադրանքի և գործիքների պարտադիր պահանջները: Հակառակ դեպքում, ձուլման արագ ցիկլը կարող է թաքցնել արտադրական բջիջը, որը դեռևս բաց է թողնում իր առաքման նպատակը:

Ավտոմոբիլային մասեր
Ավտոմոբիլային մասերը խմբավորեք ըստ այն բանի, թե ինչ պետք է անեն, այլ ոչ թե այն փաստով, որ դրանք խոռոչ են: Սալոնի օդատար խողովակը, շարժիչի օդի ընդունման բաղադրիչը և հեղուկի ջրամբարը տարբեր վերանայման կարիք ունեն: Նրանց գործառնական պայմանները և միջերեսները որոշում են այն հարցերը, որոնց պետք է պատասխանի մեքենայի առաջարկը:
| Մասն ընտանիք | Մուտքագրումներ հաստատելու համար | Սարքավորումների և գործիքների հարցեր |
|---|---|---|
| Սալոնի HVAC խողովակներ | Օդային ուղի, կապի երկրաչափություն, տեղադրման տարածք և նշված ֆունկցիոնալ ստուգումներ | Կարո՞ղ է առաջարկվող երթուղին ձևավորել մարմինը և թողնել հասանելի կտրվածքի և ստուգման վայրեր: |
| Շարժիչի օդի ընդունման մասեր | Նշված ջերմաստիճանի, ճնշման կամ վակուումային պայմաններ, լրատվամիջոցների ազդեցության և միացման պահանջներ | Արդյո՞ք խեժը, ձևավորման երթուղին և ամբողջական բջիջը համապատասխանում են այդ հատուկ պայմաններին: |
| Հեղուկի ջրամբարներ | Հեղուկ, սպասարկման պայմաններ, նավահանգիստներ, մոնտաժային առանձնահատկություններ և ընդունման չափանիշներ | Ինչպե՞ս են արտադրվելու և ստուգվելու մարմինը, ինտերֆեյսները և ցանկացած հետագա հավաքույթ: |
| Այլ սնամեջ տեխնիկական մասեր | Բեռնման պատյաններ, չափսեր, հավաքման առանձնահատկություններ և նախատեսված օգտագործում | Հարմարավո՞ր է փչող ձևավորումը, թե՞ պետք է համեմատել ձևավորման կամ միացման այլ երթուղի: |
Պահպանեք վառելիքի համակարգերի նախագծերը հաստատման առանձին ուղու վրա: Օրինակ՝RISE-ը նկարագրում է պլաստիկ վառելիքի բաքի կրակի փորձարկումըՄԱԿ-ի Կանոնակարգ 34-ի Հավելված 5-ի 5-րդ կետի համաձայն: Դա հատուկ թեստի շրջանակ է, այլ ոչ թե ամբողջական հաստատման ստուգաթերթ: Սահմանել կիրառելի շուկան, պահանջները և հաստատման պարտականությունները բուն վառելիքային համակարգի նախագծի համար. մեքենաների կատալոգը, որտեղ թվարկված են «մեքենաների տանկերը», չի հաստատում համապատասխան վառելիքի բաք արտադրություն:
Հարվածային կաղապարված օդորակման օդափոխման խողովակներ. երկրաչափություն, միջերեսներ և մեքենաների պահանջներ
Հարվածով կաղապարված HVAC խողովակների համար վերանայեք օդային ուղին և յուրաքանչյուր միացում միասին: Այն մարմինը, որը կարող է ձևավորվել, դեռևս կարիք ունի բացվածքների, որոնք կարելի է կտրել, տեղակայել և ստուգել: Պատվերով պլաստիկ խողովակները, հետևաբար, պետք է հասնեն գնանշման փուլին և՛ կաղապարված երկրաչափությունը, և՛ նախատեսված պատրաստի երկրաչափությունը սահմանված է:
Սալոնի օդափոխությունը անջատեք շարժիչի օդի ընդունման պահանջներից
Մի տեղափոխեք շարժիչի օդի ընդունման նյութը կամ փորձարկման վիճակը խցիկի խողովակին, պարզապես այն պատճառով, որ երկուսն էլ օդ են կրում: Գրանցեք տեղադրման միջավայրը, հաստատված նյութը և որոշակի մասի համար անհրաժեշտ ստուգումները: Եթե ճնշումը, վակուումը, ջերմաստիճանի ցիկլը կամ հեղուկի ազդեցությունը կարևոր են, նշեք համապատասխան պայմանները նախագծի բնութագրում:
Վերանայեք պատրաստի միացումը, ոչ միայն կաղապարված բացվածքը
Գծագրի վրա նշեք կապի ծայրերը, մոնտաժման տվյալները, հատվածի փոփոխությունները և առաջարկվող կտրման վայրերը: Այնուհետև ստուգեք, թե ինչպես է մասը նստելու հարդարման կամ ստուգման սարքի մեջ: Օգտակար վերանայման հարցն այն է, թե արդյոք նույն տվյալների համակարգը կարող է հետևողականորեն տեղորոշել մասը կտրելու, չափման և հավաքման ժամանակ:
Նշեք ցանկացած պահանջվող հոսքի, անցման, տեղակայման կամ կնքման ստուգում նախքան բջիջը սահմանելը: Այս ստուգումները կարող են կարիք ունենալ հատուկ հարմարանքների կամ առանձին կայանների: Նրանք պետք է ունենան նշանակված մատակարար և ընդունման մեթոդ, այլ ոչ թե ենթադրվի, որ դրանք կգան փչող ձուլման մեքենայի հետ:
Նախքան մեքենայի չափը ընտրելը, ընտրեք գործընթացի երթուղին
Քննարկեք, թե ինչպես է պարիզոնը հասնելու կաղապարի խոռոչին, նախքան ավելի մեծ մեքենա ընտրելը: Պարիզոնը տաք խոռոչ խողովակն է, որը ձևավորվում և փչվում է պրոցեսի ընթացքում: Դրա բեռնաթափումը և տեղադրումը պետք է համապատասխանի երկրաչափությանը:
Պայմանական էքստրուզիա ընդդեմ 3D ներծծման փչման ձևավորման
Toray-ի տեխնիկական բացատրությունը 3D ներծծող հարվածային համաձուլվածքների վերաբերյալնկարագրում է ներծծումը, որը ներարկում է պարիզոնը կաղապարի խոռոչի մեջ երկար, բարդ խոռոչի ձևերի համար: Սա հստակ գործընթացի պայմանավորվածություն է: Պայմանական արտամղման հարվածով ձուլման մեքենան մասնակի հեռացնող ռոբոտով չպետք է դիտարկվի որպես այդ կարողության համարժեք ապացույց:
Անհարմար ճանապարհի համար խնդրեք ձևավորման երթուղու վերանայում՝ օգտագործելով իրական երկրաչափությունը և խեժը: Համեմատեք սովորական էքստրուզիոն փչող ձևավորումը, տեղադրման կամ ներծծման մասնագիտացված երթուղին և միացված կաղապարված հատվածները, որտեղ անհրաժեշտ է: Համեմատությունը պետք է անդրադառնա ձևավորման իրագործելիությանը, ինտերֆեյսներին և հոսանքին ներքև գտնվող աշխատանքներին, այլ ոչ թե ենթադրելու, որ մեկ երթուղին համապատասխանում է յուրաքանչյուր ավտոմոբիլային խողովակին:
Պահպանեք հալեցման առաքումը և սկավառակի կոնֆիգուրացիան առանձին
Շարունակական արտամղումը և կուտակիչի գլխիկի աշխատանքը նկարագրում են հալման առաքումը: Parison-ի տեղադրումը նկարագրում է գործընթացի այլ հատված: Հիդրավլիկ, սերվոհիդրավլիկ և էլեկտրական շարժիչները նկարագրում են ակտիվացումը: Առանձին առանցքների վրա դրանք համեմատելը հեշտացնում է մեջբերումները մեկնաբանելը և թույլ չի տալիս ավտոմատացման պիտակը կանգնել ձևավորման կարողության մեջ:
Ընտրեք փչող ձուլման խեժեր բուն ավտոմոբիլային կիրառման համար
Նշեք դասարանը, ոչ միայն պոլիմերային ընտանիքը: «PA»-ն կամ «PP»-ը բաց հարցեր են թողնում ամրապնդման, փոփոխման, մշակման վարքագծի և նախատեսված մասի համապատասխանության վերաբերյալ: ԷվալյորիDurethan PA6 պորտֆելՕրինակ, տարբերում է փչող կաղապարման դասակարգերը և խողովակների և օդային խողովակների համար ամրացված դասարանները: Ընտանեկան անունը չի նշանակում փոխարինելի բաղադրատոմս:
Նյութի պատրաստում և պլաստիկացում դասակարգին
Ստացեք ընթացիկ դասի մշակման հրահանգները: Ստուգեք առաջարկվող չորացման և սնուցման կարգը, խոնավության չափումը, որտեղ անհրաժեշտ է, պտուտակների և գլխի համապատասխանությունը, ջերմաստիճանի վերահսկումը և միացության համար անհրաժեշտ մաշվածության դիմացկուն բնութագրերը: Սրանք տեխնիկական հաստատման կետեր են, այլ ոչ թե բոլոր ինժեներական պլաստմասսաների համար չորացման մեկ ջերմաստիճան հրապարակելու պատճառներ:
Toray-ը նույնացնում է հալման մածուցիկությունը և ձևի պահպանման կայունությունը, որոնք համապատասխանում են փչող ձուլման խեժի համապատասխանությանը: Գրանցեք նյութի վիճակը և գործընթացի կարգավորումները փորձարկման ընթացքում, որպեսզի ձևավորման խնդիրը հնարավոր լինի ուսումնասիրել հայտնի բաղադրատոմսով: Մի ընդունեք մեքենայի հրապարակված HDPE արտամղման արագությունը որպես այլ խեժով դրա առաքման արագության ապացույց:
Պահպանեք մանրացնել հաստատված բաղադրատոմսի շրջանակներում
Գրանցեք աղբյուրը, մշակման պատմությունը և ռեգրինդի առաջարկվող համամասնությունը՝ հաճախորդի թույլտվության և բաղադրատոմսի որակավորման համար անհրաժեշտ ստուգումների հետ միասին: Փորձարկեք նախատեսված արտադրական խառնուրդը: Միայն կուսական խեժի օգտագործմամբ փորձարկումը չի հաստատում արդյունավետությունը հետագա վերամշակման հավելումով:
Թարգմանեք մասի գծագրությունը փչող կաղապարման սարքավորումների պահանջներին
Օգտագործեք պահանջներ-ապացույցների աղյուսակ՝ փչող ձուլման սարքավորումները վերանայելու համար: Յուրաքանչյուր պարտադիր պահանջի համար անհրաժեշտ է համապատասխան ճշգրտում, գծագիր կամ փորձնական գրառում: Չլուծված իրերը պետք է տեսանելի մնան այնքան ժամանակ, մինչև պատասխանատու կողմը փակի դրանք:
| Պահանջ | Ստուգեք առաջարկը | Ապացույցներ և փակում |
|---|---|---|
| Նյութական և համախառն կրակոցի պահանջարկ | Դասարանի հատուկ պլաստիկացում, օգտագործելի կրակոց և առաքում; ներառել գործընթացի ջարդոն, այլ ոչ միայն պատրաստի քաշը | Նյութական արձանագրություն և դատավարություն կազմող ներկայացուցիչ |
| Կաղապարի տեղադրում | Ծրար, մոնտաժ, կաղապարի հաստություն և զանգված, կոմունալ և սպասարկման հասանելիություն | Կաղապար-մեքենա ինտերֆեյսի նկարչություն |
| Բացում և հեռացում | Բացման տարածություն, կաղապարի պահանջվող շարժումներ, բռնիչի ուղի և տաք մասի մաքրում | Շարժման վերանայում և ականատես հեռացման հաջորդականություն |
| Կրիտիկական պատի շրջաններ | Գլխի գործիքավորում, պարիզոնային հսկողություն և առաջարկվող տեսչական վայրեր | Քարտեզագրված չափումներ՝ գծագրման սահմանների նկատմամբ |
| Ավարտված միջերեսներ | Հարդարման, միացման, հավաքման և տեղադրման հարմարանքներ | Ավարտված մասի ծավալային և ֆունկցիոնալ ստուգումներ |
| Ընդունված արդյունք | Լրացրեք բջիջը, հաշվման կետը, ընդհատման կանոնները և մերժեք բեռնաթափումը | Ժամկետային փորձարկում՝ ընդունված քանակներով և դադարեցված գրառումներով |
Ինչպես ես կվերանայեի ավտոմոբիլային փչող ձևավորման նախագիծը
Ավտոմոբիլային փչման ձևավորման նախագծի համար ես կվերանայեի մասերի գծագիրը նախքան մեքենայի հզորությունը քննարկելը: Իմ մեկնարկային հարցերը կվերաբերեն նյութի դասակարգին, գործառնական միջավայրին, միացման կետերին և ընդունման պահանջներին: Մեքենայի անվանական կոնտեյների ծավալը կմնա որպես զննման տեղեկանք, այլ ոչ թե հիմք՝ խողովակի կամ անկանոն ջրամբարի հաստատման համար:
Եթե փորձնական մասը համապատասխանում էր իր քաշի նպատակին, բայց ձախողում էր պատի հաստության տեղական ստուգումը, ես կուսումնասիրեի նյութի բաշխումը նախքան մասի ընդհանուր քաշը ավելացնելը: Ես կհամեմատեի նշված ստուգման վայրերը պարիսոնի պրոֆիլի, նյութի պատրաստման, գործիքավորման և գրանցված գործընթացի պարամետրերի հետ: Ամենուր նյութ ավելացնելը կմնա որպես առաջարկվող փոփոխություն, քանի դեռ համապատասխան մասի ստուգումները ցույց չեն տվել, որ այն լուծել է խնդիրը:
Գործիքների վերանայումը կընդգրկի ավելին, քան այն, թե արդյոք կաղապարը տեղավորվում է թիթեղների միջև: Ես կստուգեի մոնտաժը, կաղապարի հաստությունը, բացման տարածությունը, պահանջվող շարժումները և մասնակի հեռացման ուղին: Նավահանգիստները և մոնտաժային առանձնահատկությունները նույնպես պետք է հստակ պլան ունենան կտրելու, տեղադրելու և ձուլելուց հետո ստուգելու համար:
Ճարտարագիտական-պլաստմասսայական որոշակի դասի համար ես կխնդրեի դրա մշակման ուղեցույցը և ստուգեի առաջարկվող չորացման, սնուցման, պտուտակային և գլխի դասավորությունը: Ես չէի օգտագործի HDPE թողունակության ցուցանիշը որպես այլ խեժի կատարման ապացույց: Վերամշակման ցանկացած առաջարկվող բաղադրատոմսը ենթակա կլինի կիրառելի նյութի և հաճախորդի պահանջներին:
Նախքան արտադրական բջիջը հաստատելը, ես փորձնական պլանում կներառեի հոսանքով ներքև գտնվող աշխատանքները: Կաղապարված խողովակը դեռ պետք է անցնի կտրման, հավաքման և ստուգման համաձայնեցված փուլերը: Ես կգրանցեի ընդունված արդյունքը, ընդհատումները և ձեռքով ճշգրտումները, ապա կառանձնացնեի անցած պահանջները ուղղման կամ լրացուցիչ ապացույցների կարիք ունեցող տարրերից:
Իմ առաջարկությունը կախված կլինի այդ բացահայտումներից: Ավելի մեծ մեքենան իմ ավտոմատ պատասխանը չի լինի արտադրության պակասուրդին. Ես նախ կպարզեի՝ արդյոք սահմանափակումը առաջացել է ձուլման, մշակման, հարդարման կամ ստուգման արդյունքում:
Փչող կաղապարի ձևավորում, պատերի բաշխում և կրիտիկական միջերեսներ
Ավարտված մասի քաշը ամբողջ օբյեկտի մեկ չափումն է: Այն չի կարող որոշել հաստությունը ոլորման, միացման կամ սեղմման ժամանակ: Սահմանեք ստուգման վայրերը գծագրից և գործառույթից, այնուհետև համեմատեք չափումները, որոնք կատարվել են որոշակի մասի վիճակում:
Առանձին երկայնական և շրջագծային հսկողություն
Վերանայեք երկայնական պարիզոնային ծրագրավորումը՝ առանձին մասի շրջագծի շուրջ պատի բաշխումից: Toray-ը նկարագրում է շառավղով պատի հաստության վերահսկումը իր 3D ներծծման գործընթացի քննարկման ժամանակ: Հաստատեք առաջարկվող համակարգի իրական վերահսկման գործառույթները. Միայն ծրագրավորման կետերի մեծ հաշվարկը չի ցույց տալիս, որ յուրաքանչյուր կարևոր տեղ կհասնի իր սահմանին:
Տեղական ձախողման դեպքում չափումը քարտեզագրեք դրա դիրքի վրա և ուսումնասիրեք համապատասխան գործընթացը և գործիքավորման փոփոխականները: Փոփոխությունները հետագծելի պահեք, որպեսզի դրանց ազդեցությունը հնարավոր լինի ստուգել: Առկաparison ծրագրավորման ուղեցույցավելի մանրամասն բացատրում է հսկողության թեման:
Տվյալները տեղափոխեք հարդարման և հավաքման միջոցով
Սահմանեք, թե ինչպես են չափվելու նավահանգիստները, կտրված եզրերը և մոնտաժային առանձնահատկությունները՝ նշված տվյալների համեմատ: Համաձայնեք մասի աջակցության և չափման պայմանի մասին: Վերանայեք այս միջերեսները կաղապարների և հարմարանքների մատակարարների հետ՝ օգտագործելովկաղապարի ձևավորման և մեքենա-ինտերֆեյսի ստուգումներ, այլ ոչ թե կաղապարի հաստատումից հետո հարդարումը դիտարկել որպես առանձին խնդիր:
Սահմանեք ավտոմոբիլային փչող ձևավորման ամբողջական բջիջը
Գծեք երթուղին՝ խեժի պատրաստումից մինչև ընդունված մասերի հաշվման կետը: Ներառեք հեռացում, կտրում, բացում, միացում, հավաքում և ստուգում միայն այն դեպքում, որտեղ այդ մասը կարիք ունի: Յուրաքանչյուր գործողության համար նշեք մատակարարի անունը, ընդունման ապացույցը և ինտեգրման պատասխանատվությունը:
Ստուգեք կայանի միջերեսները. ինչպես է փոխանցվում մի մասը, ինչպես է այն գտնվում, ինչ է տեղի ունենում, երբ ներքևում գտնվող կայանը կանգ է առնում և ինչպես են բաժանվում մերժված մասերը: Գնանշումը պետք է տարբերի մեքենաշինության կողմից մատակարարված սարքավորումները մյուսների կողմից մատակարարված սարքավորումներից: Այնավտոմատացված գծի կազմաձևման ուղեցույցծածկում է մատակարարման այս սահմանները:
Ընտրեք ստուգումները մասի գործառույթից և բնութագրերից: Արտահոսքի փորձարկումը, որտեղ պահանջվում է, չի փոխարինում չափերի, անցման, հավաքման կամ ամրության ապացույցները: Խուսափեք մեկ ընդհանուր թեստային ցանկից յուրաքանչյուր ավտոմոբիլային հավելվածի համար:
Առանձին ապացուցեք մասնիկը և արտադրության գործընթացը
Պլանավորեք ներկայացուցչական փորձարկում գծագրի վերանայման, հաստատված նյութի և նախատեսված բաղադրատոմսի շուրջ: Գրանցեք կաղապարը, տեղադրումը, նյութի խմբաքանակը և չափման պլանը: Պահպանեք ընդունված քանակությունները, մերժեք պատճառները, դադարեցումները և ձեռքով միջամտությունները ցիկլի գրանցման հետ մեկտեղ:
Մատակարարի մեքենայի փորձարկումը և հաճախորդի կողմից արտադրական մասի հաստատումը ծառայում են տարբեր նպատակների:AIAG-ի հանրային PPAP ակնարկկապում է արտադրական մասի հաստատումը նախագծային գրառումների և տեխնիկական բնութագրերի հետ հետևողականորեն համապատասխանող փաստացի արտադրության ընթացքում արտադրության տեմպերով: Այդ շրջանակն ավելի լայն է, քան մեքենայի շարժման ցուցադրումը կամ մեկ ընդունելի նմուշ արտադրելը:
| Գործունեություն | Հարցը, որը վերաբերում է | Ապացույցներ սահմանելու համար | Ինքնին չի հաստատվում |
|---|---|---|---|
| Մեքենայի կամ բջջային ճարպ | Արդյո՞ք մատակարարված սարքավորումները բավարարում են ընդունման համաձայնեցված շրջանակը: | Պայմանագրային ստուգումներ, կոնֆիգուրացիա, փորձարկման պայմաններ և բաց ապրանքների գրառում | Բոլոր պատրաստի մասերի գործառույթները կամ հաճախորդի արտադրության հաստատումը |
| Մասի ֆունկցիոնալ վավերացում | Արդյո՞ք պատրաստի մասը համապատասխանում է օգտագործման սահմանված պահանջներին: | Կիրառելի ծավալային, հավաքման, ֆունկցիոնալ և երկարակեցության գրառումներ | Գնահատված պայմաններից դուրս արտադրության կայուն կատարողականություն |
| Հաճախորդի արտադրության մասի հաստատում | Արդյո՞ք նախատեսված արտադրական գործընթացը բավարարում է հաճախորդի կողմից կիրառելի հաստատման պահանջները: | Հաճախորդի կողմից սահմանված ներկայացումներ և արտադրության ապացույցներ, ներառյալ PPAP-ն, որտեղ պահանջվում է | Փոխված նյութի, գծագրի կամ գործընթացի հաստատում առանց պահանջվող վերանայման |
Նախագծի ընդունման պլանում սահմանեք նմուշի քանակները, փորձարկման տևողությունը, չափման մեթոդները և վիճակագրական ցանկացած չափանիշ: Մի վերցրեք համընդհանուր Cpk թիրախ կամ գործարկման տևողությունը ընդհանուր մեքենայի հոդվածից: Սարքավորման հատվածի համար օգտագործեքFAT պլանավորման ուղեցույցսահմանել համաձայնեցված ստուգումները։
Փակեք յուրաքանչյուր պահանջ, քանի որ այն անցել է, որը պահանջում է ուղղիչ աշխատանք և վերստուգում, կամ դեռ չստուգված: Նշանակե՛ք սեփականատեր և փակման ապացույցներ վերջին երկու կատեգորիաներին: Այս կարգավիճակները առանձին պահելը թույլ չի տալիս, որ թերի փորձարկումը դառնա ակնհայտ արտադրական թողարկում:
Համեմատեք արդյունքը և արժեքը ընդունված մասի սահմանին
Հաշվեք պատրաստի ավտոմոբիլային մասերը, որոնք անցնում են համաձայնեցված ստուգումները: Նշեք, թե արդյոք թիրախը ներառում է փոխարկումներ, ընդհատումներ և ներքևում գտնվող գործողություններ, և օգտագործեք նույն ժամանակային հիմքը յուրաքանչյուր կայանի համար: Տեսեքարտադրության դրույքաչափի հաշվարկման ուղեցույցանվանական ցիկլերի և ընդունված արդյունքի միջև տարբերակման համար:
HVAC խողովակի բջիջի գնահատում իր ձուլման ցիկլից դուրս
Ավտոմոբիլային HVAC խողովակների հիպոթետիկ նախագծի համար ես կսկսեի 95 ընդունված մասերի պահանջով մեկ նախատեսված ժամում: Ենթադրենք մեկ խոռոչի կաղապար, 32 վայրկյան կաղապարման ցիկլ, 90% ձուլման փուլի հասանելիություն և 96% վերջնական ընդունված եկամտաբերություն ամբողջ գործընթացում:
Ձուլման անվանական արագությունը կկազմի 3600 ÷ 32 կամ ժամում 112,5 մաս: Ենթադրված գործարկման հասանելիության կիրառումը կթողնի ձուլման փուլի հզորությունը 101,25 մասի մեկ նախատեսված ժամում:
Այդ ցուցանիշը չի հաստատի պատրաստի արդյունքը: Ես կհամեմատեի նաև հարդարման, մշակման և ստուգման կարողությունները: Ստորև բերված աղյուսակը ցույց է տալիս պլանավորման երկու սցենար՝ ենթադրելով, որ չկան փոխանցման լրացուցիչ կորուստներ կամ փոխազդեցություններ կայանների կանգառների միջև: Հոսանքի ներքևի հզորության երկու թվերն օգտագործում են նախատեսված ժամերը և արդեն թույլ են տալիս կայանների ենթադրյալ ընդհատումները. 96% եկամտաբերությունը վերջում կիրառվում է մեկ անգամ:
| Պլանավորման միջոց | Նախնական ներքևի սցենար | Վերանայված ներքևի սցենար |
|---|---|---|
| Ձուլման փուլային հզորություն | 101.25 մաս/ժամ | 101.25 մաս/ժամ |
| Վերամշակման հզորություն | 90 մաս/ժամ | 105 մաս/ժամ |
| Ենթադրված վերջնական ընդունված եկամտաբերություն | 96% | 96% |
| Կանխատեսված ընդունված արդյունքը | 86.4 մաս/ժամ | 97.2 մաս/ժամ |
| Պահանջվող ընդունված արդյունք | 95 մաս/ժամ | 95 մաս/ժամ |
Նախնական սցենարում, հոսանքն ի վար հզորությունը կսահմանափակի բջիջը ժամում 90 մասի մինչև վերջնական եկամտաբերությունը: Հետևաբար, կանխատեսվող ընդունված արդյունքը կլինի 90 × 0,96 = 86,4 մաս/ժամ՝ պահանջից ցածր:
Ես հաջորդիվ կգնահատեի ներքևում գտնվող դասավորությունը, որը կարող է ժամում 105 մաս մշակել: Երբ ձուլման փուլը սահմանափակեց մատակարարումը, կանխատեսվող ընդունված արդյունքը կդառնա 101,25 × 0,96 = 97,2 մաս ժամում:
Վերանայված հաշվարկը կգերազանցի թիրախը ժամում ընդամենը 2,2 մասով։ Ես դա կվերաբերվեի որպես պլանավորման սահմանափակ տարածք, այլ ոչ թե հաստատված արտադրության դրույքաչափի ապացույց: Բջջային ներկայացուցչական փորձարկումը դեռևս պետք է հաստատի իրական ցիկլը, ընդհատումները, հոսանքն ի վար կատարողականը և ընդունված եկամտաբերությունը:
Այս համեմատությունը կուղղորդի ինժեներական վերանայումը դեպի հարդարման և ստուգման պայմանավորվածությունը՝ նախքան փչող կաղապարման ավելի մեծ մեքենա խնդրելը:
Համեմատեք նույն արտադրության շրջանակը
Յուրաքանչյուր առաջարկի մեջ առանձնացրեք մեքենայի, կաղապարի, նյութի պատրաստման, հարդարման հարմարանքների, ստուգման, ինտեգրման և փորձարկման ծախսերը: Միայն մեքենայի գինը չի կարող ուղղակիորեն համեմատվել ամբողջական բջջային գնի հետ: Գնահատել հավելյալ հզորությունը ընդունված արդյունքի և ծրագրի պահանջարկի համեմատ. մի ենթադրեք, որ ավելի մեծ մեքենան կհեռացնի հոսանքով ներքև գտնվող շիշը:
Պատրաստեք ավտոմասերի RFQ Kingngle-ի համար
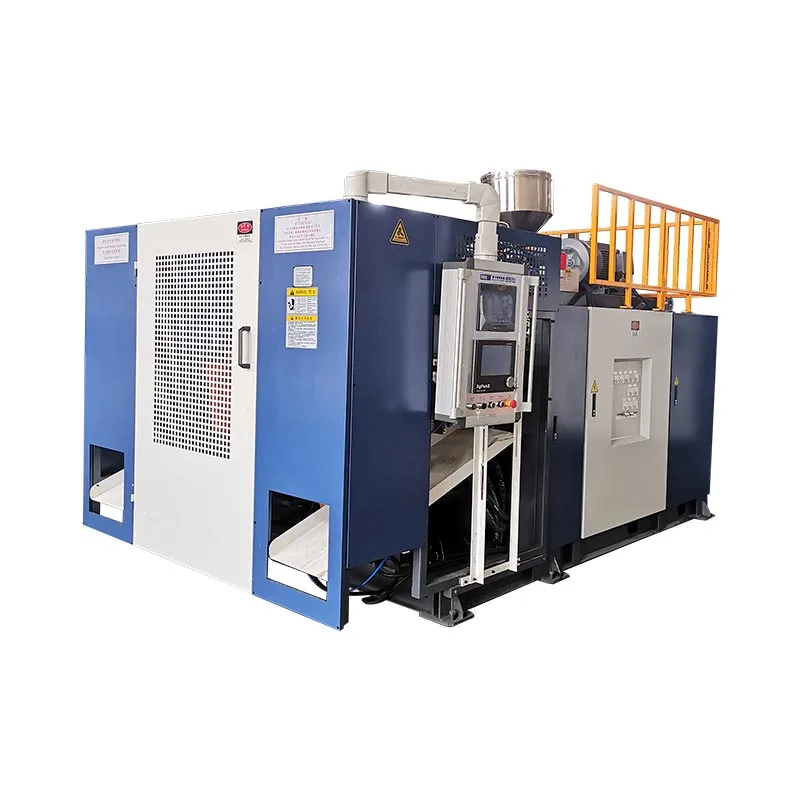
Kingle-ի հրապարակված կուտակիչ հարթակները նախնական քննարկման համար տրամադրում են ճշգրտման հղումներ: Դրանք ավտոմատ ընտրություն չեն հիպոթետիկ խողովակի օրինակի կամ ավտոմեքենայի յուրաքանչյուր մասի համար: Առաջարկվող նյութը, կաղապարը և արտադրության ամբողջական շրջանակը դեռևս տեխնիկական վերանայման կարիք ունեն:
| Հղման դաշտ | KGB80A | KGB100B |
|---|---|---|
| Գովազդված առավելագույն տարողունակությունը | 30 Լ | 120 Լ |
| Սեղմող ուժ | 215 կՆ | 440 կՆ |
| Կաղապարի ափսեի չափը, W × H | 750 × 860 մմ | 1200 × 1200 մմ |
| Կաղապարի առավելագույն չափը, W × H | 520 × 860 մմ | 920 × 1200 մմ |
| Կաղապարի հաստությունը | 360-ից 420 մմ | 510-ից 600 մմ |
| Նշված հավելվածի միացում | Ավտոպահեստամասերի խողովակաշարեր | Ավտոպահեստամասեր և մեքենաների տանկեր |
Աղյուսակը վերարտադրում է ընտրված դաշտերը կապված Kinggle արտադրանքի էջերից: Թիթեղների չափը և կաղապարի առավելագույն չափը տարբեր ոլորտներ են: Ոչ մեկը չի հաստատում շարժման ամբողջական ծրարը, դասի հատուկ արդյունքը, մասնագիտացված ներծծման գործընթացը կամ վառելիքի համակարգի հաստատումը: Խնդրեք ինտերֆեյսի գծագրությունը և կազմաձևումը առաջարկվող կառուցման համար:

Ուղարկեք վերանայման փաթեթ, այլ ոչ միայն մեքենայի պահանջվող ծավալը
- 3D և 2D մասերի գծագրեր՝ վերանայումներով, ավարտված երկրաչափությամբ, տվյալների և պատի կամ միջերեսի կարևոր պահանջներով:
- Նշված խեժի աստիճանը, հաստատված արտադրության բաղադրատոմսը և համապատասխան մշակման հրահանգները:
- Մասի քաշը, կաղապարի պլանավորված դասավորությունը, առկա գործիքակազմի մասին տեղեկությունները և առաջարկվող հարդարման հաջորդականությունը:
- Պահանջվող ընդունված արդյունքն իր ժամանակային հիմունքներով, տարեկան պահանջարկով, արտադրանքի խառնուրդով և ստուգման պահանջներով:
- Կայքի պայմանները և հստակ ցուցակը, թե ով է մատակարարում կաղապարը, օժանդակ նյութերը, հարդարումը, ստուգումը և ինտեգրումը:
Այս մուտքերը թույլ են տալիս տեխնիկական վերանայման հասցեին համապատասխանել, չլուծված պահանջները և փորձնական պայմանները, նախքան մեքենայի կազմաձևման վերջնական տեսքը:
Հաճախակի տրվող հարցեր
Կարո՞ղ է յուրաքանչյուր ավտոմոբիլային օդափոխիչ պատրաստել սովորական փչող ձուլման մեքենայի վրա:
Ոչ: Վերանայեք երկրաչափությունը, նշված խեժը, միջերեսները և գործիքների հասանելիությունը: Որոշ ձևեր երաշխավորում են մասնագիտացված պարիսոնի տեղադրման, ներծծող փչող ձևավորման կամ միացված հատվածների գնահատում: Սովորական մեքենան հանող ռոբոտով ինքնին չի հաստատում այդ ձևավորման կարողությունները:
Արդյո՞ք կուտակիչի ծավալը բավարար է ավտոմոբիլային մասի համար մեքենա ընտրելու համար:
Ոչ: Օգտագործելի կրակոցի պահանջարկը, նյութին հատուկ առաքումը, կաղապարի տեղադրումը, բացման տարածքը, պահանջվող շարժումները, մասերի հեռացումը և հոսանքով ներքև գտնվող աշխատանքը նույնպես վերանայման կարիք ունեն: Գովազդված կոնտեյների ծավալը զննման տեղեկանք է, այլ ոչ թե անկանոն տեխնիկական մասի ընտրության ամբողջական մեթոդ:
Կարո՞ղ է HDPE մեքենան մշակել որոշակի ինժեներա-պլաստիկ դասակարգ:
Դա պահանջում է նյութի պատրաստման, պլաստիկացման, գլխի գործիքավորման, հսկիչ սարքերի և առաջարկվող գործընթացի հատուկ դասի վերանայում: Հրապարակված HDPE արտամղման արագությունը չի ապացուցում այլ խեժի արդյունքը: Հաստատեք կազմաձևը և կատարեք ներկայացուցչական փորձարկում նախատեսված նյութով:
Ինչու՞ մի մասը կարող է հասնել իր քաշի նպատակին, բայց չստուգել պատի հաստությունը:
Քաշը նկարագրում է ամբողջ մասը, մինչդեռ հաստության ստուգումը չափում է գտնվելու վայրը: Նյութը կարող է տարբեր կերպ բաշխվել տարածաշրջանների միջև՝ առանց ընդհանուր քաշի համապատասխան փոփոխության: Քարտեզագրեք ձախողված վայրը և ուսումնասիրեք համապատասխան նյութը, գործիքակազմը և գործընթացի պայմանները, նախքան այն ուղղելու որոշումը:
Արդյո՞ք մեքենայի FAT-ի փոխանցումն ավարտում է հաճախորդի արտադրության մասերի հաստատումը:
Ոչ: FAT-ն ընդգրկում է սարքավորումների ընդունման համաձայնեցված շրջանակը: Ավարտված մասերի վավերացումը և հաճախորդի արտադրության հաստատումը պահանջում են իրենց կիրառելի ապացույցները: Այն դեպքում, երբ PPAP-ը պահանջվում է, հաստատեք հաճախորդի ներկայացման և արտադրության պահանջները, այլ ոչ թե սարքավորումների առաքումը որպես հաստատում համարեք:
Արդյո՞ք ավտոմոբիլային փչող կաղապարման մեքենա գնելը նույնն է, ինչ մաքսային փչող կաղապարված մասերի մատակարարումը:
Ոչ: Սարքավորումների գնումները վերաբերում են մեքենաներին, գործիքների միջերեսներին, արտադրության գործընթացի ինտեգրմանը և ընդունման շրջանակներին: Պատրաստի մասերի մատակարարումը վերաբերում է արտադրողի պատասխանատվությունին այդ մասերի արտադրության և մատակարարման համար: Հստակեցրեք, թե որ շրջանակն է պահանջվում նախքան մատակարարներին համեմատելը:
Ավտոմոբիլային մասերի սարքավորումների վերանայման համար ուղարկեք նկարը և նյութերի պահանջներըՔինգլի կոնտակտային էջըկամ էլsales@kinggle.com. Հեռախոս.+86-574-87103665. Ընկերության տեղեկատվությունը հասանելի էKing-ի մասին էջ.
Հաստատեք արտադրության երթուղին նախքան մեքենային հանձնելը
Սկսեք մասից և նյութից, կարգավորեք ձևավորման երթուղին և գծագիրը վերածեք հստակ սարքավորումների և վավերացման պահանջների: Այնուհետև համեմատեք ամբողջական առաջարկները ընդունված մասի սահմանին: Պարտադիր համապատասխանության խնդիրը լուծում է պահանջում. ավելի արագ ցիկլը կամ ավելի ցածր գնման գինը չի կարող փակել այն: