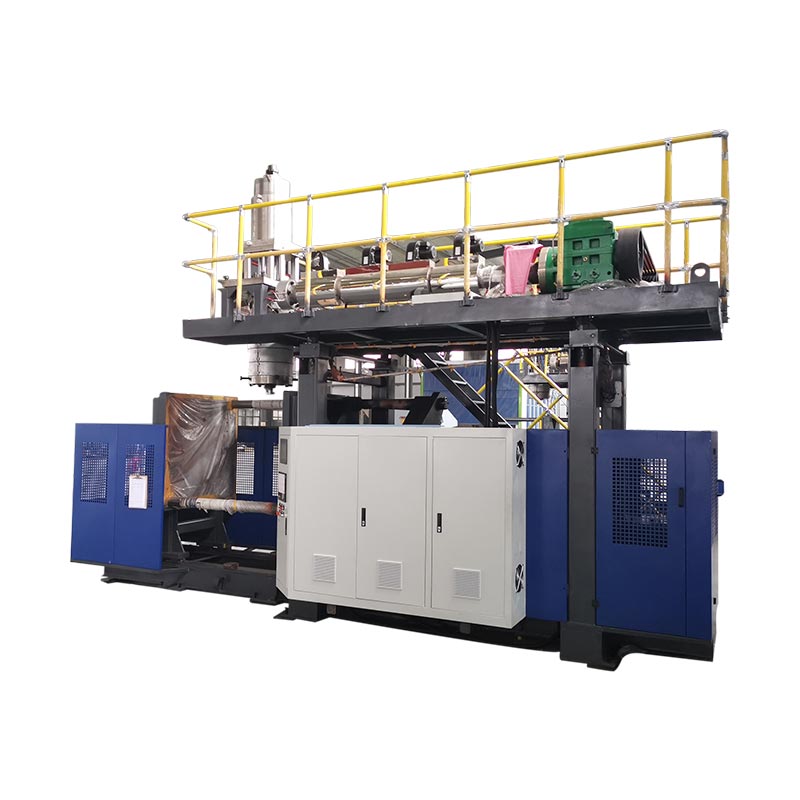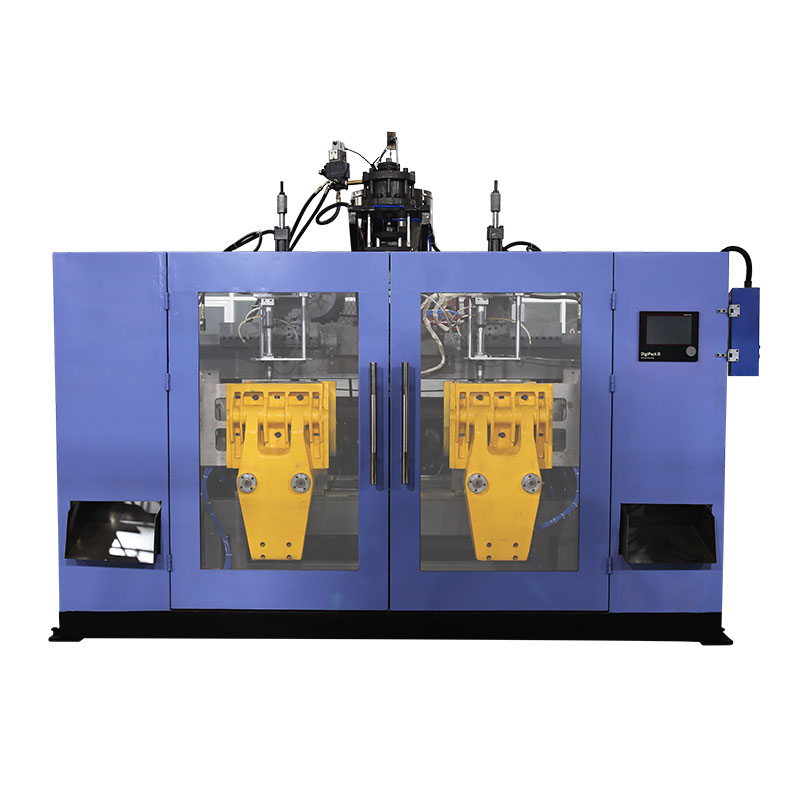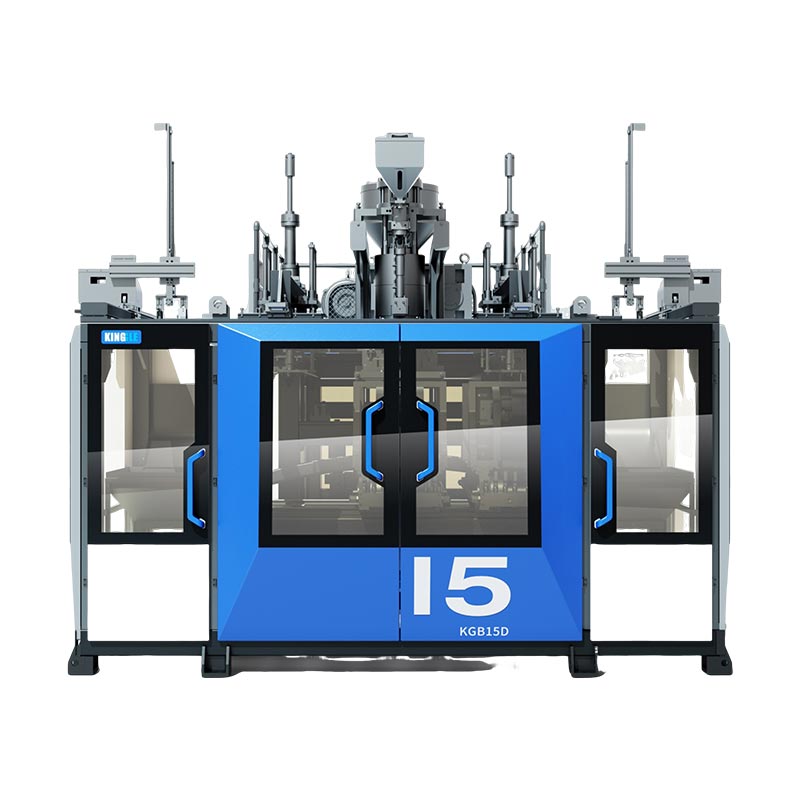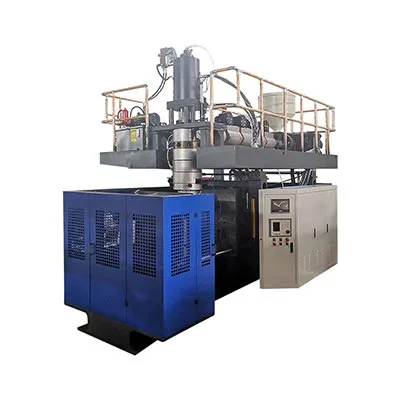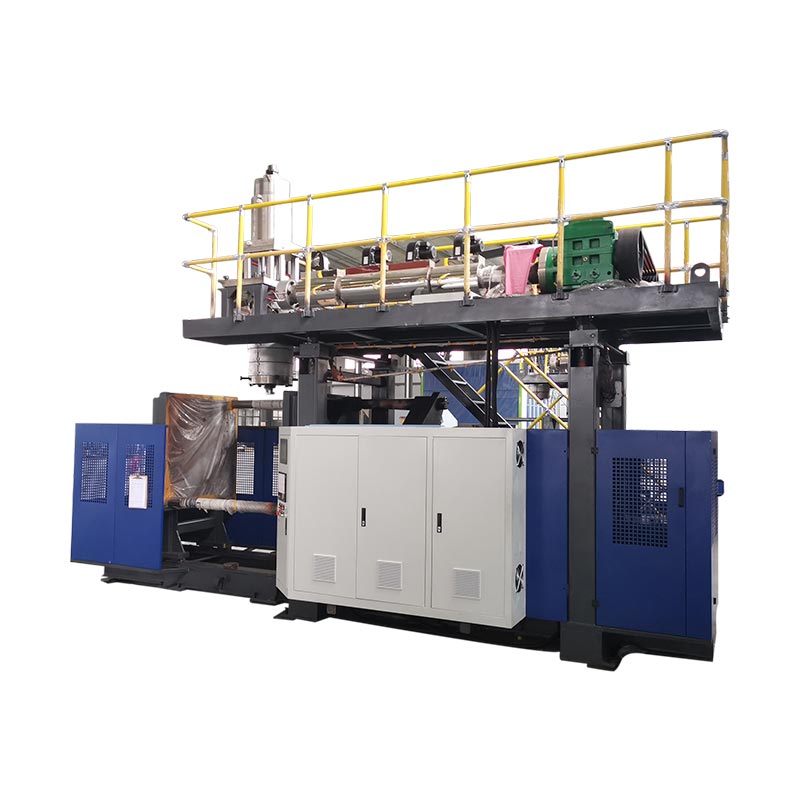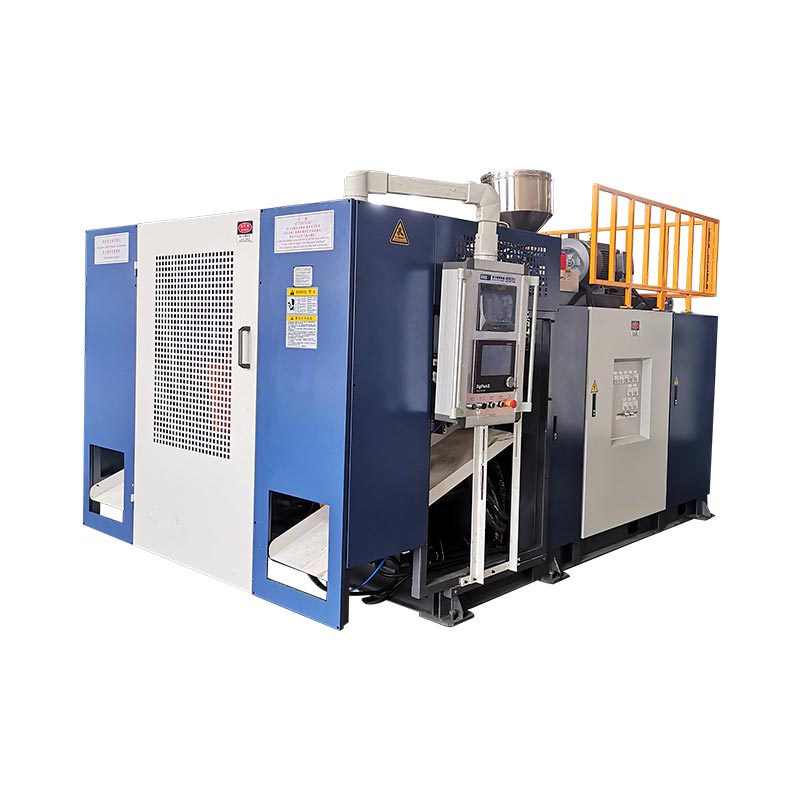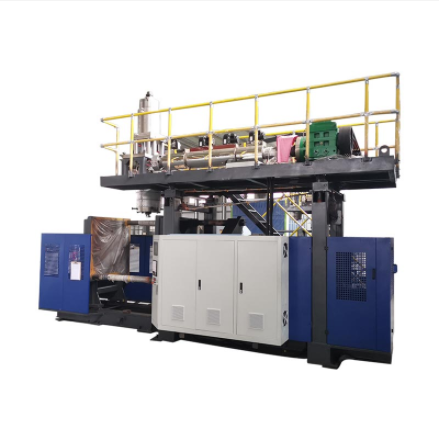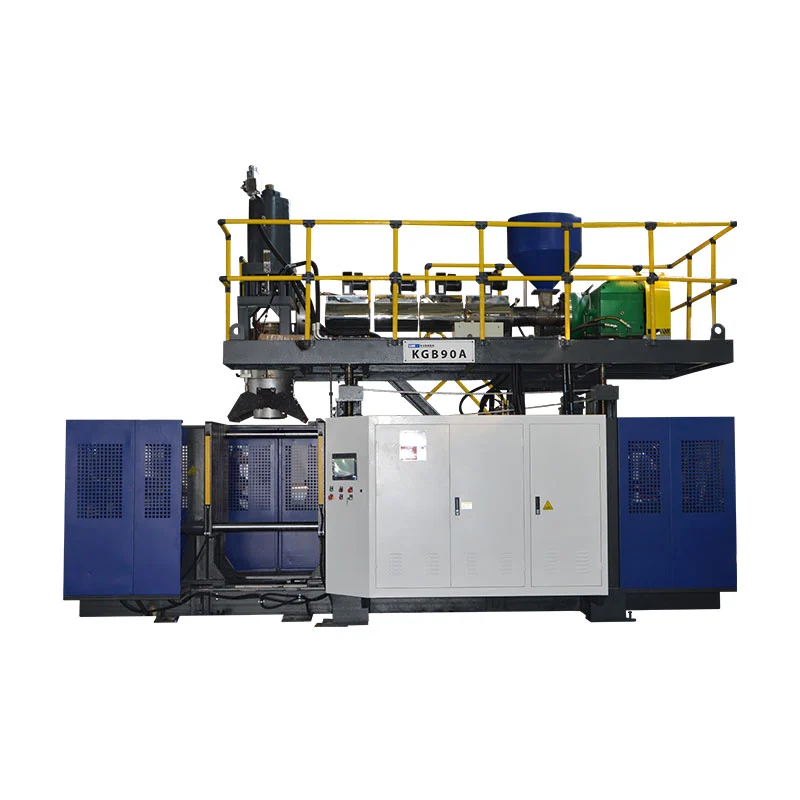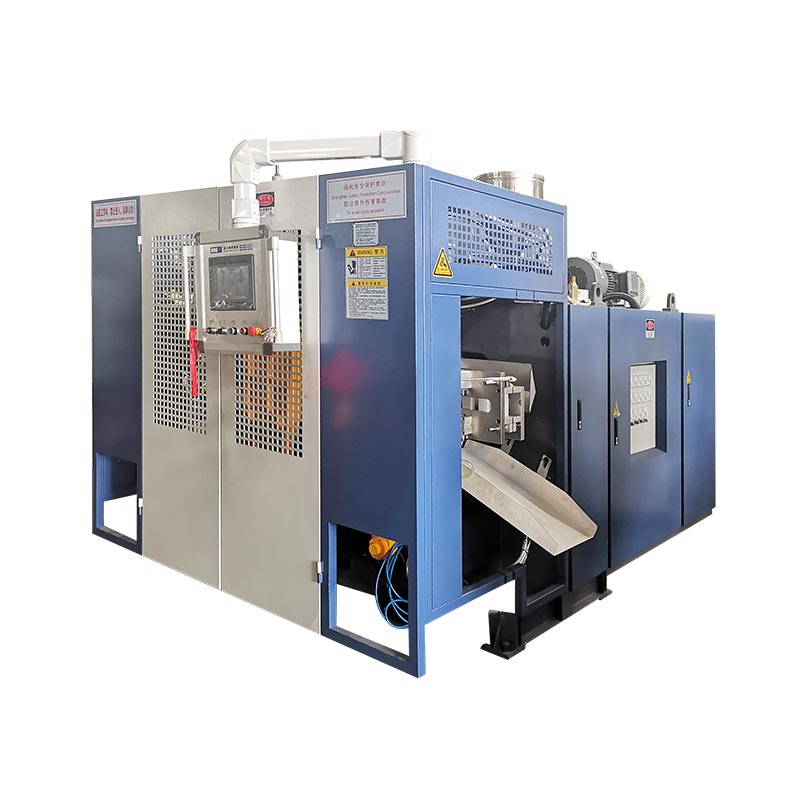
Հարվածային կաղապարման մեքենայի փոխարկումն ավարտվում է միայն այն դեպքում, երբ նոր կաղապարը, նյութի ուղին, գործիքավորումը, բաղադրատոմսը և հոսանքով ներքևի տեղադրումը ճիշտ են բացահայտվում, և նոր մասը անցնում է իր սահմանված ստուգումները:Ավտոմատ ցիկլերի մեկնարկը միջանկյալ նշաձող է, ոչ թե ավարտի ապացույց: Ամենաանվտանգ և ամենաարագ գործնական մեթոդը հնարավոր ամեն ինչ պատրաստելն է մինչև կանգառը, մեկուսացնելը վտանգավոր էներգիան բաց աշխատանքի համար, վերականգնել գործառույթները վերահսկվող կարգով և չափել ժամանակը մինչև առաջին ընդունված արտադրության պատուհանը, ընդունելության սահմանումը, անցումային կորուստը, պատասխանատու հաստատողը և պահանջվող ապացույցները, որոնք գրանցված են մինչև թիմը հաջորդ արտադրական արշավը սկսելը վերահսկվող և հետագծելի արտադրության հիմքից:

Տերմինաբանական նշում.Արտադրական թիմերը կարող են նկարագրել այս աշխատանքը որպես էքստրուզիոն փչող կաղապարման մեքենայի փոփոխություն, փչող կաղապարման ձևափոխում, կաղապարի փոխանակում, գործիքի փոփոխություն, շշի գծի փոփոխություն, փչող ձևավորման գույնի փոփոխություն, փչող կաղապարման խեժի փոփոխություն կամ փչող ձևավորման բաղադրատոմսի փոփոխություն: Այս պիտակները համընկնում են, բայց միշտ չէ, որ նկարագրում են նույն շրջանակը: Աշխատանքային փաթեթում պետք է հստակ նշվի, թե որ ֆիզիկական, նյութական, թվային և ներքևի տարրերը կփոխվեն:
Հինգ որոշում, որոնք վերահսկում են անցումը
- Սահմանեք ավարտական կետը որպես ընդունված մաս և կայուն արտադրության պատուհան:
- Բացահայտեք յուրաքանչյուր փոփոխված տարր՝ կաղապար, գործիքակազմ, փչող քորոց, խեժ, գույն, բաղադրատոմս և ներքևի սարքավորում:
- Տեղափոխեք ստուգումը, բեմադրությունը և փաստաթղթերը կանգնեցված մեքենայի պատուհանից դուրս, որտեղ անվտանգ է:
- Օգտագործեք կայքի թույլատրված վտանգավոր էներգիայի ընթացակարգը, նախքան որևէ մեկի մուտքը վտանգավոր գոտի:
- Գրանցեք հաստատված կարգավորումը և ապացույցները, որպեսզի հաջորդ գործարկումը սկսվի վերահսկվող բազային գծից:
| Փոխել տիրույթը | Ինչը պետք է համապատասխանի նոր աշխատանքին | Վերագործարկեք ապացույցները | Տիպիկ թաքնված կախվածություն |
|---|---|---|---|
| Կաղապար և միջերեսներ | Ճիշտ վերանայում, տեղադրում, սառեցում, փչում/միջուկ և հանում հարաբերություններ | Վերահսկվող ձեռքով շարժում և առանց արտահոսքի միացումներ | Գուլպանի երթուղի, սենսորի դիրքը կամ հոսանքին ներքև գտնվող մաքրումը |
| Die and parison tooling | Հաստատված գործիքակազմի ինքնությունը, մեխանիկական դիրքը և տրամաչափումը | Ուղիղ, կայուն պարիսոն, որը տեղադրված է կաղապարի համար | Գործիքների ֆայլը չի համապատասխանում տեղադրված սարքաշարին |
| Նյութ և գույն | Խեժի ճիշտ դասակարգում, լոտ, մաստեր խմբաքանակ և վերագրանցման հաստատված կանոն | Մաքուր, համասեռ հալված և հետագծելի նյութի անցում | Հին խեժը կամ գույնը մնում է բեռնաթափման և հալման ուղիներում |
| Բաղադրատոմս և վերահսկում | Տեղադրված արտադրանքի փաթեթի համար թողարկված բաղադրատոմսի վերանայում | Հրամանատարությունը և փաստացի վիճակը համաձայնվում են վերահսկվող ցիկլի միջոցով | Հին արտադրանքի արժեքը պահպանվում է պահպանված բաղադրատոմսից դուրս |
| Մասի և տողի ընդունում | Նկարչություն, տեսողական սահման, քաշ, պատ, չափսեր և ֆունկցիոնալ թեստեր | Սահմանված հաջորդական կամ ժամանակի վրա հիմնված ընդունման պատուհան | Հարմարիչը, արտահոսքի ստուգիչը, փոխակրիչը կամ փաթեթավորողը դեռ օգտագործում են հին SKU-ն |
Փոխարկումն ավարտված է միայն այն ժամանակ, երբ նոր շիշը հաստատվի
Բույսերը հաճախ օգտագործում են բառըփոփոխությունմի քանի տարբեր իրադարձությունների համար: Մեկ ղեկավար կարող է դադարեցնել ժամացույցը, երբ նոր կաղապարը սեղմվի: Մեկ ուրիշը կարող է դադարեցնել այն, երբ սկսվի առաջին ավտոմատ ցիկլը: Որակը կարող է սահմանել ավարտը որպես առաջին մաս, որն անցնում է ստուգում, մինչդեռ արտադրությունը կարող է պահանջել ընդունված մասերի կայուն շարք: Այս սահմանումները տալիս են տարբեր թվեր, ուստի անցման ժամանակի համեմատությունն անիմաստ է այնքան ժամանակ, քանի դեռ սկզբնակետը և ավարտի կետը չեն հաստատվել:
Էքստրուզիոն հարվածային կաղապարման գծի համար օգտակար մեկնարկային կետը վերջին ընդունված մասն է ելքային աշխատանքից: Օգտակար ավարտի կետը մուտքային աշխատանքի առաջին ընդունված արտադրական պատուհանն է: Գործարանը պետք է սահմանի այդ պատուհանը։ Դա կարող է լինել մի շարք հաջորդական մասեր, սահմանված ժամանակ կայուն պայմաններում կամ նմուշառման կանոն կայանների, խոռոչների կամ մատրիցների ելքերի միջև: Պահանջը պատկանում է վերահսկվող արտադրանքի կամ գործընթացի բնութագրին, այլ ոչ թե օպերատորի հիշողությանը:
Այս սահմանումը բացահայտում է այն աշխատանքը, որը թաքցնում է միայն կաղապարի չափանիշը: Մուտքագրվող արտադրանքը կարող է պահանջել ևս մեկ ձող կամ մանդրել, փչող քորոց, պարանոցի գործիքավորում, միջուկի շարժում, պարիսոն պրոֆիլ, խեժ, գույն, վերամշակման կանոն, արտահոսքի փորձարկման ծրագիր, հարդարման սարք, պիտակ, փոխակրիչի ուղեցույց կամ փաթեթավորման օրինակ: Նույնիսկ այն ժամանակ, երբ ֆիզիկական կաղապարը մնում է տեղադրված, նյութի և բաղադրատոմսի անցումը դեռ կարող է լինել ամբողջական պլաստիկ շշերի արտադրության փոփոխություն:
Արդյունքը բաժանեք չորս չափումների՝ կանգնեցված մեքենայի ժամանակ, առաջին ձևավորված մասի ժամանակ, առաջին ընդունված մասի ժամանակ և ընդունված արտադրության պատուհանի ժամանակ: Այդ ժամանակների կողքին ձայնագրման կարգավորումները մերժվում և մաքրվում են: Սա չի խոստանում, որ յուրաքանչյուր թիվ կնվազի։ Այն տեսանելի է դարձնում կորուստը և թույլ չի տալիս արագ վերագործարկման մասին հաղորդվել որպես էքստրուզիոն հարվածային կաղապարման մեքենայի հաջող անցում, երբ ներքևի գիծը կամ որակի դարպասը դեռևս մերժում է մասերը:
Պլանավորեք ապրանքի նոր փաթեթը նախքան մեքենայի կանգառը
Փոխարկումը պետք է սկսվի որպես տեղեկատվության ստուգում, մինչ ելքային աշխատանքը դեռ աշխատում է: Կառուցեք մեկ թողարկված աշխատանքային փաթեթ, որը նույնականացնում է մասերի գծագրումը և վերանայումը, խեժի աստիճանը, գլխավոր խմբաքանակը, թույլատրված վերամշակումը, թիրախային մասի քաշը, կրիտիկական չափերը, պատի հաստության տեղակայանքները, տեսողական չափանիշները, ֆունկցիոնալ թեստերը և սպասվող փաթեթավորումը: Ավելացրեք կաղապարը, գործիքակազմը, փչող քորոցը, ներդիրը, հանելու և հոսանքով ներքև գտնվող հարմարանքների ինքնությունը: Եթե երկու տարր ունեն ընդհանուր անուն, օգտագործեք երկարակյաց ID-ներ կամ վերանայման վերահսկվող լուսանկարներ, որպեսզի կարգավորող թիմը չընտրի արտաքին տեսքով:
Քինգլը հրապարակել էվաճառքի գործընթացըխնդրում է գնորդներին տրամադրել արտադրանքի լուսանկարներ կամ գծագրեր, քաշը, չափը, նյութը, հաստությունը, արդյունքը և քիմիական դիմադրության կարիքները, նախքան մեքենայի լուծումը ընտրելը: Ներածման նույն կատեգորիաները արժեքավոր են հետագա փոխարկումների ժամանակ, քանի որ դրանք կապում են մեքենայի կարգավորումը այն մասի հետ, որը պետք է արտադրվի: Արտադրության փաթեթը պետք է ավելի կոնկրետ լինի, քան սկզբնական հարցումը և պետք է պարունակի միայն հաստատված արժեքներ իրական մեքենայի, կաղապարի և նյութի համակցության համար:
Բեմադրեք հաջորդ կաղապարը և ստուգված օժանդակ տարրերը նշանակված տարածքում՝ առանց խոչընդոտելու ելքերը, պաշտպանությունը կամ նյութի հոսքը: Ստուգեք բարձրացման կետերը և գործարանի բարձրացման պլանը, բայց մի ենթադրեք բարձրացման հզորությունը կաղապարի անվանական չափից: Հաստատեք, որ հովացման միացումները, օդային միացումները, սենսորները, մալուխները և ամրակները առկա են և ճիշտ նույնականացված են: Պատրաստեք մաքուր նյութերի մշակման սարքավորումներ և տարանջատված տարաներ ելքային խեժի, անցումային նյութի և մերժված մասերի համար: Եթե գիծը ներառում է հարմարվողական սարք, արտահոսքի ստուգիչ, պիտակավորող կամ փոխակրիչ, ներառեք դրա բաղադրատոմսը և փոխեք մասերը նույն պատրաստականության վերանայման մեջ:
Վերջնական հին մասից առաջ կարճ պատրաստության որոշում կայացրեք: Կաղապար տեղադրողը հաստատում է գործիքավորման և բարձրացման պատրաստակամությունը, նյութերի մշակումը հաստատում է ճիշտ լոտերը և մաքուր երթուղին, օպերատորը հաստատում է բաղադրատոմսի հասանելիությունը, սպասարկումը հաստատում է ցանկացած պլանավորված աշխատանքը, իսկ որակը հաստատում է նմուշի պլանը: Եթե պահանջվող տարրը բացակայում է, թողեք ելքային աշխատանքը, երբ դա գործնական է: Խնդրի հայտնաբերումը նախքան պլանավորված կանգառը վերածում է պարապուրդի ժամանակի նախապատրաստման ժամանակ՝ առանց անվտանգության դյուրանցման:
Վերահսկեք վտանգավոր էներգիան կաղապարի կամ գործիքավորման աշխատանքներից առաջ
Հարվածային կաղապարի փոփոխությունը կարող է մարդկանց ենթարկել սեղմակային շարժման, շարժվող թիթեղների, փչող ցողունների, կտրիչների, ռոբոտների, հիդրավլիկ ճնշման, օդաճնշական ճնշման, էլեկտրական էներգիայի, տաք պոլիմերների և ջեռուցվող գործիքների: Նորմալ կանգառի կոճակը սեղմելը վտանգավոր գոտում աշխատանքի համար անվտանգ պայման չի ստեղծում: Գործատուն պետք է որոշի, թե որ խնդիրներն են սպասարկումը կամ սպասարկումը, բացահայտի էներգիայի բոլոր աղբյուրները և կիրառի տեղանքի համար նախատեսված մեքենայի էներգիայի կառավարման ընթացակարգը պատրաստված և լիազորված անձնակազմի միջոցով:
Միացյալ Նահանգների աշխատատեղերի համար,OSHA 29 CFR 1910.147վերաբերում է սպասարկմանը և պահպանմանը, որտեղ անսպասելի սնուցումը, գործարկումը կամ կուտակված էներգիայի արտազատումը կարող է վնասել աշխատակցին: Այն պահանջում է էներգիայի վերահսկման ծրագիր, փաստաթղթավորված ընթացակարգեր, որտեղ կիրառելի է, վերապատրաստում և պարբերական ստուգում:OSHA 29 CFR 1910.212ապահովում է մեքենաների պահպանության ընդհանուր պահանջը: Միացյալ Նահանգներից դուրս գտնվող բույսերը պետք է հետևեն օրենքներին, ստանդարտներին և գործատուի ընթացակարգերին, որոնք կիրառվում են իրենց գտնվելու վայրում:
Փոփոխությունների պլանը պետք է նաև անդրադառնա այն խնդիրներին, որոնք ժամանակավոր էներգիա են պահանջում փորձարկման կամ դիրքավորման համար: Դա իմպրովիզ անելու թույլտվություն չէ։ Պատասխանատու գործատուն պետք է համապատասխան հաջորդականություն սահմանի գործիքների և մարդկանց մաքրման համար, վերականգնելով միայն անհրաժեշտ էներգիան, կատարի թեստը, անհրաժեշտության դեպքում նորից անջատի էներգիան և նորից կիրառի հսկողությունը՝ նախքան մերկացած աշխատանքը վերսկսելը: Լույսի վարագույրը, փոխկապակցված դուռը կամ վթարային կանգառը կարող են պաշտպանել բնականոն աշխատանքը, սակայն այն չպետք է պատահականորեն դիտարկվի որպես վտանգավոր էներգիայի գործող ընթացակարգի փոխարինում:
Պաշտպանեք սարքավորումները նույնքան ուշադիր, որքան մարդիկ: Kingle's հյուրընկալվել էավտոմատ փչող ձուլման մեքենայի շահագործման ձեռնարկնախազգուշացնում է, որ փչակի շարժումը պետք է համաձայնեցվի կաղապարի բաց վիճակի հետ և նկարագրում է պլատֆորմի և գլխի դիրքավորման գործառույթները: Ճշգրիտ ինտերֆեյսը և անվտանգ շարժման տրամաբանությունը տարբերվում են ըստ մոդելի, ընտրանքների և ծրագրաշարի տարբերակի: Հետևաբար, կարգավորող թիմը պետք է հայտնաբերի մեքենային հատուկ թույլատրված շարժումները կանգառից առաջ՝ դրանք հայտնաբերելու փոխարեն, երբ առկա է կասեցված կաղապար կամ բաց գործիք:
Գործարկեք մեկ վերահսկվող հաջորդականություն կաղապարի, նյութի և հսկիչների միջով
Հետևյալ ութ փուլային հաջորդականությունը միտումնավոր գրված է որպես հսկիչ հոսք, այլ ոչ թե ունիվերսալ մեխանիկական ընթացակարգ: Կաղապարի հեռացման մանրամասն քայլերը, ամրացման արժեքները, գուլպաների մեթոդը, գործիքավորման ջերմաստիճանի սահմանները և փորձարկման շարժումները պետք է բխեն իրական մեքենայի, կաղապարի և գործարանի հրահանգներից: Ընդհանուր հաջորդականության արժեքն այն է, որ այն տալիս է գործառնությունների, գործիքների, սպասարկման, նյութերի և որակի նույն փոխանցման կետերը:
-
Բաց թողեք ելքային աշխատանքը:Բացահայտեք վերջին ընդունված հին մասը, պահպանեք պահանջվող գործընթացի գրառումը և համադրեք ելքային խեժը, պիտակները և ընթացքի մեջ գտնվող աշխատանքը: Պահպանեք հաստատված նմուշը, եթե կայանի վերահսկման պլանը դա է պահանջում:
-
Կանգնեք հաստատված վիճակում:Հետևեք մեքենայի և խեժի անջատման հրահանգներին: Հաշվի առեք տաք բնակավայրը և նյութը, որը մնացել է վազում, էքստրուդատորում, գլխում կամ կուտակիչում, այլ ոչ թե ենթադրելով, որ նորմալ դադարը հարմար է խեժի փոփոխության համար:
-
Մեկուսացնել բաց աշխատանքի համար:Լիազորված անձնակազմը կիրառում է կայքի վտանգավոր էներգիայի և բարձրացման ընթացակարգերը: Ստուգեք մեկուսացումը և հասցեագրեք կուտակված հիդրավլիկ, օդաճնշական, գրավիտացիոն և ջերմային էներգիան, նախքան որևէ մեկի մուտքը սահմանված վտանգավոր գոտի:
-
Հեռացրեք և պաշտպանեք ելքային բաղադրիչները:Անջատեք, բարձրացրեք և պահեք կաղապարը և հարակից գործիքները՝ ըստ իրենց վերահսկվող հրահանգների: Կափարեք կամ պաշտպանեք մաքուր միացումները և գրանցեք վնասը, արտահոսքը կամ աննորմալ մաշվածությունը՝ հաջորդ վազքին անցնելու փոխարեն:
-
Ստուգեք ընդհանուր միջերեսները:Ստուգեք մոնտաժային երեսները, հավասարեցման առանձնահատկությունները, հովացման և օդի միացումները, սենսորները, մալուխները և հասանելի հսկվող տարածքը: Թաքնված ինտերֆեյսի խնդիրը կարող է հետևել նոր կաղապարին և նմանվել բաղադրատոմսի սխալի:
-
Տեղադրեք ստուգված մուտքային փաթեթը:Համապատասխանեցրեք ֆիզիկական ID-ները թողարկված աշխատանքի փաթեթին: Ուղղեք միացումները, որպեսզի խուսափեք կծկման, ջերմության և շարժման վտանգներից, այնուհետև ավարտեք նշված մոնտաժման և միացման ստուգումները:
-
Վերականգնել գործառույթները թույլտվությամբ:Մաքրեք անձնակազմն ու գործիքները, նորից տեղադրեք պաշտպանիչները, հետևեք հաստատված վերալիցքավորման գործընթացին և ապացուցեք թույլատրելի ձեռքով շարժումները վերահսկվող պայմաններում: Հաստատեք, որ հրամանը, հետադարձ կապը և ֆիզիկական շարժումը համաձայն են:
-
Ներկայացրեք նյութը և որակավորեք արտադրանքը:Լրացրեք հաստատված խեժը կամ գույնի անցումը, բեռնեք թողարկված բաղադրատոմսը, ձևավորեք ախտորոշիչ մասեր, ուղղեք մեկ հաստատված պատճառը և թողարկեք արտադրությունը միայն սահմանված ընդունման պատուհանը անցնելուց հետո:
Բեմի սեփականատերը պետք է ստորագրի կամ թվային կերպով ճանաչի յուրաքանչյուր փոխանցում: Այդ փոքր հսկողությունը կանխում է երկիմաստ հայտարարությունները, ինչպիսիք են «ձևը պատրաստ է», երբ սառեցումը միացված չէ, կամ «բաղադրատոմսը բեռնված է», երբ մեկ օժանդակ սարքը դեռևս պահում է նախորդ SKU-ն: Այն նաև ցույց է տալիս, թե որտեղ է իրականում կորել ժամանակը. սպասել թույլտվության, սարքաշարի տեղորոշում, ինտերֆեյսի ուղղում, հին գույնի մաքրում, պարիզոնը կայունացնելու կամ որակի թեստի կրկնություն:
Գործիքների փոխհարաբերությունների վերաբերյալ ավելի մանրամասն տեղեկությունների համար օգտագործեք Kinggle-ըարտամղման հարվածային կաղապարի ձևավորման ուղեցույց. Կանգնած մեքենայից արտադրություն վերահսկվող վերադարձի համար օգտագործեքփչող ձուլման մեքենայի գործարկման ստուգաթերթ. Այդ հոդվածները ընդլայնում են առանձին փուլերը. Այս փոփոխման էջը պատկանում է մի հաստատված աշխատանքից մյուսին խաչաձև ֆունկցիոնալ փոխանցում:
Վերաբերվեք խեժին և գույնի փոփոխությանը որպես նյութական ճանապարհի որոշում
Հարվածային կաղապարման նյութի փոփոխությունը ամբողջական չէ, երբ հաջորդ պարկը հասնում է վազվզողին: Դուրս եկող խեժը կամ գույնը կարող է մնալ փոխանցման գծերում, բեռնիչներում, վազորդներում, բլենդերներում, սնուցող կոկորդներում, պտուտակում և տակառում, ադապտերներում, արտամղման գլխում, կուտակիչի հոսքի ուղիներում և գործիքավորումում: Անցումային պլանը պետք է սահմանի, թե այդ ծավալներից որն է ներառված, և որտեղ է հավաքվելու խառը կամ ոչ գունավոր նյութերը: Այն պետք է նաև նշի, թե արդյոք անցումային նյութը կարող է վերականգնվել, կարանտինի ենթարկվել, թե՞ պետք է հեռացվի գործարանի նյութական կանոնների համաձայն:
Հետևեք խեժի մատակարարի կողմից հաստատված անջատման, գործարկման և մաքրման ցուցումներին, ինչպես նաև մեքենայի հրահանգներին: Մի ենթադրեք, որ ունիվերսալ մաքրման նյութը, ջերմաստիճանը կամ քանակությունը գործում է յուրաքանչյուր պոլիմերի, գունանյութի և արտամղման համակարգի համար: Բնականից մուգ նյութի փոփոխությունը տարբեր տեսանելիության խնդիր է ներկայացնում մուգից բնական: Միևնույն պոլիմերի դասակարգերի միջև փոփոխությունը դեռ կարող է փոխել հալման ուժը, ուռչելը, սառեցումը և պարեզոնի վարքը: Պոլիմերային ընտանիքների միջև փոփոխությունը կարող է պահանջել ավելի կոնկրետ համատեղելիության և քայքայման վերանայում: ՔինգլիHDPE ընդդեմ PP փչող ձուլման ուղեցույցբացատրում է, թե ինչու է մասի, գործընթացի և վավերացման փաթեթը պետք է վերանայվի, այլ ոչ թե նյութի անվանումը դիտարկվի որպես պարզ փոխարինում:
LyondellBasell'sփչակաձուլման անսարքությունների վերացման ուղեցույցբացահայտում է արտաքին աղտոտվածությունը և քայքայված խեժը որպես գծերի, գծերի, գույնի չգունավոր մասնիկների և անցքերի աղբյուրներ: Այն մասնավորապես մատնանշում է նյութի հետ կապված տնային տնտեսությունը, աղտոտված վերագրանցումը, խեժերի միջև վատ մաքրումը և վատ անջատումը կամ գործարկման պրակտիկան, որպես հնարավոր ներդրում: Սրանք ախտորոշիչ հարաբերություններ են, այլ ոչ թե Kingle-ի գործառնական սահմանաչափեր:
Կառուցեք նյութի դրական նույնականացում փոխանցման մեջ: Գրանցեք խեժի մատակարարը, դասակարգը, լոտը, գլխավոր խմբաքանակը, հարաբերակցությունը, վերամշակման աղբյուրը և նոր խառնուրդի սնուցման համակարգ մուտք գործելու ժամանակը: Անհրաժեշտության դեպքում պահեք պիտակներ կամ շտրիխ կոդերի գրառումներ պահպանված նմուշներով: Եթե առաջին նոր մասերը ցույց են տալիս սև բծեր, շերտեր կամ գույնի փոխադրում, ժամանակի դրոշմը և նյութի ուղու գրառումը օգնում են տարբերել կանխատեսելի անցումը աղտոտումից կամ դեգրադացիայից: Այնարտամղման հարվածային կաղապարման թերությունների ուղեցույցապահովում է ախտանիշից ապացույցների ավելի լայն մատրիցա:
Վերականգնել բաղադրատոմսը, առանց ներմուծելու հին արտադրանքի ենթադրությունները
Պահված բաղադրատոմսը օգտակար է միայն այն դեպքում, երբ դրա ինքնությունը և շրջանակը պարզ են: Մուտքային գրառումը պետք է նշի արտադրանքի վերանայումը, կաղապարի և գործիքների համակցությունը, խեժի աստիճանը, համապատասխան վերահսկիչի ֆայլը, հաստատման կարգավիճակը և վերջին ստուգման ամսաթիվը: Մուտքի իրավունքները պետք է տարբերեն թողարկված արտադրության բաղադրատոմսերը մշակման փորձարկումներից: Նախքան ֆայլը բեռնելը, օպերատորը պետք է հաստատի, որ մեքենայի ֆիզիկական վիճակը համապատասխանում է ֆայլին, այլ ոչ թե օգտագործի բաղադրատոմսի անվանումը որպես ապացույց, որ սարքավորումը ճիշտ է:
Բաղադրատոմսի շրջանակը կարող է բաժանվել համակարգերի վրա: Հիմնական HMI-ը կարող է պարունակել կաղապարի բացման և փակման դիրքերը, շարժման արագությունները, ուշացումները, հարվածի ժամանակացույցը, հովացման ժամանակը, հանելու տրամաբանությունը և գործառույթների ընտրությունը: Առանձին պատի հաստության կարգավորիչը կարող է պահել կրակոցի կամ ցիկլի մասին տեղեկատվությունը, միջակայքի արժեքները և պարիզոնի պրոֆիլը: Ներքևում գտնվող սարքավորումները կարող են պահպանել կտրման, արտահոսքի փորձարկման կամ փոխակրիչի կարգավորումները: Kingle's հյուրընկալվել էMoog DigiPack III ձեռնարկբացատրում է, որ պահված բեռնարկղային ֆայլերը կարող են ներառել ծրագրավորված պարիսոն պրոֆիլը և գործիքակազմի չափաբերման տեղեկատվությունը: Այն նաև նշում է, որ բեռնարկղից մյուսը փոխելու ժամանակ կարևոր է գործիքակազմի ճշգրիտ չափաբերումը:
Այդ ապացույցը հաստատում է կենսական մի կանոն. մի՛ անջատեք ծրագրային ֆայլը այն գործիքակազմից, որի համար նախատեսված է աշխատել: Նույն կարգավորիչի ձեռնարկը նշում է, որ կաղապարի փոփոխությունը կարող է նաև պահանջել գործիքակազմի փոփոխություն: Այն ֆայլը, որը արտադրել է ընդունված կոնտեյներ՝ մեկ ձուլակտորով, մանդրելով և չափաբերմամբ, ավտոմատ կերպով վավեր չէ այդ տարրերը փոխելուց հետո: Եթե գործարանը հաստատել է հիմնական կարգավորումները, համեմատեք բեռնված վերանայումը թողարկված գրառումների հետ և փաստաթղթավորեք ցանկացած կանխամտածված տարբերություն: Առաջին մասերը կարգավորելիս մի վերագրեք վարպետը:
Օգտագործեք ձեռքով կամ կարգաբերման ռեժիմ՝ ապացուցելու միայն մեքենայի հատուկ ընթացակարգով թույլատրված շարժումները: Ավտոմատ հեծանվավազքից առաջ ստուգեք բորբոսից մաքրումը, փչակին կամ միջուկի կապը, գլխի և թիթեղի դիրքը, հանման ուղին, պահակները և հետադարձ կապը: Kinggle-ի շահագործման ձեռնարկը նկարագրում է մեխանիկական գործառույթները և զգուշացնում է, որ փչակով շարժումը պետք է համաձայնեցվի բաց կաղապարի հետ: Քանի որ միջերեսները և կամընտիր գործառույթները տարբեր են,HMI կարգավորումների և ահազանգերի ուղեցույցպետք է կարդալ մեքենայի ճշգրիտ ձեռնարկի հետ մեկտեղ, այլ ոչ թե օգտագործել որպես փոխարինող:
Երբ թյունինգը սկսվում է, փոխեք մեկ վերահսկվող փոփոխականը նշված պատճառով, գրանցեք հին և նոր արժեքները և սպասեք գործընթացի արձագանքին՝ նախքան դրա մասին դատելը: Փարիզոնի բաշխումը, մասի քաշը, արտամղման վարքը, սառեցումը և կաղապարի դիրքը փոխազդում են: Այնparison ծրագրավորման ուղեցույցբացատրում է, թե ինչպես կարելի է միացնել պրոֆիլը չափված պատերի տեղակայման հետ՝ միայն արտաքին տեսքով կետերը հարթելու փոխարեն:
Վավերացրեք առաջին մասերը, նախքան փոփոխության հաջողությունը չափելը
Առաջին փակ մասը պատասխանում է միայն մեկ հարցի՝ գիծը կարող է ինչ-որ բան կազմել։ Դա չի ապացուցում, որ մասը համապատասխանում է գծագրության, ֆունկցիոնալ կամ գործընթացի պահանջներին: Վաղ կտորները վերաբերվեք որպես ախտորոշիչ նմուշների: Նշեք դրանք ըստ հաջորդականության, ժամանակի, կայանի, խոռոչի կամ ելքի ելքի ըստ անհրաժեշտության: Բավականաչափ երկար պահեք դրանք՝ տեսնելու համար, թե արդյոք գործընթացը համընկնում է, թեքվում է, թե կրկնում է կողմնակի հատուկ թերությունը:
Սկսեք ինքնությունից և կոպիտ վիճակից: Հաստատեք ճիշտ մասը և վերանայումը, խեժը և գույնը, պարանոցի կամ միջերեսի երկրաչափությունը, ամբողջական ձևավորումը, կտրման երթուղին և ակնհայտ վնասը: Այնուհետև կիրառեք վերահսկվող պլանը մասի քաշի, պատի բաշխման, կրիտիկական չափերի, արտաքին տեսքի և պահանջվող ֆունկցիոնալ թեստերի համար: Արտահոսքի, անկման, ճնշման, ծանրաբեռնվածության, քիմիական դիմադրության կամ համապատասխանության թեստերը հատուկ են արտադրանքին. ներառել միայն գնորդի գծագրով, ստանդարտով կամ վավերացման պլանով պահանջվողները: Մի հորինեք համընդհանուր հանդուրժողականություն կամ նմուշների հաշվարկ:
Ընդունման նմուշը պետք է ներկայացնի արտադրության իրական պայմանավորվածությունը: Կրկնակի կայանային մեքենայի վրա նմուշառեք երկու կողմերը: Բազմագլուխ կամ մի քանի խոռոչի տեղադրման դեպքում պահպանեք գլխի կամ խոռոչի ինքնությունը, որպեսզի միջինը չկարողանա թաքցնել ձախողված ելքը: Եթե հոսանքն իջնող հարմարվողական սարքը կամ արտահոսքի փորձարկիչը հանդիսանում է վաճառվող մասի գործընթացի մաս, որակավորեք նաև այդ սարքավորումը: Շիշը, որն անցնում է կաղապարով, բայց կտրելուց հետո ձախողվում է, արտադրության ընդունված արդյունք չէ: Այնգործարանի ընդունման փորձարկման ուղեցույցցույց է տալիս, թե ինչպես ապրանքը, գործընթացը և փորձարկման ապացույցները կարող են կապվել միասին մինչև առաքումը. Հետագծելիության նույն սկզբունքը կիրառվում է արտադրության փոփոխության ժամանակ:
Պահակները, հետադարձ կապը, կոմունալ ծառայությունները, ձեռքով շարժումները և նյութի հոսքը համաձայն են հաստատված կարգավորումների հետ:
Նույնականացված նմուշները համապատասխանում են գծագրության, տեսողական, ծավալային, պատի և գործառական պահանջներին, որոնք կիրառվում են:
Գործարանի կողմից սահմանված հաջորդական կամ ժամանակի վրա հիմնված արտադրության պատուհանը անցնում է բոլոր համապատասխան արդյունքների միջով:
Թողարկեք գիծը միայն գործարանի կողմից նշանակված մարմնի միջոցով: Գրանցեք ընդունված նմուշները և դրանց ստացած բաղադրատոմսի վերանայումը: Եթե գործընթացը չի կարող հասնել հաստատված պատուհանին՝ առանց իր որակավորված շրջանակը լքելու, դադարեցրեք պարամետրերի ընդլայնումը և ուսումնասիրեք գործիքակազմը, օգտակարները, նյութը, մեքենայի վիճակը կամ սկզբնական գործընթացի դիզայնը: Քինգլիկոմունալ ծառայությունների պահանջների ուղեցույցօգնում է առանձնացնել մեքենայի կարգավորման խնդիրը անկայուն օդից, ջրից կամ էլեկտրականությունից:
Կրճատեք անցման ժամանակը` նախապատրաստությունը կանգառից դուրս տեղափոխելով
Ամենաանվտանգ հնարավորությունը սովորաբար ավելի արագ բանալիով աշխատելը չէ: Դա վերացնում է այն աշխատանքը, որը չպետք է լիներ կանգնեցված պատուհանի ներսում։ Վերանայեք գրանցված փոփոխությունը և դասակարգեք յուրաքանչյուր ուշացում՝ սպասել կաղապարին, հաստատել վերանայում, գտնել գուլպաներ, մաքրել նյութի տարան, ներբեռնել ֆայլը, գտնել փորձնական սարքը, սպասել որակի կամ շտկել վնասված կապը: Այս առաջադրանքներից շատերը կարող են ավարտվել կամ ստուգվել մինչև վերջին ընդունված հին մասը, պայմանով, որ պատրաստումը չի խանգարում արտադրությանը կամ պահպանությանը:
Ստեղծեք պատրաստի փաթեթ յուրաքանչյուր կրկնվող արտադրանքի ընտանիքի համար: Այն կարող է ներառել հաստատված կապի քարտեզներ, պաշտպանված ամրացումներ, պիտակավորված գուլպաներ, սենսորային փակագծեր, հաստատված բաղադրատոմսերի հղումներ, նմուշների պլաններ և ներքևի հոսքի փոփոխության մասեր: Օգտագործեք տեսողական նույնականացում, որը պահպանվում է խանութի միջավայրում: Պահպանեք կաղապարները և գործիքները, որպեսզի բարձրացնող կետերը և միացման երեսները մնան հասանելի և պաշտպանված: Կոմպլեկտը պետք է նվազեցնի որոնումը և մեկնաբանությունը. այն երբեք չպետք է խրախուսի փոխարինումը, երբ վերահսկվող ապրանքը բացակայում է:
Ստանդարտացրեք միջերեսները միայն ինժեներական վերանայումից հետո: Ճկուն խողովակների համապատասխան տեղադրությունները, միակցիչի նույնականացումը, մոնտաժային հղումները և բաղադրատոմսի անվանումը կարող են նվազեցնել որոշման ժամանակը, սակայն դրանք պետք է համապատասխանեն ճնշման, ջերմաստիճանի, հոսքի, շարժման և անվտանգության պահանջներին: Եթե դիտարկվում է արագ փոփոխվող հատկանիշ, գնահատեք ամբողջական համակարգը, ներառյալ դրական կողպումը, հետադարձ կապը, արտահոսքը, սպասարկումը, սխալների պաշտպանությունը և կայքի ռիսկի գնահատումը: Մի վերածեք արագության նախագիծը չփաստաթղթավորված ապարատային փոփոխության:
Օգտագործեք փոփոխման գրառումը՝ միաժամանակ մեկ բարելավում ընտրելու համար: Եթե գույնի մաքրումը գերակշռում է, ուսումնասիրեք նյութի երթուղին և հաստատված մաքրման ռազմավարությունը: Եթե հավասարեցումը գերակշռում է, ստուգեք պահեստը, տեղորոշման առանձնահատկությունները և կաղապարի վիճակը: Եթե գերակշռում է առաջին մասի թյունինգը, ապա աուդիտի բաղադրատոմսերի կառավարումը, գործիքների չափորոշումը և գործընթացի ապացույցները: Եթե որակյալ սպասումը գերակշռում է, նախապես աստիճանավորեք չափաչափերը և սահմանեք, թե ով կարող է ազատել աշխատանքը: Նպատակը կրկնվող առաջին ընդունված արտադրության պատուհանն է, այլ ոչ թե ռեկորդային չոր փոփոխությունը, որին հաջորդում է ջարդոն:
Սպասարկման աշխատանքները նույնպես պետք է հստակորեն պլանավորվեն: Փոխարկումը կարող է ապահովել ստուգումների հասանելիություն, սակայն առաջադրանքների համակցումը փոխում է շրջանակը, մարդկանց և էներգիայի վերահսկման կարիքները: Օգտագործեքկանխարգելիչ սպասարկման ստուգաթերթորոշել, թե ինչն է պատկանում պլանավորված միջամտությանը: Պահպանեք սպասարկման արդյունքները արտադրանքի կարգավորումների փոփոխություններից առանձին, որպեսզի սարքավորումների կրկնվող խնդիրները տեսանելի մնան:
Կառուցեք փոփոխության ռեկորդ, որը հեշտացնում է հաջորդ վազքը
Օգտակար գրառումը բավականաչափ կարճ է՝ ավարտելու համար և բավականաչափ կոնկրետ՝ վազքը վերակառուցելու համար: Սկսեք ինքնությունից՝ ամսաթվից և ժամից, մեքենայից, արտադրանքի ելքային և մուտքային վերանայումներից, կաղապարների և գործիքների ID-ներից, նյութերի դասակարգերից և խմբաքանակներից, բաղադրատոմսերի վերանայումներից, թիմի անդամներից և թողարկման լիազորություններից: Ավելացրե՛ք ավելի վաղ սահմանված չորս ժամանակային կետերը, գումարած մաքրման նյութի քանակությունը կամ քաշը, տեղադրման մերժումները և պահվող արտադրանքը: Եթե գործարանը չի կարող արժանահավատորեն չափել մեկ դաշտ, նշեք այն որպես անհասանելի, այլ ոչ թե գնահատեք:
Գրանցեք բացառությունները դիտարկելի լեզվով: «Սառեցման վերադարձը կաղապարի B շղթայից ցույց տվեց առանց հոսքի» ավելի օգտակար է, քան «ջրի խնդիրը»: «Բաղադրատոմսի ֆայլ 14-ը բեռնված է, ներքեւի հոսքի փորձարկիչը մնացել է SKU X-ում» բացահայտում է փոխանցման ձախողումը: Լուսանկարեք անսպասելի մաշվածություն, արտահոսք, վնասված միակցիչներ կամ կրկնվող մասերի թերություններ՝ համապատասխան նույնականացման նշիչով: Ուղղիչ աշխատանքները կապեք սպասարկման կամ անհամապատասխանության համակարգի հետ՝ այն օպերատորի մեկնաբանության մեջ թաղելու փոխարեն:
| Գրանցման բլոկ | Նվազագույն օգտակար դաշտեր | Հարց, որը պատասխանում է հաջորդ անգամ |
|---|---|---|
| Աշխատանքի ինքնությունը | Մեքենայի, արտադրանքի, կաղապարի, գործիքների, նյութերի և բաղադրատոմսերի վերանայումներ | Արդյո՞ք ֆիզիկական և թվային փաթեթը համընկնում էին: |
| Ժամանակը | Վերջին ընդունված հին մասը, սկզբում ձևավորված նոր մասը, առաջին ընդունված մասը, կայուն պատուհանի թողարկումը | Որտե՞ղ է դադարեցված միջակայքը դարձել որակավորման ժամանակ: |
| Կորուստ | Մաքրման քանակությունը, կարգավորումը մերժվում է, պահվում է արտադրանքը և աշխատուժը ըստ դերի | Արդյո՞ք ավելի կարճ կանգառը կորուստը տեղափոխեց այլ տեղ: |
| Հետաձգման կոդը | Սպասում, որոնում, վերանորոգում, մաքրում, կարգավորում, փորձարկում կամ թույլտվություն | Ո՞ր նախապատրաստական կամ համակարգի խնդիրը պետք է բարելավվի: |
| Ընդունում | Նմուշի ID-ներ, չափումներ, թեստեր, հաստատում և վերջնական բաղադրատոմսի վերանայում | Ի՞նչ ապացույցներ են ապացուցում, որ գիծն ազատ է արձակվել: |
| Բացառություն | Դիտարկված խնդիր, սեփականատեր, զսպում և կապված գործողություն | Ի՞նչը պետք է ուղղել մինչև նույն աշխատանքը վերադառնա: |
Վերանայեք կրկնվող փոփոխություններն ըստ արտադրանքի ընտանիքի, այլ ոչ թե ապավինեք մեկ լավագույն գործարկմանը: Փնտրեք յուրաքանչյուր ժամանակային փուլի միջինը և տարածումը, կրկնվող բացառությունները և կրկնվող գրության ռեժիմները: Մեկ անսովոր արագ իրադարձությունը կարող է բաց թողնել ստուգումը, օգտվել իդեալական պայմաններից կամ օգտագործել ընդունելության այլ սահմանում: Տվյալների նպատակն է բարելավել ստանդարտը և նախապատրաստումը, այլ ոչ թե ճնշում գործադրել օպերատորներին՝ շրջանցելու երաշխիքները:

Փակեք գրառումը ընթացիկ հաստատված բազային և հաջորդ գործողությամբ: Եթե փոփոխությունն ավելի լավ կարգավորում է ստեղծել, վերանայված արժեքները ուղղորդեք գործարանի հաստատման գործընթացում՝ նախքան հիմնականը թարմացնելը: Եթե այն բացահայտեց նախագծման խնդիր, տեսանելի պահեք ժամանակավոր կալանքը, մինչև ճարտարագիտությունը փակի այն: Այս կարգապահությունը յուրաքանչյուր հարվածային կաղապարման մեքենայի փոփոխությունը վերածում է օգտագործելի ապացույցի, այլ ոչ թե մեկ այլ մեկուսացված հերթափոխի իրադարձության:
Հաճախակի տրվող հարցեր փչող կաղապարման փոփոխման մասին
Ի՞նչ է ներառված փչող ձուլման մեքենայի փոփոխության մեջ:
Ամբողջական փոփոխությունը կարող է ներառել կաղապարը, ձողը և մանդրելը, փչող քորոցը, միջուկը կամ ներդիրները, խեժը, մաստեր խմբաքանակը, վերագրանցման կանոնը, HMI բաղադրատոմսը, պատի հաստության պրոֆիլը, դուրսբերումը, հարմարվողականությունը, արտահոսքի ստուգիչը, փոխակրիչի ուղեցույցները, պիտակները և փաթեթավորումը: Ճշգրիտ շրջանակը կախված է ելքային և մուտքային ապրանքների փաթեթների միջև եղած տարբերություններից: Սահմանեք այդ տարբերությունները մինչև կանգառը: Եթե թվարկված է միայն կաղապարը, թիմը կարող է վերսկսել նյութի հին երթուղին, վերահսկիչի ֆայլը կամ հոսանքին ներքև գտնվող պարամետրը:
Ե՞րբ պետք է սկսվի և դադարեցվի փոփոխության ժամանակը:
Գործնական սահմանումը սկսվում է ելքային աշխատանքից վերջին ընդունված մասից և ավարտվում մուտքային աշխատանքի առաջին ընդունված արտադրության պատուհանում: Գրանցեք նաև միջանկյալ ժամանակներ առաջին ձևավորված մասի և առաջին ընդունված մասի համար: Գործարանը պետք է սահմանի արտադրական պատուհանը, ինչպես օրինակ՝ որոշակի քանակությամբ հաջորդական մասեր կամ ժամանակի վրա հիմնված նմուշ բոլոր համապատասխան կայաններում, խոռոչներում կամ գլխամասերում: Նույն սահմանման օգտագործումը ապագա համեմատությունները դարձնում է իմաստալից:
Ինչպե՞ս կարող է բույսն ապահով կերպով նվազեցնել փչող կաղապարի փոփոխության ժամանակը:
Տեղափոխեք նույնականացումը, բեմադրությունը, մաքրումը, բաղադրատոմսի ստուգումը, չափիչի պատրաստումը և որակի պլանավորումը դադարեցված միջակայքից դուրս, որտեղ այդ գործողությունները կարող են իրականացվել առանց արտադրությանը միջամտելու: Պիտակավորեք միջերեսները, պաշտպանեք պահեստը, պատրաստեք աշխատանքի համար հատուկ փաթեթներ և նշանակեք սեփականատերեր յուրաքանչյուր փոխանցման համար: Վերլուծեք սպասման և ուղղման ժամանակը ֆիզիկական կաղապարի աշխատանքից առանձին: Մի կրճատեք ժամանակը` շրջանցելով պաշտպանիչ սարքերը, բաց թողնելով վտանգավոր էներգիայի հսկիչները, օգտագործելով չգնահատված ամբարձիչ սարքավորում կամ ընդունելով մասեր, նախքան պահանջվող ստուգումները անցնելը:
Պահված բաղադրատոմսի բեռնումն ավարտո՞ւմ է կարգավորումը:
Ոչ: Պահպանված բաղադրատոմսը պետք է համապատասխանի տեղադրված կաղապարին, գործիքակազմին, փչակին, նյութին և արտադրանքի վերանայմանը: Որոշ կարգավորումներ կարող են նաև գործել առանձին պարիզոնային կարգավորիչում կամ հոսանքով ընթացող մեքենայում: Հաստատեք ֆայլերի ամբողջական հավաքածուն, ապացուցեք թույլատրված ձեռքով շարժումները և համեմատեք մեքենայի իրական պահվածքը թողարկված բազային գծի հետ: Moog's DigiPack III ձեռնարկը կապում է պահված բեռնարկղային ֆայլերը parison-profile և die-gap tooling calibration տեղեկատվությամբ, այդ իսկ պատճառով ապարատային ինքնությունը և ֆայլի ինքնությունը պետք է միացված մնան:
Ինչու են սև բծերը կամ գունային շերտերը հայտնվում նյութի փոփոխությունից հետո:
Հնարավոր պատճառները ներառում են մշակման կամ հալման ճանապարհին մնացած հին նյութը, աղտոտված խեժը կամ մանրացումը, լճացած տարածքից արտազատված քայքայված խեժը, գույնի անհավասար խառնումը, ջեռուցիչի անսարքությունները կամ ոչ պիտանի անջատումը և մաքրումը: Պահպանեք խեժը և անցումային գրառումը նախքան կարգավորումները փոխելը: Հետևեք հաստատված մեքենայի և խեժի մատակարարման ընթացակարգին, ստուգեք նյութի երթուղին և դասակարգեք՝ արդյոք թերությունը պատահական է, թե ամրագրված է պարիզոնի շուրջը: Մի ենթադրեք, որ մաքրման մեկ ունիվերսալ մեթոդ անվտանգ է յուրաքանչյուր խեժի և գլխի համար:
Ի՞նչ տեղեկատվություն պետք է ուղարկվի Kingle-ին դժվարին փոփոխության մասին:
Ուղարկեք մեքենայի և կարգավորիչի նույնականացումը, արտադրանքի ելքային և մուտքային գծագրերը, կաղապարների և գործիքների ID-ները, խեժի դասակարգերը և լոտերը, վարպետության խմբաքանակի և վերամշակման մանրամասները, բաղադրատոմսերի վերանայումները, ահազանգերի պատմությունը, օգտակար ծառայության ընթերցումները, փոփոխության ժամանակացույցը, նշված նմուշների լուսանկարները և չափված ձախողման տվյալները: Ներառեք տեսանյութ միայն այն դեպքում, երբ այն հնարավոր է նկարահանել առանց վտանգի գոտի մտնելու: Հատուկ ապացույցները թույլ են տալիս քննարկմանը ավելի արդյունավետ կերպով առանձնացնել նյութի ուղին, գործիքակազմը, վերահսկումը, օգտակարությունը կամ մասնակի նախագծման խնդիրը:
Պլանավորեք մեքենան արտադրանքի փաթեթի շուրջ
Նոր կաղապարի, նոր նյութի կամ փոփոխության կրկնման խնդրի համար ուղարկեք իրական մասի գծագիրը, խեժը, թիրախային թեստերը, կաղապարի և գործիքների մանրամասները, մեքենայի ընթացիկ տեղեկատվությունը և դիտարկված փոփոխության գրառումը: Քինգլը կարող է քննարկել մեքենայի, գործիքակազմի, հսկողության և արտադրության պահանջները նույն ապացույցների հավաքածուից:
Ուղարկեք ձեր նախագծի տվյալներըՍտուգված աղբյուրները և ապացույցների մեթոդը
Առաջին կողմի Kinggle էջերը և Kinggle-ում տեղադրված ձեռնարկներն օգտագործվել են մեքենայի ինտերֆեյսի, նախագծի մուտքագրման և ուսուցման շրջանակի հայտարարությունների համար: Կարգավորիչի արտադրողի ձեռնարկը օգտագործվել է պահվող ֆայլի և գործիքակազմի չափաբերման հարաբերությունների համար: Նյութերի աղտոտման և քայքայման ուղիների համար օգտագործվել է խեժ արտադրող պաշտոնական ուղեցույց: OSHA-ի կանոնակարգերը օգտագործվել են միայն Միացյալ Նահանգների անվտանգության սահմանները նկարագրելու համար: Ստորև ոչ մի աղբյուր ներկայացված չէ որպես ունիվերսալ բաղադրատոմս:
- Kinggle-ի հյուրընկալված Automatic Blow Moulding Machine Operation Manual, հասանելի է 2026 թվականի սեպտեմբերի 8-ին։
- Moog DigiPack III Parison Wall Thickness Controller ձեռնարկ, MRJ06301, որը հյուրընկալվել է Kingle-ի կողմից, մուտք է գործել 2026 թվականի սեպտեմբերի 8-ին։
- Kingle-ի վաճառքի գործընթացևՀետո վաճառքի ծառայություն, հասանելի է 2026 թվականի սեպտեմբերի 8-ին։
- LyondellBasell, Ինչպես լուծել փչովի համաձուլվածքների խնդիրները, հասանելի է 2026 թվականի սեպտեմբերի 8-ին։
- OSHA 29 CFR 1910.147, The Control of Hazardous Energy, հասանելի է 2026 թվականի սեպտեմբերի 8-ին։
- OSHA 29 CFR 1910.212, Ընդհանուր պահանջներ բոլոր մեքենաների համար, հասանելի է 2026 թվականի սեպտեմբերի 8-ին։