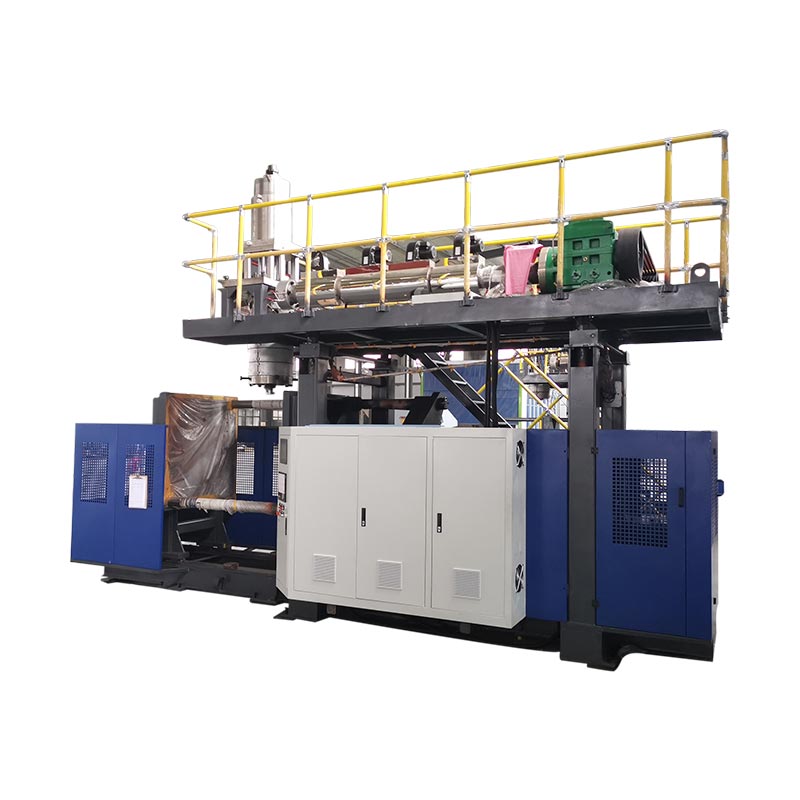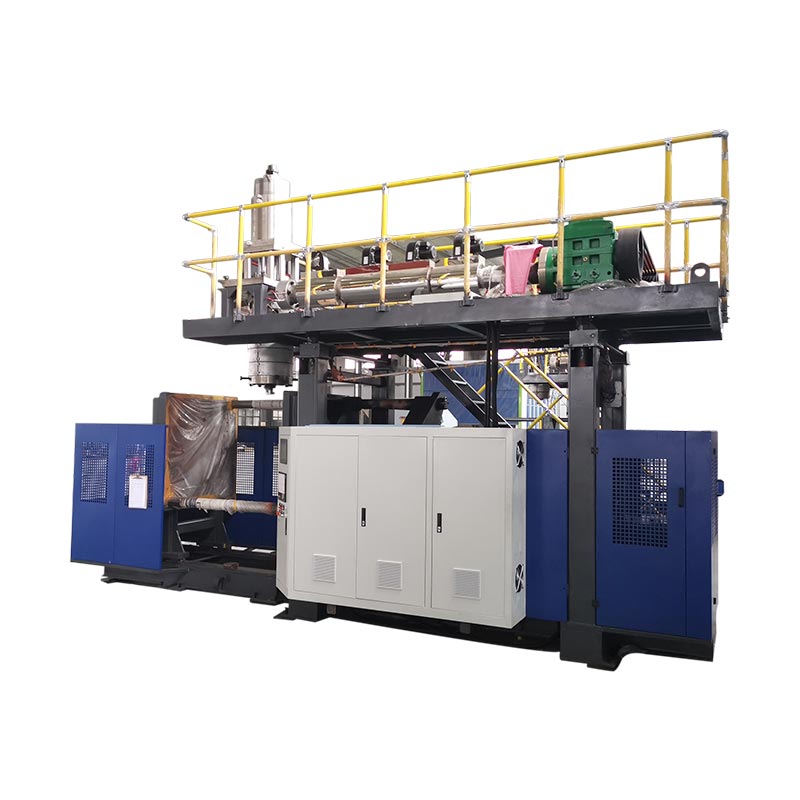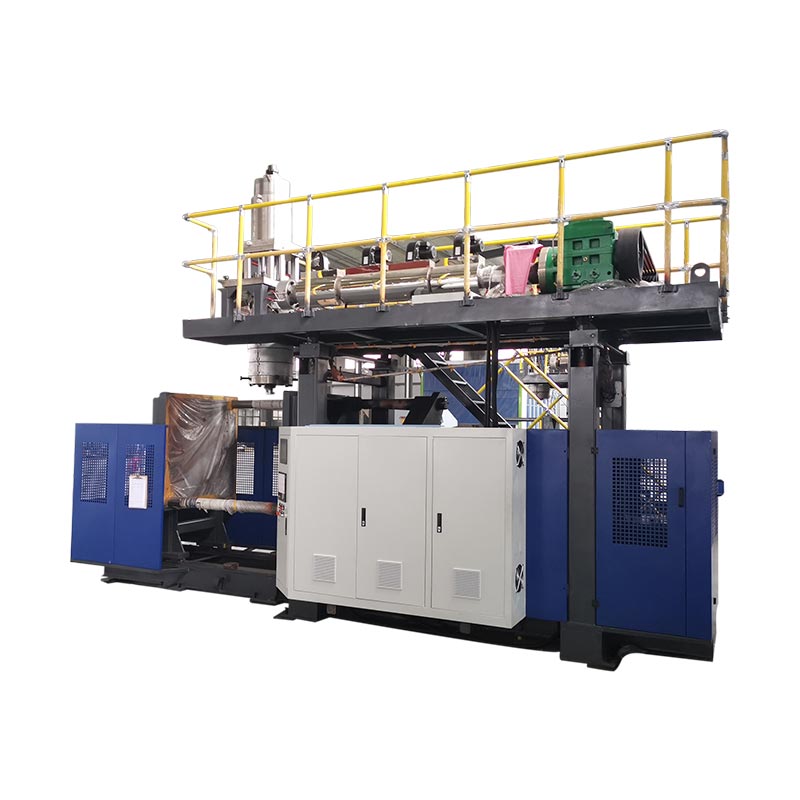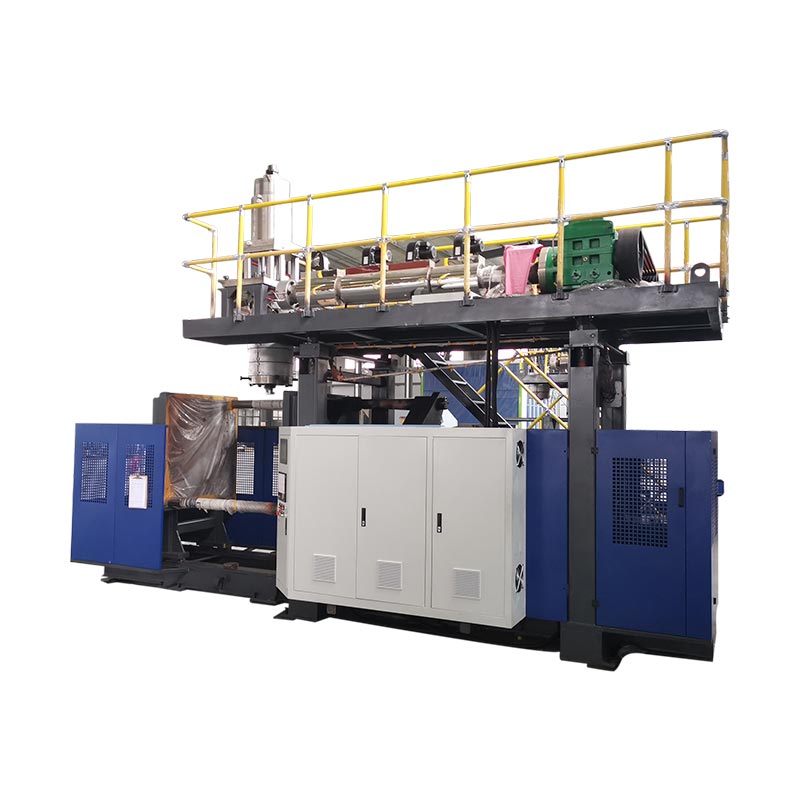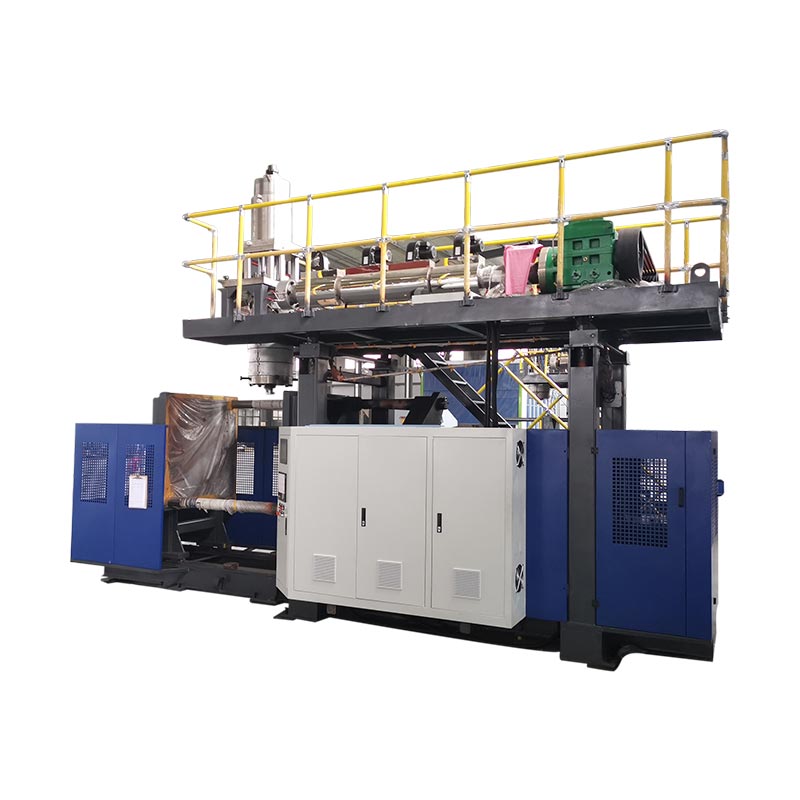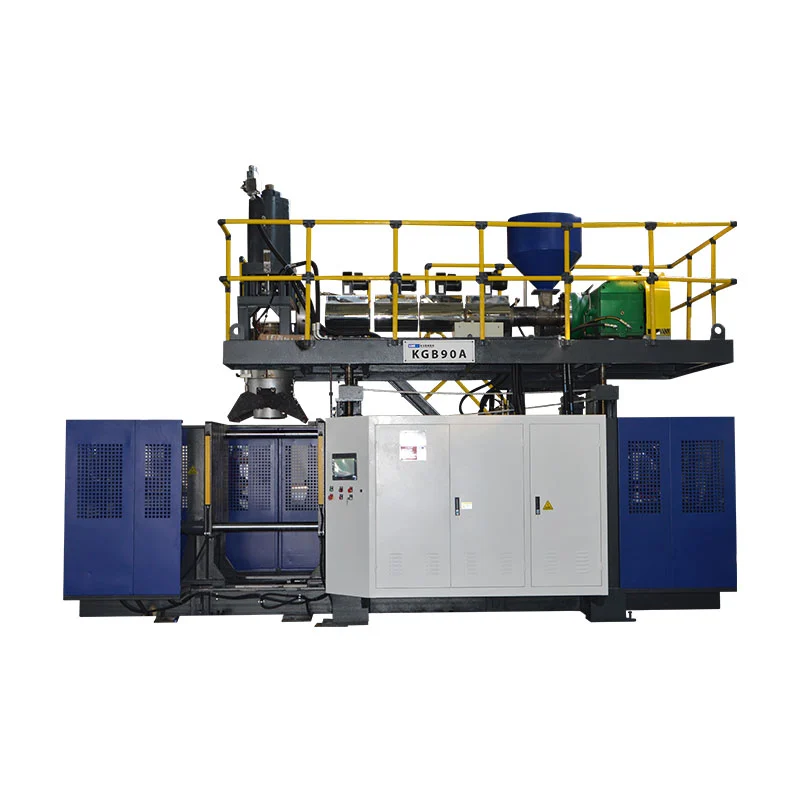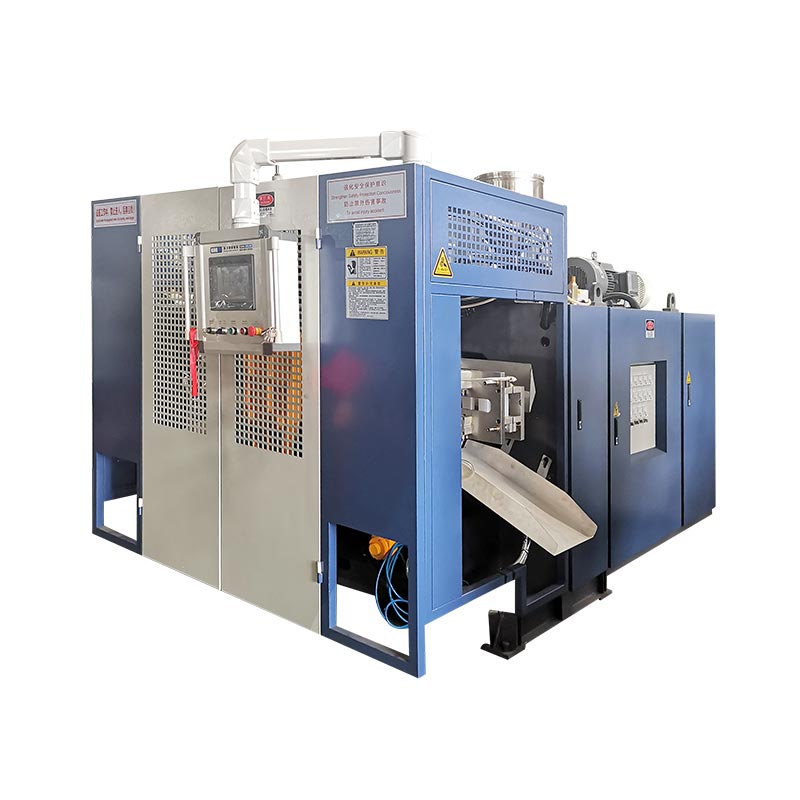
Հարվածային կաղապարման ցիկլի ժամանակը պետք է կրճատվի միայն այն բանից հետո, երբ թիմը չափի, թե որտեղ է սպառվում ընթացիկ ցիկլը և հաստատի, որ ընդունված մասը դեռ համապատասխանում է իր բնութագրերին:Սառեցումը հաճախ զբաղեցնում է ամենամեծ բլոկը, բայց պարիզոնային առաքումը, սեղմիչ շարժումը, փչելը, արտանետումը, հանումը և հոսանքին ներքև սպասելը նույնպես կարող են սահմանել տեմպը: Կառուցեք կայուն ելակետ, անվանեք ապացուցված սահմանափակումներից մեկը, փոխեք միայն այն վերահսկող փոփոխականը և այնուհետև համեմատեք ընդունված արդյունքը, պատի բաշխումը, չափերը, հետարտահանման ձևը, պահանջվող ֆունկցիոնալ փորձարկումները և թերությունները, նախքան ավելի կարճ ցիկլը պահելը, արտադրանքի, խեժի, կաղապարի, օգտակար վիճակի և վերջնական բաղադրատոմսի վերանայման գրանցմամբ, որպեսզի մեկ այլ փոփոխություն կրկնի արդյունքը:

Արտադրական թիմերի կողմից օգտագործվող տերմինաբանությունը.փչող ձուլման ցիկլի ժամանակի օպտիմալացում, էքստրուզիոն փչող ձուլման ցիկլի ժամանակ, շշերի փչող մեքենայի ցիկլի ժամանակ, փչող ձուլման մեքենայի ելք, ցիկլի կրճատում, հովացման ժամանակի օպտիմալացում և փչող ձուլման արտադրության արդյունավետություն: Այս պայմանները մատնանշում են նույն բիզնես նպատակը, սակայն տեխնիկական աշխատանքը սկսվում է չափված գործընթացով, այլ ոչ թե թիրախային տոկոսով:
Վեց տեղ, որտեղ ցիկլը կարող է սահմանափակվել
| Ցիկլային բլոկ | Չափել մեքենայի վրա | Ապացույցը նախքան կրճատելը | Անհաջողություն, որը կարող է հայտնվել ավելի ուշ |
|---|---|---|---|
| Փարիզոն կամ կրակոց | Կրկնվող մեկնարկի/ավարտի ազդանշան, պարիզոնի երկարություն, կրակոցի կամ կուտակիչի դիրք | Կայուն առաքում և ճիշտ հարաբերություն կաղապարի փակման հետ | Կախվածություն, կարճ պարիզոն, ցանցաթաղանթ, քաշի կամ պրոֆիլի տեղաշարժ |
| Փակեք և կողպեք | Հրաման, դիրքի հետադարձ կապ և ավարտի վիճակ | Մաքուր շարժում, լրիվ փակում և հաստատված մեքենայի վիճակը | Ֆլեշ, մատնված վնաս, թերի փակում կամ բախում |
| Փչել և արտանետել | Ժամանակը, մեքենայի մուտքի օդի վիճակը և ճնշման վարքագիծը միջոցառման ընթացքում | Ամբողջական ինֆլյացիա, դետալ, օդափոխություն և անվտանգ թողարկում | Անավարտ հատված, փչում, կպչում կամ վաղ բացում |
| Սառեցում | Մատակարարման և վերադարձի վիճակն ըստ շղթայի, կաղապարի ջերմաստիճանի ձևաչափի և մասնակի վիճակի արտանետման ժամանակ | Կայուն չափսեր, պատի, պարանոցի, հիմքի և հետհեռացման ձև | Վզկապ, օվալաձեւ պարանոց, կծկվել, ճոճվող հատակ կամ տաք դրվագ |
| Հոսանքից դուրս և ներքև | Ռոբոտ, կոնվեյեր, հարմարվողական և փորձարկող հաջորդականություն | Մասը մաքրում է յուրաքանչյուր ինտերֆեյս արտադրության տեմպերով | Բախումներ, խցանումներ, հարդարման վնաս կամ փորձարկիչի կուտակում |
01 / ելակետՍկսեք այն ցիկլով, որն իրականում աշխատում է
Ցիկլային ժամանակի նախագծին անհրաժեշտ է մեկ կրկնվող չափման կետ: Շարունակական արտամղման գծի վրա այդ կետը կարող է լինել ազդանշանը, որը կապված է պարիզոնային կտրվածքի հետ կամ հաջորդ կրկնվող մեքենայի հաջորդականության սկիզբը: Կուտակիչ մեքենայի վրա արտադրությունը կարելի է ավելի լավ հասկանալ կրակոցի պատրաստման, կուտակիչի դիրքի, դուրս մղման և ձուլման հաջորդականության միջոցով: Ընտրեք ազդանշան, որը հայտնվում է մեկ անգամ ամբողջ ձևավորվող իրադարձության համար և փաստագրեք այն: Մի համեմատեք մեկ մեքենայի HMI թիրախը մյուսի ձեռքով ժամանակի դիտարկման հետ:
The King- ը հյուրընկալվել էMoog DigiPack III ձեռնարկհստակ նկարագրում է տարբերությունը. Շարունակական արտամղման համար կարգավորիչը կարող է կապել պարիզոնի պրոֆիլը ցիկլի ժամանակի հետ և կարող է չափել հաջորդական մեկնարկային ազդանշանների միջև ընկած միջակայքը: Կուտակիչ մեքենայի համար պարիզոնի պրոֆիլը կապված է կուտակիչի դիրքի հետ, մինչդեռ նյութը դուրս է մղվում: Այս տարբերությունը կարևոր է, քանի որ ժամանակի նույն խմբագրումը կարող է փոխել պատի պրոֆիլը մի մեքենայի վրա՝ մյուսի վրա ունենալով այլ ազդեցություն:
Գրանցեք առնվազն բավականաչափ հաջորդական իրադարձություններ՝ նորմալ տատանումները տեսնելու համար: Կայանը պետք է ընտրի նմուշի ժամանակահատվածը, բայց այն պետք է ընդգրկի իրական գործառնական օրինաչափությունը. երկու կայանները երկտեղանոց գծի վրա, բոլոր համապատասխան ելքերը կամ խոռոչները, սովորական մասերի հեռացումը և ներքևում գտնվող սարքավորումները, որոնք կարգավորում են թողարկումը: Առանձին նշեք ահազանգերը, կարճ կանգառները և ձեռքով միջամտությունները: Միջինը, որը ներառում է չդասակարգված պարապուրդը, թաքցնում է ցիկլը, մինչդեռ լավագույն առանձին իրադարձությունը թաքցնում է կրկնելիությունը:
Պահպանեք ընդունված մասը ժամանակի գրանցման կողքին: Նկարագրեք արտադրանքի և կաղապարի վերանայումը, խեժի աստիճանը և խմբաքանակը, գույնի կամ մանրացման կանոնը, բաղադրատոմսի վերանայումը, իրական ջերմաստիճանի վիճակը, մեքենայի մուտքի օդի և հովացման ջրի վիճակը, մասի քաշը, պատերի կրիտիկական դիրքերը, չափերը և պահանջվող ֆունկցիոնալ թեստերը: Այս գրառումը բազային է: Եթե ավելի կարճ փորձարկումը ձախողվի, թիմը կարող է վերադառնալ հայտնի գործընթացին, այլ ոչ թե վերականգնել այն հիշողությունից:
02 / ԱխտորոշումՀետևեք այն իրադարձությանը, որը սահմանափակում է հաջորդ ցիկլը
HMI-ների մեծ մասը հեշտացնում է ժամանակի կարգավորումները խմբագրելը: Այդ հարմարությունը կարող է հանգեցնել թիմին նվազեցնելու ամենամեծ տեսանելի թիվը՝ նախքան պարզելը, թե ինչն է վերահսկում: Բաժանեք ցիկլը ֆիզիկական բլոկների և դիտեք դրանց սահմանները՝ պարիսոնի կամ կրակոցի պատրաստում, կաղապարի տեղափոխում, փակում և կողպում, փչակով շարժում, փչում, սառեցում, արտանետում, բացում, հանում և վարում: Որոշ բլոկներ առաջանում են հաջորդականությամբ: Մյուսները համընկնում են: Ընդհանուր ցիկլը սահմանվում է այն ճանապարհով, որը պետք է ավարտվի մինչև հաջորդ ձևավորվող իրադարձությունը սկսվի:
Պարզ ժամանակացույցն ավելի օգտակար է, քան կարգավորումների ցանկը: Գրանցեք մեկնարկի և ավարտի ազդանշանը յուրաքանչյուր բլոկի համար և համեմատեք հրամանը իրական հետադարձ կապի հետ: Եթե սառեցումն ավարտվում է, բայց մեքենան սպասում է ռոբոտի մաքրման ազդանշանի, ապա սառեցման ժամանակի կրճատումը կարող է ավելի տաք հատված ստեղծել՝ առանց ցիկլը փոխելու: Եթե հաջորդ պարիզոնը պատրաստ չէ, երբ կաղապարը վերադառնա, ավելի արագ բացումը չի կարող բարձրացնել արտադրանքը: Եթե հարմարվողական սարքը չի կարողանում մաքրել մասերը նոր արագությամբ, ապա սահմանափակումը շարժվել է հոսանքով ներքև:
ՔինգլիHMI կարգավորումների և ահազանգերի ուղեցույցայս պատճառով առանձնացնում է սահմանված արժեքները իրական արժեքներից: Հրամանը ցույց է տալիս, թե ինչ է պահանջել վերահսկիչը: Սենսորի վիճակը, դիրքի արձագանքը և ֆիզիկական դիտարկումը ցույց են տալիս, թե արդյոք գործողությունը տեղի է ունեցել: Մեքենայի ազդանշանային պատմությունը կարող է նաև բացահայտել առաջին կողպեքը կամ թույլատրելիությունը, որն ընդհատել է հաջորդականությունը: Վերակայումը կարող է հեռացնել լավագույն հուշումը:
Բաղադրատոմսը խմբագրելուց առաջ դասակարգեք յուրաքանչյուր ուշացում: Մասը ձևավորելու և կայունացնելու համար անհրաժեշտ է արդյունավետ ժամանակ: Պայմանական ժամանակը պաշտպանում է շարժումը կամ սպասում է ստուգված վիճակի: Խուսափելի սպասելը գալիս է ուշ ռոբոտից, անկայուն կոմունալ ծառայություններից, սառեցման արգելափակված միացումից, անհետևողական պարիզոնից, ձեռքով հաստատումից կամ ներքևում գտնվող գերբեռնվածությունից: Սպասարկման կորուստը գալիս է մաշվածությունից, արտահոսքից, վատ քսումից, վնասված սենսորներից կամ հավասարեցման խնդիրներից: Յուրաքանչյուր դաս ունի տարբեր սեփականատեր և տարբեր ուղղում:
03 / ՋերմահեռացումՍտուգեք հովացման արդյունավետությունը նախքան սառեցման ժամանակը կրճատելը
LyondellBasell'sՊոլիոլեֆինի փչման համաձուլվածքների ուղեցույցնշում է, որ սառեցումը զբաղեցնում է ձուլման ցիկլի մեծ մասը պոլիոլեֆինի փչող համաձուլվածքների բազմաթիվ կիրառություններում: Ուղեցույցը կապում է ավելի կարճ ցիկլերը ջերմության փոխանցման պայմանների հետ, ինչպիսիք են հալման ջերմաստիճանը, կաղապարի ջերմաստիճանը, ջրի հոսքը և տուրբուլենտությունը՝ միաժամանակ պահանջելով մասերի ցանկալի որակը: Սա ախտորոշման համար օգտակար ուղղություն է, այլ ոչ թե Kingngle-ի համընդհանուր արժեքների հավաքածու:
Սկսեք հովացման աղբյուրից և հետևեք իրական միացմանը: Գրանցեք հովացուցիչ նյութի մատակարարման և վերադարձի վիճակը կայուն արտադրության դեպքում, ոչ միայն սառեցնող սարքի էկրանը: Ստուգեք, թե արդյոք կաղապարը ստանում է նշված հոսքը և արդյոք զուգահեռ սխեմաները հավասարակշռված են: Փնտրեք տաք միացում, սահմանափակ գուլպաներ, աղտոտված ալիք, սխալ միացում, օդային գրպան, արտահոսող կնիք կամ ջերմային բեռ, որը համօգտագործված է մեկ այլ մեքենայի հետ: Այնփչող ձուլման մեքենայի օգտակար ուղեցույցբացատրում է, թե ինչու պետք է տարբերակել կայանի մատակարարման և մեքենա-մուտքի վիճակը:
Քարտեզագրեք կաղապարը և արտանետվող մասը: Մեկ մակերևույթի ընթերցումը չի կարող ներկայացնել կաղապար՝ պարանոցի ներդիրներով, սեղմված հատվածներով, հաստ բռնակներով, խորը հիմքերով և առանձին սխեմաներով: Օգտագործեք գործարանի կողմից հաստատված չափման մեթոդը և համեմատեք կրկնվող վայրերը: Ուշադրություն դարձրեք, թե երբ է դեֆորմացիան հայտնվում՝ կաղապարի ներսում, հանման ժամանակ, կտրման ժամանակ, հովացման փոխակրիչի վրա կամ այն բանից հետո, երբ մասը հասնում է սենյակային վիճակին: Տաք հատվածը, որը ընդունելի տեսք ունի մեկ րոպեի ընթացքում, հետագայում կարող է ցույց տալ օվալաձև պարանոց, ճոճվող հատակ, կծկվել կամ ծավալային շեղում:
Formosa Plastics'Պոլիէթիլենային էքստրուզիայի փչման ձևավորման գործընթացի ուղեցույցթվարկում է կարճ ցիկլը, կաղապարի բարձր ջերմաստիճանը և հովացուցիչ նյութի խցանված ալիքները հնարավոր պատճառների թվում, երբ մի մասը չափազանց տաք է: Այն նաև կապում է կաղապարի անբավարար սառեցումը աղավաղման հետ և խորհուրդ է տալիս ստուգել ջրի հոսքը, կաղապարի ջերմաստիճանը և կապուղու վիճակը: Այս հարաբերությունները աջակցում են սառեցման հետաքննությանը, սակայն խեժի աստիճանը, կաղապարը և արտադրանքի բնութագրերը որոշում են ընդունելի գործող պատուհանը:
Սովորությամբ մի իջեցրեք հովացուցիչ նյութի ջերմաստիճանը: Խտացումը կախված է մակերևույթի ջերմաստիճանի, շրջակա միջավայրի ջերմաստիճանի և խոնավության փոխհարաբերությունից: Կաղապարի վրա կամ դրա շուրջ ջուրը կարող է ազդել մասի վրա և ստեղծել սարքավորումների կամ աշխատավայրի հետ կապված խնդիրներ: Գրանցեք սենյակի վիճակը, երբ կոնդենսացիան գտնվում է աշխատանքային սահմանի մոտ, և հետևեք սառեցնողի, կաղապարի և գործարանի ընթացակարգերին: Հոսքի բաշխման բարելավումը կամ սահմանափակ շղթայի մաքրումը կարող է վերականգնել ջերմության փոխանցումը՝ առանց ջերմաստիճանի թիրախը տեղափոխելու:
04 / Մասերի դիզայնՊատերի բաշխումը փոխում է, թե որքան ջերմություն պետք է հեռացնի կաղապարը
Սառեցման պահանջարկը հետևում է մասի պլաստիկին: Հաստ տարածքը պարունակում է ավելի շատ տաք նյութ, քան բարակ հատվածը, և կարող է փափուկ մնալ այն բանից հետո, երբ մոտակա պատերը պատրաստ լինեն արտանետման: Սառեցման ամբողջ փուլը երկարացնելը կարող է պաշտպանել այդ մի տեղանքը, բայց այն նաև ավելի երկար է պահում կաղապարի մյուս տարածքները: Նախքան երկար ցիկլը որպես անխուսափելի ընդունելը, համեմատեք չափված պատի քարտեզը նախագծման պահանջի և ակնկալվող ձգման հետ՝ պարիզոնից մինչև խոռոչ:
Moog DigiPack III ձեռնարկը, որը տեղակայված է Kinggle-ի կողմից, բացատրում է, որ պարիզոնային ծրագրավորումը վերահսկում է արտադրանքի երկարության երկայնքով տիրույթի բացը: Այն նաև կապում է անհարկի ծանր պատերի հատվածները ավելի երկար սառեցման հետ և բացատրում է, որ պրոֆիլը պետք է ստուգվի փորձնական տարաների պատերի չափված հաստության համեմատ: Զգուշորեն օգտագործեք այս հարաբերությունները: Նյութը հեռացնելը ցիկլի ժամանակի դյուրանցում չէ, եթե վերանայված մասը դեռ չի բավարարում քաշի, նվազագույն պատի, հարվածի, վերին ծանրաբեռնվածության, անկման, ճնշման, քիմիական դիմադրության և չափերի պահանջները, որոնք կիրառվում են արտադրանքի համար:
Նախ տեղադրեք տաք կամ աղավաղված հատվածը պատրաստի մասում: Այնուհետև միացրեք այդ դիրքը պարիզոն ծրագրին, կաղապարի ձգման, սեղմման և սառեցման շղթայի հետ: Ծանր հիմքը կարող է առաջանալ պրոֆիլից, պոչի գրավումից կամ երկրաչափությունից: Տաք բռնակը կարող է ներառել թաղանթ, տեղային ձգում, օդափոխություն կամ սառեցում: Ջերմ պարանոցը կարող է ներառել փչակի հետ շփում, ներդիրի սառեցում, ավելորդ նյութ կամ ուշացում: Այնparison ծրագրավորման ուղեցույցապահովում է պրոֆիլային նյութը տեղափոխելու չափման վրա հիմնված մեթոդ, այլ ոչ թե ըստ արտաքին տեսքի կետերը խմբագրելու:
Կաղապարի ձևավորումը նաև սահմանում է ջերմության փոխանցման հասանելի երթուղին: Ալիքների տեղադրումը, հոսքի ուղին, ներդիրները, պարանոցի կառուցումը, օդափոխությունը, մակերեսային շփումը և բաժանման գծի ձևավորումը կարող են սահմանափակել մասի կայունացման արագությունը: Օգտագործեք Kingle's-ըարտամղման հարվածային կաղապարի ձևավորման ուղեցույցերբ նույն տաք շրջանը մնում է կոմունալ ծառայություններից և հաստատված պատերի բաշխումից հետո: Մշտական տեղական սահմանափակումը կարող է կարիք ունենալ կաղապարի ուղղման, այլ ոչ թե մեկ այլ ժամանակաչափի փոփոխության:

Պահպանեք հաստատված մասի քաշը որպես արդյունք, ոչ թե միակ հսկողություն: Նույն ընդհանուր քաշով երկու մասերը կարող են ունենալ տարբեր պատերի բաշխում և հովացման վարքագիծ: Կտրեք կամ չափեք այն վայրերը, որոնք կարգավորում են կատարումը և ստուգեք հետարտադրողական ձևը արտադրանքի վերահսկման պլանով սահմանված ժամանակին: Ահա թե ինչպես է պատի հաստությամբ աշխատանքը դառնում գործընթացի օգտակար ապացույց, այլ ոչ թե նյութական խնայողության մասին ընդհանուր պնդում:
05 / Մեքենայի տրամաբանությունՇարունակական և կուտակիչ մեքենաները չեն կիսում ժամանակի մեկ մոդելը
Շարունակական արտամղման հարվածով համաձուլվածքների մեքենայի վրա էքստրուդերը շարունակաբար մատակարարում է պարիզոն, մինչդեռ մեկ կամ մի քանի կաղապարային կայաններ շարժվում են իրենց հաջորդականությամբ: Հետևաբար, ցիկլի ժամանակը, պարիզոնի երկարությունը, կտրման ժամանակը և պատի հաստության ծրագիրը կարող են կապված լինել: Եթե ցիկլը փոխվում է, վերահսկիչը դեռ պետք է նախատեսվող պրոֆիլը տեղադրի ֆիզիկական պարիսոնի երկայնքով և կաղապարի ներսում: Կայանների ավելի կարճ հաջորդականությունը, որը փոխում է պրոֆիլը, արագության չեզոք փոփոխություն չէ:
Moog կարգավորիչի ձեռնարկը նկարագրում է ժամանակի վրա հիմնված պրոֆիլի կառավարումը շարունակական մեքենաների համար և դիրքի վրա հիմնված կառավարումը կուտակիչ մեքենաների համար: Շարունակական կարգաբերման դեպքում այն կարող է որոշել ցիկլի ժամանակը մեկնարկային ազդանշանների միջև ընկած միջակայքից, ինչպիսիք են հաջորդական պարիզոնային կրճատումները: Կուտակիչի տեղադրման դեպքում պատի պրոֆիլը հետևում է կուտակիչի դիրքին դուրս մղման ժամանակ: Այս հրապարակված տարբերակումն այն է, թե ինչու գործարանը պետք է նույնականացնի մեքենայի և կարգավորիչի ռեժիմը, նախքան ցիկլային ժամանակի մեթոդը այլ գծից փոխառելը:
Կուտակիչ մեքենան նույնպես պետք է պատրաստի անհրաժեշտ կրակոցը, մինչ կաղապարման հաջորդականությունը շարունակվում է: Հարցրեք, թե արդյոք պլաստիկացումը կամ կուտակումն ավարտվում է մինչև կաղապարը պատրաստ կլինի հաջորդ կրակոցի համար: Եթե կուտակիչը դեռ լցվում է, ապա կաղապարի բացումից վայրկյանների կտրումը կարող է չնվազեցնել ամբողջ ցիկլը: Եթե կուտակումն ավարտվի վաղ, ապա ձուլման և սառեցման ճանապարհը կարող է լինել սահմանափակում: Գրանցեք կրակոցի իրական պատրաստումը, բարձի կամ վերջի դիրքը, հալման վիճակն ու մասի քաշը՝ մեկ թիրախային արժեքից պատրաստակամությունը ենթադրելու փոխարեն:
Կայանի դասավորությունը փոխում է նաև ժամանակացույցը: Կրկնակի կայանի շարունակական մեքենան կարող է օգտագործել մի կայանը, մինչդեռ մյուսը սառչում է կամ ազատում է մի մասը, սակայն էքստրուդատորը, դիակի գլուխը, փոխանցման շարժումը, հովացման համակարգը և հոսանքն ի վար սարքավորումները պետք է ապահովեն համընկնումը: Քինգլիմեկ կայան ընդդեմ երկկայանի համեմատությանբացատրում է այս կարողությունների որոշումը: Բազմագլուխ և մի քանի խոռոչի դասավորություններն ազդում են յուրաքանչյուր իրադարձության մասերի և ելքերի կամ խոռոչների միջև հավասարակշռության վրա. որբազմաբնակարան գլխիկ ընդդեմ բազմաբնակարանային ուղեցույցառանձնացնում է այդ տերմինները:
Մեքենաները համեմատելիս օգտագործեք ճիշտ հայտարարը: Ձևավորող իրադարձությունը միշտ չէ, որ մի մասն է: Հաշվեք ընդունված մասերը բոլոր համապատասխան գլխիկներից, խոռոչներից և կայաններից, այնուհետև ներառեք այն սահմանափակումները, որոնք այդ մասերը դարձնում են վաճառքի: Արագ չոր շարժում ունեցող մեքենան դեռ կարող է ժամում արտադրել ավելի քիչ ընդունված մասեր, եթե արտամղումը, հովացումը, հարդարումը կամ որակի կայունությունը չեն կարող համընթաց պահել:
06 / ՀերթականությունՎերականգնել սպասման ժամանակը առանց համընկնող վտանգների
Այն բանից հետո, երբ սառեցումը և առաքումը հասկանան, ուսումնասիրեք գործողությունների միջև եղած բացերը: Հետաձգումը կարող է լինել պատմական, այլ ոչ թե անհրաժեշտ, բայց այն կարող է նաև ապահովել մաքրում, ճնշման կայունացում, արտանետում, ազդանշանի հաստատում կամ անվտանգ փոխանցում: Բացահայտեք, թե յուրաքանչյուր ուշացումն ինչ պայման է պաշտպանում: Այնուհետև ստուգեք, թե արդյոք վերահսկիչն արդեն ունի վստահելի արձագանք այդ վիճակի համար: Հաստատված սպասման փոխարինումը հաստատված ավարտի ազդանշանով կարող է բարելավել կրկնելիությունը, բայց միայն այն դեպքում, երբ մեքենայի դիզայնը և հաստատված կառավարման տրամաբանությունը աջակցում են դրան:
Kingle's հյուրընկալվել էավտոմատ փչող ձուլման մեքենայի շահագործման ձեռնարկառանձնացնում է ժամանակի կատեգորիաները, ինչպիսիք են կաղապարի փակումը, փչման ժամանակացույցը, արտանետումների հետ կապված գործողությունները, կաղապարի միկրո բացումը, փչակով շարժումը և ռոբոտի ուշացումները: Ձեռնարկը բազմիցս արժեքները կապում է իրական արտադրանքի կամ արտադրության վիճակի հետ: Դրա միջերեսը վերաբերում է փաստաթղթավորված մեքենաների ընտանիքին և կարող է տարբերվել ըստ մոդելի, տարբերակի կամ ծրագրաշարի տարբերակի, ուստի այն չպետք է վերածվի առաջարկվող վայրկյանների ընդհանուր ցանկի:
Դիտեք ֆիզիկական հաջորդականությունը մեքենայի ընթացակարգով թույլատրված նվազեցված և վերահսկվող պայմաններում: Հաստատեք, որ ճկուն խողովակները, մալուխները, փչակները, միջուկները, հանող սարքերը և հատվածը մնան մաքուր ամբողջ ճանապարհով: Կարդացեք հրամանն ու արձագանքը միասին: Եթե շարժումը շուտ է հասնում դիրքին, բայց հաջորդականությունը դեռ սպասում է, գտեք ճշգրիտ թույլատրելիը: Եթե արձագանքը գալիս է ուշ կամ ընդհատումներով, շտկեք սենսորը, մեխանիզմը կամ օգտակար պատճառը՝ նախքան այն քողարկող ժամաչափը կրճատելը:
Ներքևում գտնվող աշխատանքը պատկանում է նույն ժամանակացույցին: Ռոբոտը կարող է արագ մաքրել կաղապարը, բայց մասերը դնել փոխակրիչի վրա, որն արդեն լցված է: Հարմարիչը կարող է պահանջել մասի կայուն ջերմաստիճան: Արտահոսքի փորձարկիչը կարող է դառնալ խցանում մեքենայի ելքի բարձրացումից հետո: Գրանցեք հերթի երկարությունը և դադարեցրեք պատճառները առաջին կայուն վազքի ընթացքում, ոչ միայն մեքենայում մի քանի ցիկլերի ընթացքում: Մեքենայի ամենաարագ անվտանգ ցիկլը օգտակար չէ, եթե այն տեղափոխում է թերությունները կամ խցանումները մեկ կայարան այն կողմ:
07 / ՓորձԳործարկեք վերահսկվող ցիկլային փորձարկում, որը կարող է կրկնվել մեկ այլ հերթափոխ
Օգտակար փորձարկումը սկսվում է այնպիսի հարցով, ինչպիսին է «Արդյո՞ք կաղապարի B սխեման սահմանափակում է անվտանգ արտանետումը»: կամ «Արդյո՞ք ռոբոտի մաքրման հետաձգումը մնում է սենսորի ստուգումից հետո»: Այն չի սկսվում «Ավելի արագացնել ցիկլը»: Նշեք կասկածելի սահմանափակումը, փոփոխությունը, ակնկալվող արձագանքը և մասի ստուգումները, որոնք կարող են մերժել դատավարությունը: Հանձնարարեք մեկ անձի՝ վերահսկելու բաղադրատոմսերի խմբագրումները, և մեկ անձի՝ գրանցելու արդյունքները, որպեսզի նմուշների միջև մի քանի ճշգրտումներ տեղի չունենան:
-
Սառեցնել հաստատված ելակետը:Պահպանեք կամ տպեք թողարկված կարգավորումները, նույնականացրեք արտադրանքի փաթեթը և պահեք ընդունված նմուշները: Գրանցեք ցիկլի իրական տատանումները և ընդունված արդյունքը կայուն պայմաններում:
-
Նշեք մեկ սահմանափակում:Օգտագործեք հաջորդականության ժամանակացույցը, հովացման քարտեզը, օգտակար ընթերցումները, ահազանգերի պատմությունը և ներքևի դիտումները: Գրեք ապացույցները, որոնք ցույց են տալիս այս սահմանափակումը:
-
Սահմանեք թույլատրելի փոփոխությունը:Օգտագործեք մեքենայի, կաղապարի և խեժի փաստաթղթերը: Սահմանեք վերահսկվող ճշգրտման սահմանը և վերադարձի կետը: Դիտարկման պատուհանի ընթացքում մի փոխեք այլ փոփոխական:
-
Սահմանեք մերժման գործարկիչները:Ներառեք համապատասխան նշաններ, ինչպիսիք են անկայուն պարիզոնը, թերի շարժումը, տաք կամ կպչուն մասերը, ծռվելը, ծավալային շարժումը, քաշի կամ պատի խափանումը, բռնկումը, փչելը, ահազանգերը, խցանումները կամ անապահով վարքագիծը:
-
Անցեք կայունացման միջոցով:Նշեք մասերը ըստ ժամանակի, կայարանի, գլխի կամ խոռոչի: Մի դատեք նոր պայմանի մասին առաջին կտորից, եթե փոփոխված փոփոխականին ժամանակ է պետք նոր կայուն վիճակի հասնելու համար:
-
Չափել ընդունված արտադրության պատուհանը:Կիրառեք վերահսկվող տեսողական, քաշի, պատի, ծավալային և ֆունկցիոնալ ստուգումները: Ներառեք ներքևի հոսքի կտրումը, փորձարկումը և փաթեթավորումը, երբ դրանք սահմանում են վաճառքի ենթակա մաս:
-
Պահպանեք, մերժեք կամ հետաքննեք:Պահպանեք փոփոխությունը միայն այն ժամանակ, երբ սահմանված պատուհանն անցնի և ընդունված արդյունքը բարելավվի: Վերականգնել ելակետային գիծը, եթե որակը կամ վերահսկողությունը վատթարանում են: Բացեք գործիքակազմի, օգտակար կամ սպասարկման գործողությունը, երբ փորձարկումը բացահայտում է ֆիզիկական պատճառ:
Նմուշի պլանը պետք է համապատասխանի գծին: Երկտեղանոց մեքենայի վրա ներառեք երկու կողմերը: Բազմագլուխ տեղադրման դեպքում պահպանեք գլխի ինքնությունը: Բազմ խոռոչի կաղապարի վրա պահպանեք խոռոչի ինքնությունը, որտեղ դա գործնական է: Միջինը կարող է թաքցնել մեկ տաք միացում կամ մեկ բարակ ելք: Այնփչովի ձևավորման թերությունների ուղեցույցցույց է տալիս, թե ինչպես ֆիքսված և պատահական օրինաչափությունները հանգեցնում են տարբեր ստուգումների:
Փորձնական գրառումները պետք է ներառեն հին արժեքը, նոր արժեքը, փոփոխության ժամանակը, պատասխանատու անձին, իրական ցիկլի բաշխումը, նյութական լոտը, օգտակար վիճակը, նմուշի ID-ները, չափված արդյունքները, մերժումները և վերջնական որոշումը: Լուսանկարները օգտակար են ձևի և թերությունների տեղակայման համար, բայց դրանք չեն փոխարինում չափումները: Եթե գործընթացը վերադառնում է բազային, դա նույնպես գրանցեք: Անհաջող փորձարկումը դեռ կարող է կանխել մեկ այլ հերթափոխի կրկնությունը նույն գաղափարը:
08 / ՏարողությունՀաշվարկել ելքը ընդունված մասերից, ոչ թե չոր ցիկլի շարժումից
Չոր ցիկլի արդյունքը նկարագրում է մեքենայի շարժումը՝ առանց նյութի, հովացման և մասնակի ընդունման բեռի: Այն օգտակար է շարժման հնարավորությունները ստուգելու համար, բայց դա վաճառքի արտադրության խոստում չէ: Արտադրության հաշվարկը պետք է օգտագործի իրական մասը, խեժը, կաղապարը, գլխի կամ խոռոչի հաշվարկը, հովացման համակարգը, հոսանքն ի վար սարքավորումը և ընդունման եղանակը: Ահա թե ինչու է Kingle's-ընախագծի տեղեկատվական գործընթացԽնդրում է արտադրանքի չափը, քաշը, նյութը, հաստությունը և արտադրանքի պահանջները նախքան մեքենա առաջարկելը:
Չափել ընդունված արդյունքը ուղղակիորեն ներկայացուցչական արտադրության պատուհանի միջոցով: Հաշվեք միայն այն մասերը, որոնք անցնում են սահմանված թողարկման չափանիշները և առանձին գրանցեք պլանավորված կանգառները, չպլանավորված կանգառները, տեղադրման կորուստները և մերժումները: Մի թաքցրեք դրանք արդյունավետության մեկ անբացատրելի գործոնի մեջ: Եթե գիծը արտադրում է մի քանի մասեր յուրաքանչյուր իրադարձության համար, համադրեք հաշվարկն ըստ կայարանի, գլխի կամ խոռոչի, որպեսզի անջատված ելքը չվերանա ընդհանուրի ներսում:
| Մետրիկա | Հաշվարկ կամ դիտարկում | Օգտագործեք | Զեկուցման ընդհանուր սխալ |
|---|---|---|---|
| Ցիկլային վայրկյաններ | Ժամանակը նույն իրադարձության միջև կրկնվող կայուն ցիկլերի միջև | Ցույց է տալիս մեքենա-իրադարձության տեմպը և տատանումները | Զեկուցում ամենակարճ առանձին իրադարձության մասին |
| Մասեր յուրաքանչյուր իրադարձության համար | Ընդունված ֆիզիկական մասեր, որոնք թողարկվել են մեկ ամբողջական ձևավորման իրադարձության արդյունքում | Միացնում է գլուխները, խոռոչները և կայանները ծավալով | Ենթադրելով, որ յուրաքանչյուր կետ արտադրում է |
| Տեսական ժամային արդյունք | (3600 / ցիկլ վայրկյան) × մասեր յուրաքանչյուր իրադարձության համար | Պլանավորման համեմատություն անխափան պայմաններում | Անվանելով արդյունքը երաշխավորված արտադրություն |
| Ընդունված ժամային արդյունք | Ընդունված մասեր / դիտարկված արտադրության ժամեր | Ցույց է տալիս փորձարկված արտադրանքի փաթեթից օգտագործելի արդյունքը | Մաքրման, տեղադրման կամ մերժված մասերի հաշվում |
| Փոխել արդյունքը | Ընդունված արդյունքը մինուս ընդունված արդյունքից հետո, համապատասխան պայմաններում | Ստուգում է, թե արդյոք խմբագրումը բարելավեց իրական նպատակը | Տարբեր ապրանքների, հերթափոխի կամ կոմունալ ծառայությունների համեմատություն |
Արագության կողքին զեկուցելու որակը: Ներառեք քաշի և պատի արդյունքները, կրիտիկական չափերը, ֆունկցիոնալ փորձարկման արդյունքը, ջարդոնի կամ պահման քանակը, օգտակար պայմանները և բաղադրատոմսի վերանայումը: Երկու վայրկյանով կրճատումը ինքնուրույն նշանակություն չունի առանց սկզբնական ցիկլի, մասերի քանակի, ընդունված եկամտաբերության և փորձարկման պայմանների: Հետևաբար, այս հոդվածը չի հրապարակում տոկոսային բարելավման թիրախ: Արդյունքը պետք է բխի գնորդի գծի տվյալներից:
Նոր մեքենայի կամ կաղապարի համար նախքան փորձարկումը սահմանեք ելքային մեթոդը: Քինգլիգործարանի ընդունման փորձարկման ուղեցույցբացատրում է, թե ինչպես միացնել չափված վազքը ճշգրիտ արտադրանքի, նյութի, կաղապարի և օգտակար պայմանների հետ: Օգտագործեքգործարկման ստուգաթերթհաստատել կայուն վիճակ նախքան ժամկետները, ևփոփոխության ուղեցույցկարգաբերման կորուստը կայուն արտադրությունից առանձին պահելու համար:
09 / ՍահմանափակումներԴադարեցրեք փորձարկումը, երբ գործընթացը կորցնի վերահսկողությունը
Դադարեցրեք և վերականգնեք հաստատված վիճակը, եթե պաշտպանիչը, կողպեքը, վթարային կանգառը կամ վտանգավոր էներգիայի կառավարումը չի գործում այնպես, ինչպես նախատեսված է: Կանգ առեք մեքենայի անսպասելի շարժման, բախման ռիսկի, անսովոր հիդրավլիկ կամ օդաճնշական վարքագծի, ճնշման վնասված բաղադրիչների, էլեկտրական գերտաքացման, արտահոսքի կամ ցուցադրվող արձագանքի և ֆիզիկական դիրքի միջև անհամաձայնության համար: Ցիկլային ժամանակի աշխատանքը երբեք թույլ չի տալիս աշխատել անսարքության շուրջ:
Մասամբ ապացույցները նույնպես կարող են դադարեցնել դատավարությունը: Դիտեք պարիսոն, որն այլևս չի հասնում ճիշտ դիրքում, կաղապարի թերի փակում, բարձրացող բռնկում, անկայուն քաշ, բարակ կրիտիկական պատեր, փչում, թերի դետալներ, կպչունություն, հարդարման վնաս, ծալքավորում, օվալաձև պարանոց, ճոճվող հատակներ, կծկում կամ ֆունկցիոնալ փորձարկման ձախողում: Formosa-ի գործընթացի ուղեցույցը կապում է այս ախտանիշներից մի քանիսը չափազանց ջերմության, անբավարար սառեցման, կարճ ցիկլի կամ սառեցման ալիքի վիճակի հետ: Օգտագործեք ախտանիշը ճիշտ ախտորոշումը վերաբանալու համար, այլ ոչ թե սառեցման լայն ժամանակ ավելացնելու համար՝ առանց պատճառի գտնելու:
Աճում է, երբ սահմանափակումը պահանջում է կաղապարի ալիքի փոփոխություն, թաղանթ կամ փչող փորվածքի փոփոխություն, կառավարման ծրագրի փոփոխություն, փոխկապակցման փոփոխություն, ճնշման համակարգի աշխատանք կամ շահագործում որակավորված խեժի և մեքենայի պատուհանից դուրս: Օգտագործեքկանխարգելիչ պահպանման ուղեցույցկրկնվող սարքավորումների հայտնաբերման համար: Մաշված մեխանիզմը կարող է դանդաղեցնել ցիկլը, բայց ավելի արագ հրամանը չի վերականգնի այն:
Ավարտեք նախագիծը թողարկված ելակետային գծով: Թարմացրեք բաղադրատոմսը միայն գործարանի հաստատման գործընթացի միջոցով, կցեք նմուշը և չափման գրառումը և նշեք, թե որ արտադրանքի, կաղապարի, խեժի և մեքենայի կազմաձևումն է ներառում արդյունքը: Մերժված փորձարկումները պահեք փոփոխությունների մատյանում: Երբ հաջորդ հերթափոխը կարող է վերարտադրել ընդունված ցիկլը և բացատրել դրա սահմանները, բարելավումը պատրաստ է նորմալ արտադրության:
10 / ՊատասխաններՀաճախակի տրվող հարցեր փչման ձևավորման ցիկլի ժամանակի վերաբերյալ
Ի՞նչն է որոշում էքստրուզիոն փչման ձևավորման ցիկլի ժամանակը:
Ցիկլային ժամանակը որոշվում է ամենադանդաղ պահանջվող ճանապարհով, որն անցնում է փարիզոնի կամ կրակոցի պատրաստման, կաղապարի տեղաշարժի, ուռչման, սառեցման, արտանետումների, բացման, հանելու և ներքևի բեռնաթափման միջոցով: Ապրանքի երկրաչափությունը, պատերի բաշխումը, խեժի վարքը, կաղապարի սառեցումը, մեքենայի ճարտարապետությունը և ընդունված մասի չափանիշները բոլորն ազդում են այդ ճանապարհի վրա: Չափեք իրական հաջորդականությունը և հետադարձ կապի ազդանշանները՝ նախքան որոշելը, թե որ ժամաչափն է պատասխանատու:
Արդյո՞ք սառեցումը միշտ ամենաերկար մասն է փչող ձևավորման ցիկլի մեջ:
Ըստ LyondellBasell-ի փչող կաղապարման ուղեցույցի, սառեցումը զբաղեցնում է ձուլման ցիկլի մեծ մասը պոլիոլեֆինների բազմաթիվ կիրառություններում, բայց դա ինքնաբերաբար ակտիվ սահմանափակում չէ յուրաքանչյուր տողի վրա: Parison-ի առաքումը, կուտակիչի լցոնումը, կաղապարի փոխանցումը, ռոբոտի մաքրումը, հարդարումը կամ փորձարկումը կարող են կարգավորել հաջորդ սկիզբը: Ժամանակացույցը ցույց է տալիս, թե արդյոք սառեցման նվազեցումը կփոխի ամբողջ ցիկլը, թե՞ միայն կհեռացնի մասը ավելի տաք:
Ինչպե՞ս կարելի է սառեցման ժամանակը կրճատել՝ առանց աղավաղում առաջացնելու:
Նախ ստուգեք հովացուցիչ նյութի մատակարարման և վերադարձի պայմանները, շղթայի հավասարակշռությունը, ալիքի մաքրությունը, կաղապարի ջերմաստիճանի օրինաչափությունը և հատվածի տաք դիրքը: Համեմատեք պատերի բաշխումը գծագրության և հաստատված գործընթացի հետ: Փոփոխեք մեկ փաստաթղթավորված պայման, թույլ տվեք, որ գործընթացը կայունանա և ստուգեք չափերն ու ձևը պահանջվող հետջրման միջակայքից հետո: Եթե նույն տեղական տաք շրջանը մնա, կաղապարը կամ պատի բաշխումը կարող է ինժեներական վերանայման կարիք ունենալ:
Արդյո՞ք ավելի կարճ ցիկլը միշտ մեծացնում է փչող ձուլման արդյունքը:
Ոչ: Արդյունքը մեծանում է միայն այն դեպքում, երբ փոփոխված ցիկլը գծի սահմանափակումն է, և լրացուցիչ մասերն ընդունվում են: Մեքենայի ավելի արագ իրադարձությունը կարող է ստեղծել ավելի տաք մասեր, ավելի շատ մերժումներ, ռոբոտների խցանումներ, հարդարման վնաս կամ փորձարկողի հետաձգում: Համեմատեք ընդունված մասերը դիտարկված ժամի համար համապատասխան արտադրանքի, նյութի, կաղապարի, օգտակարության և որակի պայմաններում: Պահպանեք չոր ցիկլի շարժումը, տեսական արդյունքը և ընդունված արտադրությունը որպես առանձին թվեր:
Ինչպե՞ս է պարիսոն ծրագրավորումն ազդում ցիկլի ժամանակի վրա:
Parison-ի ծրագրավորումը փոխվում է, որտեղ նյութը նստում է արտադրանքի երկայնքով: Անհարկի ծանր տարածքները կարող են պահանջել ավելի շատ սառեցում, մինչդեռ չափազանց բարակ տարածքները կարող են ձախողվել արտադրանքի փորձարկումներում: Շարունակական մեքենաների վրա պատի պրոֆիլը կարող է նաև համաժամանակացվել ցիկլի ժամանակի հետ, ուստի ժամանակի փոփոխությունը կարող է փոխել պրոֆիլի տեղադրումը: Ստուգեք պատերի գտնվելու վայրը, մասի քաշը և պրոֆիլի հավասարեցումը ցիկլի փոփոխությունից հետո՝ ենթադրելու, որ պահպանված կորը մնում է ճիշտ:
Ի՞նչ տվյալներ պետք է ուղարկվեն Kingle-ին ցիկլի ժամանակի խնդրի համար:
Ուղարկեք մեքենայի մոդելի և կարգավորիչի տարբերակը, արտադրանքի գծանկարը, կաղապարի և գործիքի ID-ները, խեժի աստիճանը և խմբաքանակը, բաղադրատոմսի վերանայումը, ցիկլային տեսանյութը, որը նկարահանվել է անվտանգ վայրից, իրադարձությունների ժամանակացույցը, ահազանգի պատմությունը, մասի քաշը և պատի քարտեզը, կրիտիկական չափերը, թերությունների լուսանկարները, մեքենայի մուտքի օդի և հովացման ջրի դիտարկումները, ներքևի հոսքի կանգառի պատճառները և ընդունված արդյունքը սահմանված ժամանակահատվածում: Այս ապացույցը օգնում է առանձնացնել սառեցման, գործիքավորման, հսկողության, կոմունալ ծառայությունների, նյութական և գծային հավասարակշռության պատճառները:

Քննարկեք արտադրանքը և ցիկլը որպես մեկ համակարգ
Ուղարկեք իրական մասի գծագիրը, խեժը, կաղապարը, մեքենայի կազմաձևումը, ընթացիկ ցիկլի ժամանակացույցը, օգտակար դիտարկումները և չափված որակի արդյունքները: Kingle-ը կարող է վերանայել մեքենայի, գործիքակազմի, հսկողության և արտադրության թիրախի շուրջ եղած ապացույցները:
Ուղարկեք ձեր արտադրության տվյալներըԱյս ուղեցույցի համար օգտագործված աղբյուրները
Kinggle-ում տեղադրված ձեռնարկներն աջակցում են փաստաթղթավորված հսկողության և մեքենայի հաջորդականության մասին հայտարարություններին: Պոլիմեր արտադրող ուղեցույցները աջակցում են սառեցման և թերության հարաբերություններին: OSHA-ի աղբյուրները ներառված են Միացյալ Նահանգների անվտանգության սահմանների համար: Այս աղբյուրներից ոչ մեկը չի ապահովում համընդհանուր ցիկլի թիրախ յուրաքանչյուր ապրանքի կամ մեքենայի համար:
- Kinggle-ի հյուրընկալված Automatic Blow Moulding Machine Operation Manual, հասանելի է 2026 թվականի սեպտեմբերի 8-ին։
- Moog DigiPack III Parison Wall Thickness Controller ձեռնարկ, MRJ06301, որը հյուրընկալվել է Kingle-ի կողմից, մուտք է գործել 2026 թվականի սեպտեմբերի 8-ին։
- LyondellBasell, ուղեցույց պոլիոլեֆին փչելու համար, հասանելի է 2026 թվականի սեպտեմբերի 8-ին։
- Formosa Plastics, պոլիէթիլենային էքստրուզիայի փչում համաձուլվածքների գործընթացի ուղեցույց, հասանելի է 2026 թվականի սեպտեմբերի 8-ին։
- OSHA 29 CFR 1910.147, The Control of Hazardous Energy, հասանելի է 2026 թվականի սեպտեմբերի 8-ին։
- OSHA 29 CFR 1910.212, Ընդհանուր պահանջներ բոլոր մեքենաների համար, հասանելի է 2026 թվականի սեպտեմբերի 8-ին։