Արագ պատասխան
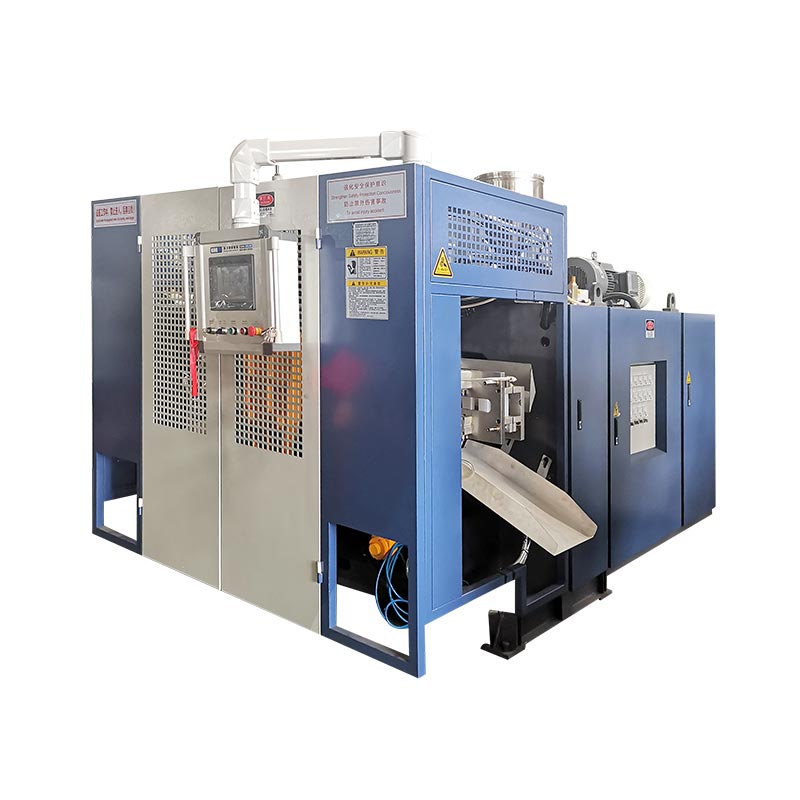
Փչող համաձուլվածքվայրկյաններից մինչև րոպեների ընթացքում փչում է հալած պլաստիկի խողովակը կաղապարի դեմ: Գործիքավորումն ավելի շատ արժե և հաղթում է ծավալով:Պտտվող ձուլումպլաստիկ փոշի է թափվում տաքացվող, դանդաղ պտտվող կաղապարի մեջ: Դրա ցիկլերը տևում են տասնյակ րոպեներ, բայց գործիքավորումը էժան է, և մասերը դուրս են գալիս անխափան: Տարեկան ծավալը սովորաբար որոշում է դա. ցածր ծավալները նպաստում են ռոտոմոլդինգի էժան կաղապարներին; արտադրության ծավալները նպաստում են փչման ձուլման արագությանը: Տանկերի, IBC-ների, լողացողների և արգելապատնեշների համար 250 լիտրանոց փչող ձուլման մեքենան աշխատում է ժամում 300 կտոր չոր ցիկլով, մինչդեռ ռոտոմաձուլման ցիկլը կազմում է մեկ մաս նույն միջակայքում:

Երկու գործընթացներն էլ ստեղծում են խոռոչ պլաստիկ մասեր: Տանկերի, բայակների, լողացողների և արգելապատնեշների դեպքում յուրաքանչյուրը կարող էր անել աշխատանքը: Այսպիսով, ընտրությունը կարևոր է, և սխալվելու համար իրական գումարներ են ծախսվում:
Այս թեմայի վերաբերյալ հոդվածների մեծ մասը գալիս է կաղապարման խանութներից, որոնք ձեռնտու են այն գործընթացին, որը նրանք վաճառում են: Մենք կառուցում ենք փչող կաղապարման մեքենաներ, այնպես որ մենք դա պարզ կասենք: Սա օգտակար պահելու համար մենք ավելացրեցինք ամբողջական բաժին, թե երբ է հաղթում ռոտոմոլդինգը, քանի որ երբեմն դա լինում է:
Ահա ազնիվ համեմատությունը, որն անհրաժեշտ է գնորդին:
Երկու գործընթաց՝ յուրաքանչյուրը մեկ րոպե
Հարվածային կաղապարման մեքենան արտամղում է հալված պլաստիկի խոռոչ խողովակ, որը կոչվում է պարիզոն: Կաղապարը փակվում է խողովակի շուրջը, օդը փչում է այն պատերին, իսկ մասը սառչում է և դուրս է ցնդում: Շշերի համար ցիկլը վայրկյանների ընթացքում է, իսկ մեծ մասերի համար՝ մի քանի րոպեում:
Պտտվող ձուլման մեքենան պլաստիկ փոշի է լցնում խոռոչ կաղապարի մեջ: Կաղապարը պտտվում է երկու առանցքներով ջեռոցի ներսում, և հալվող փոշին պատում է ինտերիերը որպես անփայլ մաշկ: Հետո դեռ պտտվելիս սառչում է, իսկ հատվածը դուրս է գալիս։
Նույն արտադրանքները, հակառակ ֆիզիկան: Մեկը օգտագործում է ճնշում և արագություն: Մյուսը օգտագործում է ջերմություն, ձգողականություն և ժամանակ։
Հարվածային ձևավորում ընդդեմ պտտվող ձուլման. կողք կողքի
| Փչող համաձուլվածք | Պտտվող ձուլում | |
|---|---|---|
| Ինչպես է ձևավորվում մասը | Օդը փչում է կաղապարի մեջ հալված պարիզոնը | Փոշը հալվում է պտտվող կաղապարի վրա շրջակա միջավայրի ճնշման տակ |
| Ցիկլի ժամանակը | Վայրկյաններից մի քանի րոպե | Տասնյակ րոպե յուրաքանչյուր մասի համար |
| Գործիքավորում | Մեքենայով մշակված կաղապարներ — ավելի բարձր արժեք, երկար կյանք | Ձուլված ալյումինե կաղապարներ — ավելի էժան, ավելի արագ փոփոխվող |
| Պատեր | Ավելի բարակ, բաշխում, որը ծրագրավորվում է դիաբաժնի հսկողության միջոցով | Ավելի հաստ, բնականաբար հարթ, անթերի |
| Կարեր | Վերևից և ներքևից սեղմված գիծը | Ոչ մեկը — մեկ շարունակական մաշկ |
| Լավագույն հատորներ | Արտադրության փուլեր; մասի արժեքը նվազում է մասշտաբով | Ցածրից միջին վազք; նախատիպեր; հաճախակի փոփոխություններ |
| Տիպիկ ապրանքներ | Շշեր, թմբուկներ, IBC շշեր, վառելիքի բաքեր, ջերի բանկա | Չափազանց մեծ տանկեր, խաղահրապարակային սարքավորումներ, հարմարեցված ցածր վազքի մասեր |
Իրական տարբերությունը՝ ճնշում և ժամանակ
Հյուրանոց.փչող համաձուլվածքը արագություն է ձեռք բերում ճնշման և ավելի թանկ գործիքների միջոցով: Rotomolding-ը ժամանակի ընթացքում գնում է էժան գործիքներ:
Այդ աղյուսակի յուրաքանչյուր տող հետևում է մեկ փաստի. Հարվածային ձևավորումը ձևավորում է մասը ճնշման տակ, մեկ արագ իրադարձության մեջ: Rotomolding-ը այն ձևավորում է շրջակա միջավայրի ճնշման տակ, դանդաղ, քանի որ փոշին հալվում է պատին:
Ճնշումը բացատրում է գործիքավորման արժեքը: Փչող կաղապարները պետք է դիմադրեն սեղմող ուժերին՝ 800-ից մինչև 1800 կՆ մեր մեծ մեքենաների վրա, որպեսզի դրանք մշակվեն գործիքային պողպատից: Rotomolds- ը գրեթե ոչ մի ուժ չունի, ուստի էժան ձուլածո ալյումինն աշխատում է:
Ժամանակն այն գինն է, որը վճարում է ռոտոմոլդինգը: Կաղապարը ջեռոցում տաքացնելը և այն սառեցնելը, երբ այն պտտվում է, տևում է տասնյակ րոպեներ: Ոչ մի հմտություն դա չի կրճատում:
Ծավալի ընդմիջում. որտեղ է կայացվում որոշումը
Հյուրանոց.Նվազագույն քանակից ցածր, rotomolding-ի էժան գործիքավորումը հաղթում է: Դրանց վերևում հաղթում է փչման ցիկլի արագությունը, և այդ բացը մեծանում է ամեն տարի, երբ դուք արտադրում եք:
Այս հաշվարկը լուծում է իրական որոշումների մեծ մասը: Rotomolding-ը սկսվում է ավելի էժան, քանի որ կաղապարն արժե փչող կաղապարի մի մասը: Բայց յուրաքանչյուր մաս կրում է դանդաղ ցիկլ:
Փչում համաձուլվածքներ flips, որ. Կաղապարն ավելի շատ արժե առջևում: Այնուհետև մեքենան մասերը պատրաստում է մի քանի անգամ ավելի արագ, ամեն ժամ, ծրագրի կյանքի ընթացքում:
Իրական թվերը ցույց են տալիս բացը: ՄերKGB120E դասի մեքենա250 լիտրանոց տարաների համար աշխատում է ժամում 300 հատ չոր ցիկլով: Rotomolding բջիջը, որը պատրաստում է նմանատիպ բաք, ավարտում է մեկ մասը վառարան-սառեցման ցիկլի համար:
Այսպիսով, իրական հարցը այն չէ, թե «որն է ավելի էժան»: Հարցրեք «ավելի էժան ձեր տարեկան քանակով»: Տարեկան մի քանի հարյուր մասերը նպաստում են ռոտոմաձուլմանը: Հազարավորից մինչև տասնյակ հազարավոր մարդիկ մեծ տարբերությամբ կողմնակից են փչող ձևավորմանը:
Քրոսովերի գոտի՝ տանկեր, բայակներ, լողակներ, արգելապատնեշներ
Հյուրանոց.այն ապրանքները, որոնք մարդիկ անվանում են «ռոտոմոլորման մասեր», տանկեր, բայակներ, լողակներ, արգելապատնեշներ, աշխատում են մեծ կուտակիչով փչող ձուլման մեքենաների վրա:
Համեմատության հոդվածների մեծ մասը բաց է թողնում այս մասը: Խոշոր ապրանքների մի ամբողջ ընտանիք համապատասխանում է երկու գործընթացներին:
Ջրի տանկեր. 1000 լիտրանոց IBC շշեր։ Կայակներ և փոքր նավակներ. Լողակներ և բոյեր: Ճանապարհային խոչընդոտներ. Բոլորը սնամեջ, բոլորը մեծ, բոլորը կապված են ռոտոմաձուլման հետ սովորության հետ, և բոլորն այսօր աշխատում են փչող կաղապարման մեքենաների վրա:
Սրանք իրական աշխատանքներ են մեր տեսականու մեջ: Մեր կուտակիչ մեքենաները պատրաստում են ջրի տանկեր ևIBC շշեր մինչև 1000 լիտր, իսկ եռագլան KGS շարքը հասնում է 2000 լիտրանոց տարաների, գումարած լողացողների, արգելապատնեշների և kayak դասի մասեր HDPE-ում և HMWHDPE-ում:
Ինչու՞ այս մասերը ռոտոյից փչել, քանի որ ծավալը մեծանում է: Ցիկլի ժամանակը. Երբ տանկը տարեկան վաճառվում է տասնյակ հազարներով, այն գործընթացը, որը կազմում է վառարանի մեկ ցիկլի մեկ մաս, չի կարող շարունակվել: Ռոտո զենքեր ավելացնելը նշանակում է ջեռոցներ, հատակի տարածություն և էներգիա ավելացնել մեկ մասի համար:
Առեւտուրը պատն է։ Rotomolded բաքը աշխատում է անխափան և հավասարաչափ հաստ: Հարվածով կաղապարվածը կրում է մի պտղունց գիծ և հենվում է դրա վրածրագրավորված պատի հաստության հսկողություննյութը դնել այնտեղ, որտեղ բեռը նստում է: Ճիշտ է արված, հարվածով ձևավորված մասը կատարում է նույն պարտականությունը ավելի թեթև քաշով, ինչը նաև նշանակում է ավելի քիչ խեժ մեկ մասի համար:
Երբ հաղթում է ռոտացիոն ձուլումը
Հյուրանոց.ցածր ծավալները, դիզայնի հաճախակի փոփոխությունները, էքստրեմալ չափերը և առանց կարի բնութագրերը ռոտոմոլդինգի իրական հաղթանակներ են: Մեքենայի ոչ մի գնում դա չի փոխում:
Մենք խոստացել ենք ազնվություն. Ահա այն աշխատատեղերը, որտեղ մենք ձեզ կասենք, որ չգնեք մեր մեքենան:
Տարեկան ցածր ծավալներ.Տարեկան մի քանի հարյուր միավոր երբեք չի վերադարձնում փչող կաղապարի գործիքավորումը: Rotomolding-ի էժան ալյումինե կաղապարները հենց դրան են համապատասխանում:
Դիզայնի հաճախակի փոփոխություններ:Rotomold-ի կտրումը քիչ արժե: Փչող կաղապարը կտրելը շատ թանկ արժե: Ապրանքի տարեկան կրկնումը նպաստում է ռոտոյին:
Ծայրահեղ չափսեր և բարդ ձևեր:Rotomolding կշեռքներ հսկայական մի կտոր տանկերի դուրս ցանկացած պարիսոն, և այն լավ է մշակում կաղապարված ներդիրները և խորը ներդիրները:
Առանց կարի պահանջներ.Լավ սեղմումը ուժեղ է: Բայց եթե ձեր սպեկտրը արգելում է եռակցման որևէ գիծ, ապա անխափան ռոտոմաձուլված մաշկը այն հարթեցնում է:
Եթե դրանցից երկուսը կամ ավելին համապատասխանում են ձեր արտադրանքին, ուշադիր նայեք ռոտոմոլդինգին: Եթե ոչ մեկը չի տեղավորվում, և ձեր ծավալները բարձրանում են, ապա փչովի ձևավորումը ձեր գործընթացն է:
Գնման անկյուն. ինչ է փոխվում ձեր գծի համար
Ձեր ընտրած գործընթացը վերափոխում է ձեր ամբողջ ներդրումը, այնպես որ կշռեք այն որպես գնում, այլ ոչ թե նախապատվություն:
Գործիքների արժեքը և ժամկետը:Rotomold-ը առաքվում է ավելի էժան և արագ: Փչող կաղապարն ավելի թանկ արժե և ավելի երկար է տևում: Համապատասխանեցրեք ընտրությունը, թե որքան երկար է աշխատելու ապրանքը և որքան հաճախ է այն փոխվում:
Ցիկլի ժամանակը և աշխատանքը:Հարվածային համաձուլվածքն ավելի շատ մասեր է արտադրում մեկ օպերատորի ժամում ծավալով: Rotomolding-ին անհրաժեշտ է ավելի շատ ջեռոցներ և ձեռքեր՝ նույն արդյունքին հասնելու համար:
Ինչպես է յուրաքանչյուր գործընթացի մասշտաբը:Rotomolding գործարանը աճում է՝ ավելացնելով զենքեր և վառարաններ՝ ամեն անգամ ավելի շատ հատակի տարածություն և ջեռուցման էներգիա: Հարվածային կաղապարման գործարանը աճում է ցիկլի արագության և ավտոմատացման միջոցով՝ իրեն պատկանող մեքենաների վրա:
ROI ձեր ծավալով:Մոդելավորեք ազնիվ թիվը՝ գործիքավորում գումարած էներգիա գումարած աշխատուժ՝ բաժանված ձեր տարեկան քանակի վրա: Հարվածային կաղապարման մեքենաների ցանկացած արտադրողի համար խնդրեք որոշակի գնանշում, նախքան համեմատելը. իրական թիվը գերազանցում է հիմնական կանոնը:
Գնորդների երկու սխալ
Ընտրելով գործընթացը սովորության համաձայն:«Tanks get rotomolded»-ը ճիշտ էր ցածր ծավալների դեպքում: Արտադրության մասշտաբով այն դադարում է լինել ճշմարիտ: Անցեք շեմին ձեր քանակի համար, այլ ոչ թե արդյունաբերության ռեֆլեքսին:
Համեմատելով միայն գործիքների գինը:Էժան կաղապարը կարծես թե շահավետ է, քանի դեռ դանդաղ ցիկլը բաժանում եք 20,000 մասերի: Համեմատեք արժեքը մեկ պատրաստի մասի համար, ծրագրի ողջ ընթացքում, ոչ թե կաղապարի գնանշումը:
Ընտրո՞ւմ եք փչակաձուլություն: Չափսեր մեքենան հաջորդ մեր հետհինգ քայլ ընտրության ուղեցույց. Դեռևս որոշում եք սնամեջ և պինդ մասերի միջև: Կարդացեքփչովի համաձուլվածքներ ընդդեմ ներարկման համաձուլվածքներիառաջին. Նորությո՞ւն եք մեքենայական ընտանիքների համար: Սկսեք իցփչող կաղապարման մեքենաների տեսակներըսյուն.
Հաճախակի տրվող հարցեր
Ո՞րն է տարբերությունը փչող ձևավորման և պտտվող ձուլման միջև:
Հարվածային ձևավորումը օդով փչում է հալած պլաստիկի խողովակը կաղապարի դեմ՝ մասեր կազմելով վայրկյաններից մինչև րոպեների ընթացքում: Պտտվող ձևավորումը պլաստիկ փոշի է գցում տաքացած կաղապարի մեջ, որը պտտվում է երկու առանցքների վրա՝ տասնյակ րոպեներով տևող ցիկլերով ձևավորելով անխափան, հաստ պատերով մասեր: Հարվածային համաձուլվածքները հաղթում են արագության և մեկ մասի արժեքի վրա՝ ծավալով: Rotomolding-ը շահում է գործիքների արժեքի և դիզայնի ազատության վրա ցածր ծավալներով:
Ո՞րն է ավելի էժան՝ փչակաձուլումը, թե՞ պտտվող ձուլումը:
Դա կախված է ծավալից: Պտտվող ձուլումը սկսելու համար ավելի քիչ արժե, քանի որ դրա ձուլածո ալյումինե կաղապարներն արժեն մշակված փչող կաղապարների մի մասը: Հարվածային ձուլման արժեքը մեկ մասի համար ավելի քիչ է, քանի որ դրա ցիկլերը շատ անգամ ավելի արագ են աշխատում: Տարեկան ցածր ծավալները նպաստում են գործիքների խնայողությանը: Բարձր ծավալները նպաստում են ցիկլի արագությանը: Մոդելավորեք ձեր իրական տարեկան քանակությունը՝ գտնելու ընդմիջումը:
Կարո՞ղ են մեծ ջրի տանկերը փչել կաղապարով ռոտոմաձուլման փոխարեն:
Այո՛։ Խոշոր կուտակիչի փչող ձուլման մեքենաները արտադրում են ջրի տանկեր, 1000 լիտրանոց IBC շշեր և մինչև 2000 լիտր տարողությամբ տարաներ։ Արտադրության ծավալների դեպքում փչող ձևավորումը այս մասերը դարձնում է շատ ավելի արագ, քան ռոտոմաձուլումը: 250 լիտրանոց դասի մեքենան աշխատում է ժամում 300 հատ չոր ցիկլով, մինչդեռ համեմատելի տանկի համար ռոտոմոլորման ցիկլը տևում է տասնյակ րոպեներ յուրաքանչյուր մասի համար:
Ինչու՞ ռոտոմաձուլված մասերն անթերի են, իսկ փչով ձևավորված մասերը՝ ոչ:
Պտտվող ձուլման ժամանակ փոշին պատում է ամբողջ կաղապարի ինտերիերը, երբ այն պտտվում է, ուստի մասը ձևավորվում է որպես մեկ շարունակական երեսակ առանց եռակցման գծի: Հարվածային կաղապարման ժամանակ կաղապարի կեսերը սեղմում են պարիսոնը, փակվում է վերևից և ներքևից՝ թողնելով սեղմման գիծ: Լավ սեղմումը ուժեղ է: Բայց եթե ձեր մասը չի կարող որևէ կարել, ապա անխափան ռոտոմաձուլված պատը առավելություն է:
Ո՞ր գործընթացն է դարձնում ավելի ամուր մասեր:
Երկուսն էլ ուղղակիորեն չեն հաղթում, նրանք տարբեր կերպ են ուժի հասնում: Rotomolded մասերը աշխատում են ավելի հաստ և անխափան, ինչը համապատասխանում է չարաշահման ծանր արտադրանքներին: Հարվածով ձուլված մասերը ամրանում են պատերի վերահսկվող բաշխման միջոցով. ծրագրավորված միջակայքի կառավարումը նյութը դնում է բեռի տեղում, ուստի ավելի թեթև մասը կատարում է նույն պարտականությունը: HMWHDPE-ում փչող կաղապարումը հաստության համապատասխան հսկողությամբ պատրաստում է IBC շշերի դասավորություն:
Որոշե՞լ երկու գործընթացների միջև:
Եթե դուք պրոցես եք ընտրում մեծ խոռոչ հատվածի համար, մեր ինժեներական թիմը կարող է ձեզ հետ աշխատել անկման հետ՝ հիմնվելով ձեր մասի չափի, նյութի և տարեկան ծավալի վրա: Եթե ռոտոմոլդինգը ավելի լավ է համապատասխանում ձեր թվերին, մենք դա կասենք: Եթե հարվածային ձևավորումը հաղթի, մենք կնշենք ճշգրիտ մեքենան և ցույց կտանք դրա հետևում գտնվող ցիկլի մաթեմատիկան: 2002 թվականից կառուցում է փչող ձուլման մեքենաներ՝ թիմում 15 ինժեներներով:
Ստացեք ազնիվ գործընթացի գնահատում →Հարվածային համաձուլվածքն ընդդեմ պտտվող ձուլման ծավալային հարց է տեխնիկական հագուստի մեջ: Էժան գործիքավորում և համբերություն ցածր քանակությամբ: Ճնշումը, արագությունը և ծրագրավորված պատերը մասշտաբով: Իմացեք ձեր տարեկան թիվը, և գործընթացն ինքնին ընտրվում է: Երբ այն ընտրում է հարվածային համաձուլվածքներ,կուտակիչների մեծ տիրույթայն է, որտեղ ապրում են քրոսովերի արտադրանքները: