Այս էջում
- Ի՞նչ է փչող ձևավորման մեքենան:
- Ինչպես է աշխատում փչակաձուլումը
- Տեսակները ըստ գործընթացի՝ EBM, IBM, ISBM
- Մեքենայի ներսում. մասեր, որոնք որոշում են որակը
- Տեսակները ըստ կառուցվածքի և մոդելի տիրույթի
- Նյութեր, որոնք մենք վարում ենք
- Ինչ են պատրաստում փչակաձուլման մեքենաները
- Արդյունք և ծախս. կարևոր թվեր
- Ինչպես ենք մենք օգնում ձեզ ընտրել
- Որակ, փորձարկում և այն, ինչ մենք դիտում ենք
- Ինչն է խթանում մեքենայի գինը
- Գնումներ արտադրողից
- ՀՏՀ
Ի՞նչ է փչող ձևավորման մեքենան:
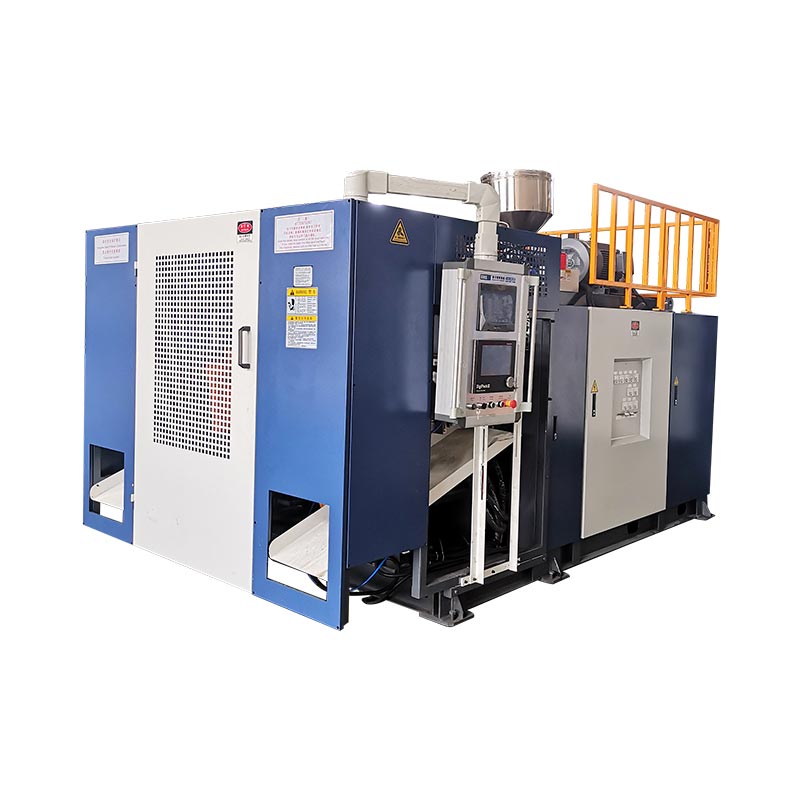
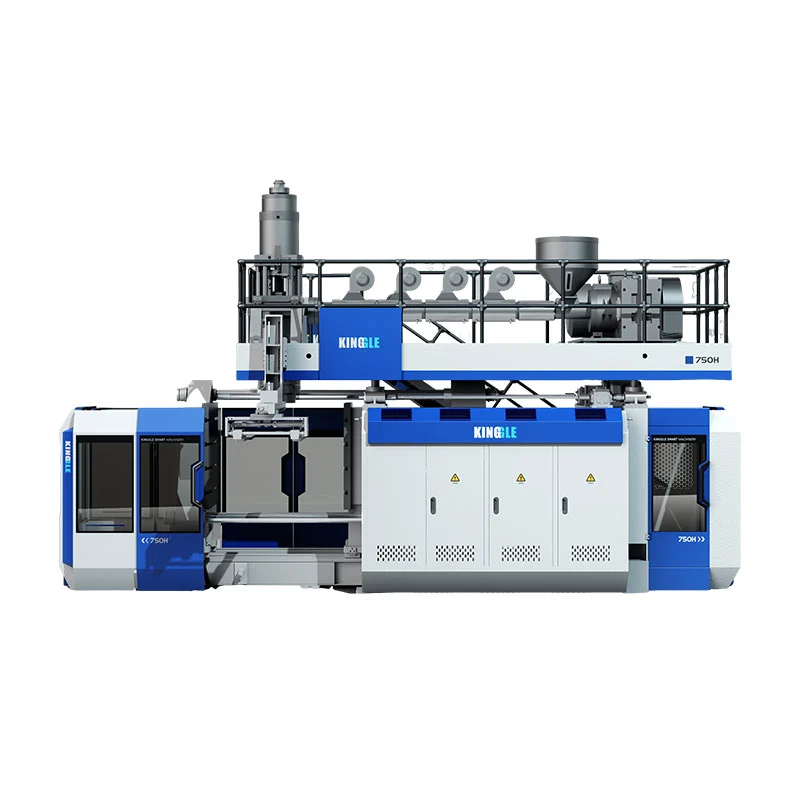
Հարվածային կաղապարման մեքենան պլաստիկ խեժը վերածում է խոռոչ մասերի՝ հալեցնելով այն, ձևավորելով այն փափուկ ձևի և սեղմված օդը փչելով այդ ձևի ներսում, որպեսզի այն սեղմի կաղապարին: Երբ պլաստիկը սառչում է և կաղապարը բացվում է, դուք ունեք պատրաստի խոռոչ արտադրանք՝ շիշ, բանկա, թմբուկ, բաք: Գրեթե յուրաքանչյուր կոշտ պլաստիկ կոնտեյներ, որը դուք օգտագործում եք, սկսվել է այս կամ այն տեսակի փչող ձուլման մեքենայի վրա:
Կատեգորիան լայն է, քանի որ մասերն այնքան տարբեր են. 100 մլ կաթիլային շիշը և 220 լ քիմիական թմբուկը երկուսն էլ «փչող կաղապարված են», բայց երկու մեքենաների մասին ոչինչ նույնը չէ: Լավ ընտրելը նշանակում է հասկանալ երկու բան՝ ինչպես է ձևավորվում փափուկ ձևը (ագործընթացի տեսակը), և ինչպես է մեքենան կառուցված այն մատուցելու համար (theկառուցվածքը) Երկուսն էլ հերթով կվերցնենք։
Ինչպես է աշխատում փչակաձուլումը
Էքստրուզիոն հարվածային ձևավորումը, որը արդյունաբերական բեռնարկղերի մեծ մասի հետևում է, ընթանում է ամուր օղակով: Դա հասկանալը ակնհայտ է դարձնում յուրաքանչյուր հետագա որոշում (արժեք, արդյունք, որակ).
- Հալեցնել և չափել:Էքստրուդատորի պտուտակը հալեցնում է խեժը և կայուն, միատարր հոսք է մղում դեպի մատրիցի գլուխը:
- Ձևավորեք պարիսոնը:Հալվածքը դուրս է գալիս մեռնոցի գլխից՝ որպես խոռոչ խողովակ՝ փարիզոն: Պատի հաստությամբ կարգավորիչը պրոֆիլներ է դնում այդ խողովակի երկայնքով, այնպես որ պլաստիկը նստում է այնտեղ, որտեղ մասին անհրաժեշտ է ամրություն:
- Ամրացուցիչ:Կաղապարը փակվում է պարիզոնի շուրջ: Սինխրոն սեղմումը և ուղղակի ճնշման կողպումը պահում են թիթեղները զուգահեռ, որպեսզի մասը չփայլի:
- Փչել.Փչող քորոցը օդ է ներարկում (բազմաթիվ մասերում ներքևի փչող համակարգով) և պարիզոնը փչվում է խոռոչի դեմ՝ ստանալով իր վերջնական ձևը:
- Թույն.Մասը ամրանում է սառեցված կաղապարի դեմ: Սա սովորաբար ամենաերկար քայլն է, և այն, ոչ թե էքստրուդերը, սահմանում է ձեր ցիկլի ժամանակը:
- Հեռացնել և ավարտել:Կաղապարը բացվում է, ռոբոտի թեւը հեռացնում է մասը, և ֆլեշը կտրվում է: Ավտոմատացված գծում սա աշխատում է առանց անձնակազմի:
Այս քայլերից երկուսը հանգիստ որոշում են ողջ գծի տնտեսությունը: Parison-ի պրոֆիլավորումը սահմանում է, թե որքան խեժ է կրում յուրաքանչյուր մաս; սառեցումը սահմանում է, թե որքան արագ կարող եք դրանք պատրաստել: Ստացեք այս երկուսը ճիշտ, իսկ մնացած մեքենան հիմնականում հոգ է տանում իր մասին, այդ իսկ պատճառով նրանք ավելի մեծ ուշադրության են արժանի, քան գնորդները սովորաբար առաջինը համեմատում են վերնագրի բնութագրերը:
Տեսակները ըստ գործընթացի՝ EBM, IBM և ISBM
Գոյություն ունեն փչող ձուլման մեքենայի երեք հիմնական գործընթացի տեսակներ: Տարբերությունն ամբողջությամբ մեջ էինչպես է ստացվում փափուկ ձևընախքան այն փչելը:
| Տեսակ | Ինչպես է ձևավորվում ձևը | Լավագույնը համար | Տիպիկ ապրանքներ |
|---|---|---|---|
| Էքստրուզիա (EBM) | Փերիսոնը արտամղվել է խողովակի տեսքով, ապա փչել | Բռնակով և խոշոր խոռոչ մասեր | Ջերի բանկա, թմբուկներ, տանկեր, շշեր |
| Ներարկման (IBM) | Preform ներարկման-ձուլված, ապա փչել | Փոքր, բարձր ճշգրտության տարաներ | Դեղագործական շշեր, կոսմետիկ բանկա |
| Ներարկման ձգում (ISBM) | Preform ներարկված, ձգված և փչված | Մաքուր, ամուր PET շշեր | Ջրի և զովացուցիչ ըմպելիքի շշեր |
Էքստրուզիոն հարվածային ձևավորում (EBM)Արդյունաբերական բեռնարկղերի և մեր կառուցման գործընթացն է: Քանի որ մարմինը, բռնակը և պարանոցը ձևավորվում են մեկ կրակոցի մեջ, EBM-ն պատրաստում է բռնակներով և մեծ մասեր, որոնք մյուս գործընթացները չեն կարող:Ներարկման փչող ձևավորում (IBM)Սկզբում ձևավորում է ճշգրիտ նախապատկեր՝ տալով փոքր շշերի պարանոցի գերազանց ճշգրտություն, բայց ոչ բռնակներ և ոչ մեծ մասեր:Ներարկման ձգում (ISBM)ձգում է PET նախածանցը պարզության և ամրության համար, որը դուք տեսնում եք ջրի շշերի մեջ, որը տարբերվում է HDPE արդյունաբերական մասերից:
Գործնականում ընտրությունը հազվադեպ է երկիմաստ: Բեռնարկղը, թմբուկը, տանկը կամ ցանկացած մշակված կամ մեծ կոնտեյներ էքստրուզիայի մաս է. IBM-ը և ISBM-ը պատկանում են փոքր ճշգրիտ շշերին և թափանցիկ PET-ին: Իմանալով, թե որ ընտանիքին է պատկանում ձեր արտադրանքը նախքան մեքենաների կարճ ցուցակում հայտնվելը, թույլ է տալիս համեմատել գնանշումները երկու գործընթացների համար, որոնք երբեք չէին համապատասխանի:
Մեքենայի ներսում. մասեր, որոնք որոշում են որակը
Երկու մեքենաներ կարող են կիսել նույն վերնագրի հզորությունը և իրենց բոլորովին այլ կերպ վարվել, քանի որ որակն ապրում է բաղադրիչներում: Սրանք այն մասերն են, որոնց մասին ամենաշատը հոգում են մեր ինժեներները.
| Բաղադրիչ | Ինչ է դա անում | Ինչու է դա կարևոր |
|---|---|---|
| Էքստրուդատոր և պտուտակ | Հալեցնում և չափում է խեժը | 50–100 մմ պտուտակները 24–25 լ/դ արագությամբ տալիս են կայուն, համասեռ HDPE հալվածք՝ հետևողական մասերի հիմքը։ |
| Die head + parison controller | Ձևավորում և պրոֆիլավորում է պարիսոն պատը | MOOG 100 կետանոց պատի հաստության կարգավորիչը խեժի արժեքի և մասի ամրության միակ ամենամեծ լծակն է |
| Սեղմող միավոր | Փակում և պահում է կաղապարը | Կրկնակի ձգվող ձողերի համաժամանակյա կռվան + յուղ-գլան ուղղակի ճնշման կողպեքը բարձր տոննաժի տակ պահում է թիթեղները զուգահեռ |
| Փչել և սառեցնել | Փչում և ամրացնում է մասը | Փչող քորոց + ներքևի փչող մասի ձևավորում; սառեցման դիզայնը ապահովում է իրական ցիկլի ժամանակը |
| Քշել և վերահսկել | Հզորացնում և գործարկում է մեքենան | Servo հիմնական պոմպը կրճատում է էներգիան; Mitsubishi PLC + Weinview HMI-ն պաշտպանում է գործարկման ժամանակը 24/7 գծերի վրա |
| Ավտոմատացում | Հանում, թարթում, զննում | Ռոբոտի թեւը + հոսանքին ներքև գտնվող կտրումը կայուն է պահում որակը անօդաչու վազքի ժամանակ |
Շուրջօրյա ընթացող գծի վրա հսկողության հուսալիությունն այն է, ինչը պաշտպանում է եկամտաբերությունը, այդ իսկ պատճառով վերջին շարքի ներմուծված բաղադրիչներն ավելի կարևոր են, քան արտաքին տեսքը: Mitsubishi PLC-ն, Weinview HMI-ն և MOOG պատի հաստության հսկողությունը տարբերանշաններ չեն. դրանք ապացուցված դետալներ են, որոնք պիտանի են մնում աշխարհի գրեթե ցանկացած կետում, ուստի Լագոսում կամ Լիմայում անսարքությունը շաբաթներով պարապ չի տալիս:
Տեսակները ըստ կառուցվածքի և մոդելի տիրույթի
Էքստրուզիայի շրջանակներում մեքենաները խմբավորվում են ըստ այն, թե ինչպես է մատակարարվում պարիսոնը և ինչպես է կառուցվում պատը: Այստեղ դուք համապատասխանեցնում եք մեքենան ձեր մասի չափին և ծավալին:
- Շարունակական հարվածով ձուլման մեքենա:Փարիզոնն անդադար արտահոսում է, և կաղապարը շարժվում է այն բռնելու համար. փոքր և միջին մասերի վրա բարձր արագություն մինչև մոտ 30 լ, և որտեղ բազմաշերտ գլխիկը շշերը մի քանի վեր է հոսում:
- Կուտակիչ (կուտակային) փչող կաղապարման մեքենա.Հալվելը կուտակվում է գլխում և արագ կրակում է՝ կանգնեցնելով մեծ պարիսոնների թուլացումը՝ թմբուկների, IBC տանկերի, վառելիքի տանկերի և պատնեշների համար:
- Բազմաշերտ փչող ձուլման մեքենա:2–6 շերտանոց գլխիկը համատեղում է պատնեշը, վերամշակումը կամ գունավորում շերտերը մեկ պատի մեջ, որն օգտագործվում է վառելիքի տանկերի և բարձրորակ քիմիական թմբուկների համար:
- Ավտոմատ փչող ձուլման մեքենա:Վերոնշյալներից որևէ մեկը լիարժեք ավտոմատացումով՝ ռոբոտի դուրս բերում, թարթում և ստուգում անօդաչու, հետևողական վազքի համար:
Մեր սեփական տեսականին ընդգրկում է 100 մլ-ից մինչև 220 Լ թմբուկներ (և ավելի մեծ՝ ըստ ցանկության), այնպես որ նույն գործարանը ներառում է փոքր նավթի շիշ և ՄԱԿ-ի գնահատված քիմիական թմբուկ.
| Տարողություն | Մեքենայի տեսակը | Օրինակ մոդելներ | Չոր ցիկլի արդյունք* | Սեղմում |
|---|---|---|---|---|
| 100 մլ – 2 լ | Շարունակական, մեկ/բազմաթիվ | 2լ միայնակ/ կրկնակի կայան | մինչև 1200/ժ | 40 կՆ |
| 3 – 15 լ | Շարունակական, միայնակ/կրկնակի | 5լ / 15լկայարան | 450–1000/ժ | 65–200 կՆ |
| 20 – 60 լ | Կուտակիչ | KGB70A / 80A /90 Ա | 500–700/ժ | 130–280 կՆ |
| 120 – 160 Լ | Կուտակիչ | KGB100B /110 Ա | 300–320/ժ | 440–760 կՆ |
| 220 լ թմբուկներ+ | Քիմիական-տակառային հատուկ | 250լ հատուկ | 17–20/ժ | խնդրանքով |
*Չոր ցիկլը տեսական առավելագույնն է. իրական արտադրանքը ավելի ցածր է: Ամբողջական բնութագրերը և աշխատած թվերը մեր խորը սուզումների մեջ ենjerry can machineևկուտակել մեքենա.



Նյութեր, որոնք մենք վարում ենք
Մեքենան սահմանում է գործընթացը; խեժը սահմանում է հատկությունները: Մեր արտամղման մեքենաներն աշխատում են ներքևում գտնվող արդյունաբերական ընտանիքը մեկ կամ բազմաշերտ պատերով:
| Նյութ | Ինչու է այն օգտագործվում | Տիպիկ մասեր |
|---|---|---|
| HDPE | Թունդ, քիմիական դիմացկուն, ցածր գնով | Ջերի բանկա, շշեր, տանկեր |
| HMW-HDPE | Բարձր ազդեցություն և սթրես-ճաքերի դիմադրություն | Քիմիական թմբուկներ, վառելիքի բաքեր |
| PP | Ջերմային դիմադրություն, հստակության տարբերակներ | Բարակ պատերով և տաք լիցքավորվող տարաներ |
| PVC / PA | Խոչընդոտ և մասնագիտացված հատկություններ | Մասնագիտացված շշեր, արգելապատնեշներ |
Ինչ են պատրաստում փչակաձուլման մեքենաները
Փոխեք կաղապարը և մեքենաների մեկ ընտանիքը ծառայում է բազմաթիվ ոլորտների: Սրանք այն կիրառական ոլորտներն են, որոնք մենք գործիքավորում ենք մեծամասնության համար.
| Արդյունաբերություն | Ապրանքներ |
|---|---|
| Փաթեթավորում | Նավթի և լվացող միջոցների շշեր, ջերրի բանկա, քիմիական թմբուկներ, IBC տանկեր |
| Ավտոմոբիլային | Վառելիքի բաքեր, օդային խողովակներ, փչացողներ |
| Ճանապարհների կառավարում | Երթևեկության արգելապատնեշներ, կոններ, մեկուսիչ պիլակներ |
| Լողացող | Բոյներ, բոցեր, պոնտոններ |
| Լոգիստիկա և ավելին | Պալետներ, գործիքների տուփեր, սեղաններ և աթոռներ, խաղալիքներ |
Արդյունք և ծախս. կարևոր թվեր
Երկու հաշվարկները որոշում են, թե արդյոք մեքենան համապատասխանում է ձեր բիզնեսին, և երկուսն էլ հեշտ է գործարկել նախքան գնելը:
Օրինակ՝ 5 լ տարողությամբ բանկա 7,2 վրկ ցիկլով, մեկ գլխիկով.
(3600 ÷ 7.2) × 0.8 =400 բանկա/ժ· երկու հերթափոխ ≈6400/օր
Խեժ = մասի քաշ × խեժի գին → օրինակ. 0,20 կգ × 1,30 դոլար =0,26 դոլար
Էներգիա = մեքենա կՎտ × $/կՎտժ ÷ մասեր/ժ → օր. 15 × 0,12 ÷ 400 =$0,0045
Ուշադրություն դարձրեք, որ խեժը գաճաճեցնում է էներգիան և աշխատուժը մեկ մասի արժեքով: Այդ միակ փաստը պատի հաստության ճշգրիտ վերահսկման ողջ գործն է. միլիոնավոր առաքվող մասից խեժի 5%-ը կտրելը շատ ավելի խնայում է, քան ցանկացած էլեկտրաէներգիայի վճար, և դա է պատճառը, որ պատի թույլ կառավարմամբ ավելի էժան մեքենան սովորաբար ամենաթանկն է դառնում:
Ինչպես ենք մենք օգնում ձեզ ընտրել
Երբ գնորդը հարցում է ուղարկում, մենք աշխատում ենք ոչ թե մեքենայի, այլ մասի միջոցով: Պատասխանեք դրանց, և ճիշտ կոնֆիգուրացիան սովորաբար պարզ է.
- Ամենամեծ մասը և ձևը:Չափը և բռնակ ունենալը որոշում են էքստրուզիան ընդդեմ ներարկման և շարունակական ընդդեմ կուտակիչի:
- Խեժի և պատի սպեկտր.Արգելափակման կամ վերամշակման շերտերին անհրաժեշտ է բազմաշերտ գլուխ; ՄԱԿ-ի վարկանիշային թմբուկները պատի հաստության ուժեղ հսկողության կարիք ունեն:
- Ամենօրյա արտադրանք.Գործարկեք ելքային մաթեմատիկան երկու հերթափոխով ժամեր առաջ մեկ ընդդեմ կրկնակի կայան ընտրելուց առաջ:
- Հավաստագրում.Drop-test-ի կամ ՄԱԿ-ի պահանջները փոխում են գործիքավորումը և վավերացումը:
- Անկախ կամ բանտապահ:Սանդղակային գծերն օգտվում են կենտրոնական սնուցումից, ջրից և ջարդումից, որոնք միասին մատակարարվում են:
Որակ, փորձարկում և այն, ինչ մենք դիտում ենք
Հետևողականությունը փչովի ձևավորման ամբողջ խաղն է, և այստեղ է հայտնվում նույն մեքենաների կառուցման երկու տասնամյակը: Մի քանի բան, որ մենք անում և դիտում ենք.
- Պատի հաստության միատեսակություն.Կետ առ կետ պրոֆիլավորված, այնպես որ յուրաքանչյուր մաս համապատասխանում է իր անկման փորձարկման առանձնահատկություններին նվազագույն խեժով. ստուգվել է մինչև առաքումը:
- Թողնել թեստ և ՄԱԿ-ի վավերացում:Քիմիական թմբուկի գործիքավորումն անցնում է 3 մետրանոց անկման թեստ և ՄԱԿ-ի հավաստագրում, նախքան այն դուրս գալը մեր հատակից:
- Այնտեղ, որտեղ սովորաբար սկսվում է արտադրանքի անկումը:Ավելի դանդաղ ցիկլերը ավելի հաճախ հետևում են պահեստավորման հարվածին կամ սառեցմանը, քան էքստրուդատորին. սա առաջին տեղն է, որը պետք է նայել, ոչ թե վերջինը: (Ավելին ներսինչն է առաջացնում նյութի դանդաղ պահեստավորում.)
Ինչն է խթանում մեքենայի գինը
«Փչող կաղապարման մեքենայի» համար մեկ ցուցակի գին չկա, քանի որ սպեցիֆիկացիաները փոխում են արժեքը: Հիմնական շարժիչները.
- Մասի չափը և սեղմող ուժը:Ավելի մեծ մասերին անհրաժեշտ են ավելի ծանր շրջանակներ և շատ ավելի բարձր տոննաժ՝ ծախսերի ամենամեծ շարժիչ ուժը:
- Գլուխների քանակը:Twin/multi-die-ը բազմապատկում է արտադրանքը և գինը:
- Մեկ ընդդեմ բազմաշերտ.Բազմաշերտ գլուխն ավելացնում է կարողություն և ծախսեր:
- Ավտոմատացում և վերահսկում:Ռոբոտի դուրսբերումը, թարթումը և պրեմիում հսկիչները բարձրացնում են գինը, բայց նվազեցնում են գործառնական ծախսերը:
- Բանտի բանալին համակարգեր.Կենտրոնական կերակրումը, ջուրը և ջախջախումը ավելացնում են գնանշմանը, բայց կրճատում են թափոններն ու աշխատուժը:
Գնումներ արտադրողից
Մեքենան տասնամյա հարաբերություն է, ուստի, թե ով է կանգնած դրա հետևում, նույնքան կարևոր է, որքան սպեկտրը: Որպես գործարան, մենք աջակցում ենք յուրաքանչյուր մեքենայի՝
- Երաշխիք.Հիմնական բաղադրիչները ունեն 1-2 տարվա երաշխիք; մաշված մասերը փոխարինվում են անվճար առաջին տարվա ընթացքում:
- Տեղադրում և վերապատրաստում:Մեր ինժեներները մեկնում են ձեր գործարան՝ ձեր օպերատորներին տեղադրելու, գործարկելու և վերապատրաստելու համար:
- Հեռավոր աջակցություն:Ներքին ազդանշանային համակարգը մեզ թույլ է տալիս հեռակա կարգով ախտորոշել և լուծել խնդիրները:
- Պատվերով լուծումներ.Կաղապարներ ձեր գծագրերին և կոնֆիգուրացիաներին, որոնք հարմարեցված են ձեր մասին, խեժին և արդյունքին:
Ասա մեզ քո մասը. մենք կհստակեցնենք մեքենան
Ուղարկեք ձեր արտադրանքը, չափը, խեժը և ամենօրյա արտադրանքը: Մենք խորհուրդ կտանք ճիշտ տեսակը, կոնֆիգուրացիան և սեղմող ուժը՝ իրական ցիկլի թվերով:
Ստացեք մեջբերում Զրուցեք WhatsApp-ովՀաճախակի տրվող հարցեր
Ի՞նչ է փչող ձևավորման մեքենան:
Այն պատրաստում է խոռոչ պլաստիկ արտադրանք՝ հալեցնելով խեժը, ձևավորելով այն փափուկ ձևի և օդով փչելով այն կաղապարի ներսում, որն օգտագործվում է շշերի, ջերրի բանկաների, թմբուկների, տանկերի, վառելիքի տանկերի և այլնի համար:
Որո՞նք են փչող կաղապարման մեքենաների տեսակները:
Ընթացքով՝ էքստրուզիա (EBM), ներարկում (IBM) և ներարկման ձգում (ISBM): Ըստ կառուցվածքի՝ շարունակական, կուտակիչ և բազմաշերտ։ Ըստ շահագործման՝ ավտոմատ: Էքստրուզիան ամենատարածվածն է արդյունաբերական HDPE տարաների համար:
Որքա՞ն արժե փչող ձուլման մեքենան:
Գինը պայմանավորված է մասի չափով և կռվան ուժով, մատրիցների գլխիկների քանակով, մեկ ընդդեմ բազմաշերտով և ավտոմատացումով: Փոքր մեկ կայանային մեքենան շատ ավելի քիչ արժե, քան մեծ կուտակիչի թմբուկային գիծը. կիսեք ձեր մասը և արդյունքը ճշգրիտ գնանշման համար:
Ինչպե՞ս ընտրել ճիշտը:
Սկսեք մասից՝ ամենամեծ չափս, բռնակ, թե ոչ, խեժ, պատի սպեցիֆիկացիա, սերտիֆիկացում, ապա օրական թողարկում: Բռնակով և մեծ մասերում օգտագործվում է էքստրուզիա (շարունակական փոքր-միջին, կուտակիչ մեծի համար); ճշգրիտ փոքր շշեր օգտագործում են ներարկում; թափանցիկ PET շշերը օգտագործում են ներարկման ձգում:
Ո՞ր նյութերը կարող են աշխատել:
Էքստրուզիոն մեքենաները աշխատում են PE (HDPE և HMW-HDPE), PP, PVC և PA մեկ կամ բազմաշերտ պատերում: Ներարկման ձգվող մեքենաները աշխատում են PET թափանցիկ շշերի համար:
Ինչպե՞ս է չափվում արդյունքը:
Տեխնիկական աղյուսակները ցույց են տալիս չոր ցիկլի (տեսական) արդյունք: Իրական արդյունքը չոր ցիկլը × մոտ 0,75–0,85 է, քանի որ սառեցման ժամանակը և մասի քաշը երկարացնում են իրական ցիկլը: