Հարվածի կաղապարը միայն շշի բացասական ձևը չէ: Այն պետք է գրավի և կնքի տաք պարիսոնը, արձակի թակարդված օդը, հեռացնի ջերմությունը, ստեղծի պարանոցը և հիմքը, թափի բռնկումը, տեղավորի սեղմիչը և թողարկի մասը՝ արտադրության պահանջվող ռիթմով:

Որոնման լեզուն կարող է մթագնել այս շրջանակը: Գնորդները օգտագործում ենփչել բորբոս, փչել բորբոս, շշի կաղապար, պլաստիկ շշերի կաղապար, EBM գործիքավորումևարտամղման փչող կաղապարհարակից գործիքների համար: Գլուխը տարբեր է. այն ձևավորում է պարիսոն մինչև կաղապարը փակելը: Մեջբերման մեջ պետք է նշվեն գլխի գործիքավորումը և փչող կաղապարը որպես առանձին տարրեր:
Այս ուղեցույցը կենտրոնանում է էքստրուզիոն փչող ձևավորման վրա, այլ ոչ թե ներարկման կամ ձգվող փչող նախնական ձևավորման վրա: Այն նաև առանձնացնում է հրապարակված մեքենա-ծրարի տվյալները նախագծի երաշխիքներից: Ոչ մի ունիվերսալ սեղմում, օդափոխություն կամ սառեցման չափս հարմար չէ յուրաքանչյուր խեժի և մասի համար:
Արտադրական փչող կաղապարն ունի յոթ կապակցված աշխատանք
Խոռոչը տալիս է մասի արտաքին տեսքը, բայց ձևի վերարտադրությունը միայն առաջին աշխատանքն է: Գործիքը պետք է միասին կատարի հետևյալ գործառույթները.
- Գտեք պարիսոնը:Բաց կաղապարը պետք է ընդունի տաք խողովակը առանց քաշելու, ծալելու կամ բաց թողնելու մի հատված:
- Կնքեք և զոդեք այն:Պտտվող շրջանները փակում են պարիզոնը և կառավարում տեղաշարժված նյութը պարանոցի, պոչում, բռնակի կամ բռնակի այլ հատվածներում:
- Թող թակարդված օդը դուրս գա:Օդափոխիչները օդի երթուղի են ապահովում ընդարձակվող պարիսոնի և խոռոչի մակերեսի միջև:
- Փոխանցել ջերմություն.Սառեցման սխեմաները հեռացնում են ջերմությունը բավականաչափ հավասարակշռությամբ՝ կրկնվող ժամանակում կայուն հատվածը ազատելու համար:
- Ստեղծեք միջերեսներ:Պարանոցի ներդիրները, տրամաչափման դետալները, փչող կամ ներքևի փչման առանձնահատկությունները պետք է համապատասխանեն տարայի փակմանը և մեքենային:
- Ազատեք և ավարտեք մասը:Նախագիծը, ներդիրները, բացման շարժումը և թարթման ռազմավարությունը որոշում են, թե արդյոք այդ մասը կարող է մաքուր դուրս գալ կաղապարից:
- Հարմարեցեք և գոյատևեք մեքենան:Ամբողջական հավաքույթը պետք է համապատասխանի թիթեղին, բացմանը, հաստությանը և մոնտաժային դասավորությանը, միաժամանակ կրելով կրկնակի սեղմման և ջերմային ցիկլեր:
Մի աշխատանքի համար կատարված փոփոխությունը կարող է ազդել մյուսի վրա: Ավելի խորը ֆլեշ գրպանը կարող է փոխել ջերմության կոնցենտրացիան եռակցման շուրջ: Հղկված խոռոչը կարող է տարբեր կերպ վերարտադրել արտաքին տեսքը՝ միաժամանակ փոխելով, թե ինչպես է թակարդված օդը շարժվում: Խոշոր շարժվող ներդիրը կարող է լուծել ներքևի հատվածը, բայց սպառում է սառեցման և բացման տարածքը: Վերանայել որոշումները համակարգի մակարդակով:
Փչող կաղապարի անատոմիա. տերմիններ գծագրության վրա դնելու համար
Հետևյալ հայեցակարգային տեսակետը բացահայտում է այն միջերեսները, որոնք գնորդը պետք է ակնկալի քննարկել: Այն գործիքային տպագիր չէ և չի պարունակում արտադրական չափսեր:
Խոռոչի մակերեսը կազմում է մասի մի կողմը: Ներդիրները կարող են սահմանել պարանոցի, բռնակի կամ մաշվածության տարածքները:
Գտնվում է փակման սահմանին, որտեղ պարիսոնը կնքված է:
Հակառակ խոռոչը հանդիպում է բաժանման հարթության վրա: Հարթեցման և մոնտաժման հսկողության կրկնվող փակում:
Օդափոխման ուղիները տանում են թակարդված օդը ընտրված խոռոչի շրջաններից:
| Առանձնահատկություն | Գործառույթ | Հաստատելու ապացույցներ |
|---|---|---|
| Խոռոչի մակերեսը | Սահմանում է արտաքին երկրաչափությունը, հյուսվածքը, գծանշումները և տեղական շփման սառեցումը | Վերջնական մասի մոդելը, նեղացման հիմքը, մակերեսի ելքը և կրիտիկական չափերը |
| Բաժանման գիծ | Սահմանը, որտեղ հանդիպում են կաղապարի կեսերը | Տեսանելի կարի տեղադրություն, նախագիծ, ֆլեշ հասանելիություն և ազդեցություն ֆունկցիոնալ մակերեսների վրա |
| Պտղունց/սեղմման հող | Սեղմում և կնքում է պարիզոնային նյութը՝ վերահսկելով զոդման և ճեղքման գիծը | Նյութի հատուկ գործիքակազմի մանրամասները և համաձայնեցված եռակցման/կտրման փորձարկումը |
| Ֆլեշ գրպան կամ ռելիեֆ | Ստանում է նյութը, որը տեղահանված է մատնված հատվածից այն կողմ | Համախառն պարիզոնի գնահատում, ֆլեշ երկրաչափություն և թարթման երթուղի |
| Օդափոխիչներ | Ազատ արձակեք օդը, որը թակարդված է ընդլայնվող պարիսոնից դուրս | Տեղադրության քարտեզ, վկաների թույլատրելի նշաններ և մաքրման հնարավորություն |
| Սառեցման սխեմաներ | Հեռացրեք ջերմությունը և վերահսկեք ջերմաստիճանի բաշխումը | Ալիքների գծագրում, սխեմայի նույնականացում, հոսքի ուղղություն և օգտակար միջերես |
| Պարանոցի և հարվածի միջերես | Ձևավորում կամ աստիճանավորում է ավարտը և ներմուծում փչող օդ | Փակման գծապատկեր, փչող/ներքևից փչող հայեցակարգ և կտրվածքի հնարավորություն |
| Մոնտաժում և հավասարեցում | Միացրեք կաղապարը թիթեղին և պահպանեք կրկնվող փակումը | Մեքենայի ինտերֆեյսի գծագրում, զանգված, ծանրության կենտրոն, ամրացումներ և բարձրացնող կետեր |
Սկսեք մասից և դրա փորձարկումներից, ոչ թե ընդհանուր խոռոչ
Կաղապարագործին անհրաժեշտ է ավելի քան անվանական լիտր: 5 լիտր տարողությամբ ջերրի տուփը, 5 լիտր ծավալով կլոր շիշը և կրկնակի պատի տեխնիկական մասը կարող են պահանջել տարբեր բաժանման գծեր, պարիսոն տրամագծեր, ֆլեշ դասավորություններ և հեռացման հաջորդականություն:
Քարտեզ, որտեղ պետք է ձգվի պարիսոնը
Պարիզոնը չի լցնում խոռոչը, ինչպես ներարկման ձուլված հալոցը, որը հոսում է բարձր ճնշման տակ: Այն ընդլայնվում և ձգվում է դեպի խոռոչի պատը: Խորը գծերը, լայն հարթ տարածքները, սուր անկյունները, օֆսեթ վիզը և բռնակի արմատները կարող են պահանջել ավելի շատ տեղական նյութ կամ այլ բաժանման ռազմավարություն: Օգտագործեք շառավիղներ և երկրաչափություն, որոնք կարող են ձևավորվել առանց բարակ շրջանի պահանջելու ձգվել ավելի հեռու, քան նյութը և գործընթացը կարող են ապահովել:
Նկարչության վրա դրեք որակյալ վայրեր
«Միասնական պատը» չափելի ընդունման կանոն չէ: Նշեք կարևոր վայրերը և նշեք փորձարկման մեթոդը: Ուսին, անկյունը, բռնակի արմատը, հիմքը, կծկվող զոդումը և վահանակը կարող են ունենալ տարբեր ֆունկցիոնալ կարիքներ: Միացրեք այդ վայրերըparison-ծրագրավորման կարգավորումայնպես որ կաղապարի երկրաչափությունը և նյութի բաշխումը ինքնուրույն չեն ճշգրտվում:
Պլանավորեք կրճատումը՝ առանց փոխառության տոկոսի
Կծկումը կախված է խեժի աստիճանից, պատերի բաշխումից, խոռոչի ջերմաստիճանից, հովացման ժամանակից և մասի երկրաչափությունից: Օգտագործեք նյութի մատակարարի տվյալները որպես մեկնարկային հղում, այնուհետև կիրառեք բորբոս արտադրողի մեթոդը և վավերացրեք իրական մասը: Մեկ այլ շշից պատճենված ընդհանուր տոկոսը ընդունելի հիմք չէ խոռոչի չափման համար:
Բաժանման գիծը, սեղմումը և բռնկումը պետք է նախագծված լինեն միասին
Բաժանման գիծը որոշում է, թե որտեղ են փակվում գործիքի երկու կեսերը և որտեղ կարող է հայտնվել տեսանելի կար: Տեղադրեք այն այնտեղ, որտեղ կաղապարը կարող է բացվել, փարիզոնը կարելի է գրավել, մասը կարող է ազատվել, և կտրող սարքավորումը կարող է հասնել բռնկման: Խուսափեք կնքման մակերևույթի, կարևոր հարդարանքի կամ այլ ֆունկցիոնալ միջերեսի վրա չվերահսկվող կարի տեղադրումից:
The pinch-off-ը եռակցման ձևավորման հատկանիշ է
Պոչում կամ հիմքում, հակառակ կծկված շրջանները սեղմում են երկու տաք պարիսոն պատերը: Մանրամասը պետք է տեղափոխի բավականաչափ նյութ, որպեսզի ձևավորի եռակցումը, միաժամանակ ստեղծելով վերահսկելի անջատման գիծ՝ ֆլեշ հեռացման համար: Ճիշտ հողը, անկյունները, կանգառը և գրպանը կախված են խեժից, պարիզոնի հաստությունից, փակման գործողությունից և մասից: Վերաբերվեք դրանք որպես ինժեներական չափսեր, այլ ոչ թե ստանդարտ բլոկ, որը պատճենված է նյութերի վրա:
Հրատարակված արտոնագրային գրականությունը էքստրուզիոն փչող ձևավորման վերաբերյալ նաև վերաբերվում է մատնաչափ շրջանին, լուսաբռնկման գրպանին, կաղապարի ջերմաստիճանին, փակման արագությանը և թարթման ժամանակին որպես փոխազդող փոփոխականների, այլ ոչ թե մեկ եզրային չափման: Սա աջակցում է գնման պահպանողական կանոնին. հաստատեք սեղմման դետալը իր խեժով և փորձնական մեթոդով, ոչ միայն արտաքին տեսքով:
Նախագծեք ֆլեշ երթուղին՝ նախքան ավտոմատացում պատվիրելը
Բացահայտեք վերին լուսաբռնկիչը, պոչամբարը, բռնակի բռնիչը և չափաբերման ցանկացած թափոն: Որոշեք, թե արդյոք հեռացումը տեղի է ունենում կաղապարում, դակիչ կայանում, հարմարվողական սարքի միջոցով, թե երկրորդական սարքի միջոցով: Ֆլեշ զանգվածը պատկանում է հալման համախառն պահանջարկին, սրճաղացի հզորությանը և վերամշակման պլանավորմանը: Գործիքի գծագրում պետք է նաև ցույց տա, թե ինչպես է հեռացված գրությունը մաքրում կաղապարն ու դուրս բերման ճանապարհը:
Սառեցումը և օդափոխությունը որոշում են, թե արդյոք խոռոչը կարող է աշխատել արտադրության արագությամբ
Սառեցման կառավարում, երբ մասը բավականաչափ կայուն է, որպեսզի դուրս գա կաղապարից; Օդափոխումը վերահսկում է, թե արդյոք ընդլայնվող պարիզոնը կարող է հասնել խոռոչի մակերեսին: Երկուսն էլ բաշխված խնդիրներ են։ Մեկ դանդաղ, տաք կամ օդային թակարդում գտնվող տարածքը կարող է սահմանել ամբողջ մասի ցիկլը և տեսքը:
Բաժանեք հովացման սխեմաները ըստ ջերմային բեռի և վերահսկման անհրաժեշտության
Ծանր անկյունները, կծկված հատվածները, պարանոցի ներդիրները և խորը գծերը կարող են ջերմություն չարձակել նույն արագությամբ, ինչ բարակ ուղիղ պատը: Մի քանի ճանաչելի սխեմաներ հնարավորություն են տալիս ախտորոշել և հավասարակշռել այդ շրջանները: Փաստաթղթավորեք յուրաքանչյուր շղթայի մուտքի, ելքի և ուղղությունը: Մի միացրեք կաղապարը բույսերի ջրին, հիմնվելով միայն գուլպաների տրամագծի վրա. ստուգեք վերջնական գործիքի համար պահանջվող հոսքը, ճնշումը, ջերմաստիճանը, ջրի որակը և ճնշման անկումը:
Էքստրուզիոն հարվածով կաղապարված հովացման հրապարակված վերջավոր տարրերի ուսումնասիրությունը ուսումնասիրել է կաղապարի նյութը, ներքին ջերմության փոխանցումը, մասի հաստությունը և սկզբնական պարիզոնի ջերմաստիճանը՝ որպես ջերմաստիճանի դաշտի և կաղապարի բացման ժամանակի վրա ազդող փոփոխականներ: Այդ հետազոտությունը չի տալիս ցիկլային ժամանակի խոստում Kinggle նախագծի համար, բայց այն ամրապնդում է, թե ինչու է կաղապարի գնանշումը պետք է սահմանի ինչպես ջերմային դիզայնը, այնպես էլ գործընթացի ենթադրությունները:
Տեղադրեք օդանցքները, որտեղ օդը կարող է արգելափակվել
Երբ պարիզոնը ընդլայնվում է, օդը մնում է դրա արտաքին մակերեսի և խոռոչի միջև: Առանց երթուղու դուրս գալու, այդ օդը կարող է հետաձգել շփումը և նպաստել թերի հյուսվածքի, քաշել գծերի կամ վատ ձևավորված դետալների առաջացմանը: ԱյնՊատվերով-Pak extrusion փչում համաձուլվածքների նախագծման ուղեցույցնկարագրում է բաժանման գծի օդափոխությունը և խոռոչի օդափոխիչները ներդիրների կամ խորքային առանձնահատկությունների մոտ: Օդափոխման ճշգրիտ չափը և վկայի նշանի չափը դեռևս կախված են մասից և նյութից:
Մաքրելու ունակությունը օդափոխության դիզայնի մի մասն է
Օդափոխիչները կարող են կորցնել արդյունավետությունը, երբ կուտակվում են մնացորդ, փոշի կամ քայքայված նյութ: Կաղապարի գծագրման և սպասարկման ֆայլը պետք է ցույց տա, թե որտեղ են գտնվում օդանցքները, ինչպես են դրանք միանում մթնոլորտին և ինչպես են դրանք ստուգվում՝ չվնասելով խոռոչը: Հետևեք մակերևույթին կամ լրացրեք փոփոխություններն ըստ դիրքի, նախքան հարվածի ճնշումը բարձրացնելը՝ փոխհատուցելու արգելափակված ճանապարհը:
Բարձր փայլով աշխատանքը առանձին ջերմային նախագիծ է
Ավելի սառը գործիքավորումը կարող է նպաստել ջերմության հեռացմանը, մինչդեռ մակերեսային վերարտադրությունը կարող է պահանջել խոռոչի-ջերմաստիճանի տարբեր ռազմավարություն: 2023-ի վերանայված ուսումնասիրությունը ցույց է տվել փոփոխական ջերմաստիճանի արտամղման փչող ձևավորում ABS ավտոմեքենայի սպոյլերի մեկ պատյանի վրա՝ օգտագործելով վերահսկվող ջեռուցում և ջրային հովացում: Դա վկայում է մասնագիտացված մոտեցման համար, այլ ոչ թե այն բանի, որ յուրաքանչյուր շիշ պետք է օգտագործի տարբեր ջերմային գործիքներ: Վաղ ձևակերպեք արտաքին տեսքի պահանջները, որպեսզի կաղապարն ու ցիկլը միասին նախագծվեն:
Պարանոցի ավարտը, փչելու եղանակը և թարթումը մեկ ինտերֆեյս են
Փակման համակարգը սահմանում է ֆունկցիոնալ չափերը շշի վերևում: Ապահովեք գլխարկի կամ փակման գծապատկերը, կնքման մակերեսը, թելքի կամ սեղմման դետալը, խեղաթյուրման առանձնահատկությունը և թույլատրելի հարդարման վիճակը: Որոշեք՝ արդյո՞ք ավարտը ձևավորվել է, տրամաչափվել, վերամշակվել կամ կտրվել է ավելի ուշ գործողության ընթացքում: Մի մեջբերեք «ստանդարտ վիզը» առանց գծագրության վերահսկվող վերանայման:
Գործիքը համապատասխանեցրեք փչող դասավորությանը
Վերևից փչելը, ներքևից փչելը և ասեղի դասավորությունները տարբեր կերպ են տեղավորում օդը և սարքավորումը: Փչող քորոցը կարող է նաև մասնակցել պարանոցի տրամաչափմանը կամ ֆլեշ բեռնաթափմանը: Հաստատեք ինսուլտի, կենտրոնացման, սառեցման, կնքման և բախման բացերը ընտրված Kinggle մեքենայի հետ, այլ ոչ թե թողեք կաղապարագործին, որպեսզի դրանք եզրակացնի միայն շշից:
Ստուգեք հոսանքով ներքև գտնվող չափիչները՝ համաձայն նույն տվյալների
Վիզը կարող է մաքուր տեսք ունենալ, բայց գլխարկի կիրառումը կամ կնքումը դեռ չի հաջողվում: Համաձայնեք, թե որ տվյալներն ու չափիչները օգտագործվում են կաղապարի փորձարկման, արտահոսքի փորձարկման և լրացման գծի որակավորման ժամանակ: Պահպանեք չափիչի ինքնությունը և չափաբերման կարգավիճակը ընդունման գրանցամատյանում: Եթե ավտոմատացված հարմարվողական սարքը կաղապարումից հետո փոխում է պարանոցը, ստուգեք պատրաստի վիճակը, այլ ոչ միայն կաղապարված նմուշը:
Բնօրինակ համեմատություն. Kinggle մեքենայի հղումներ՝ բորբոս տեղավորվող զննման համար
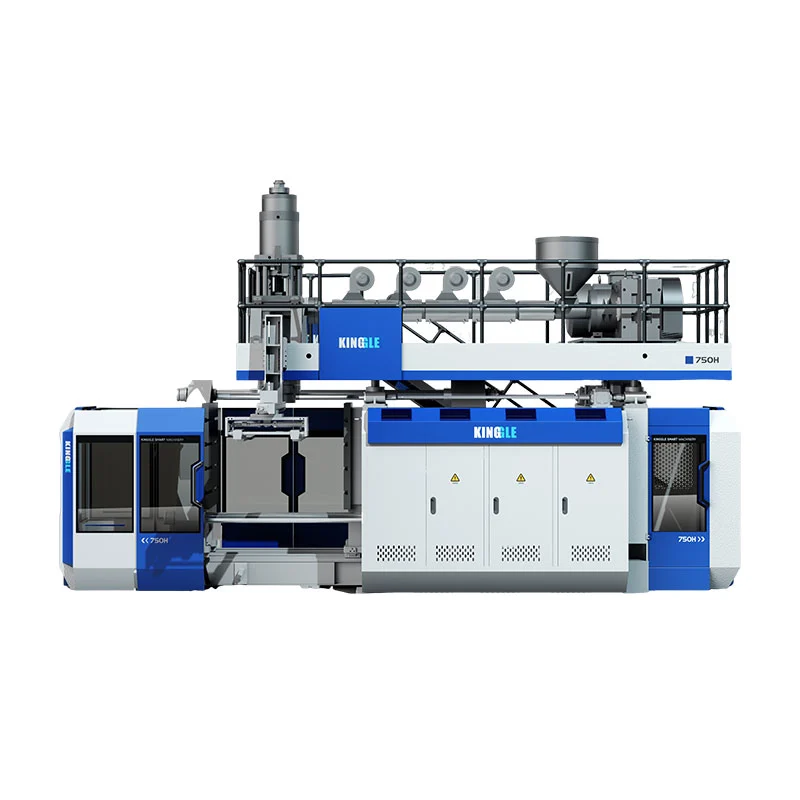
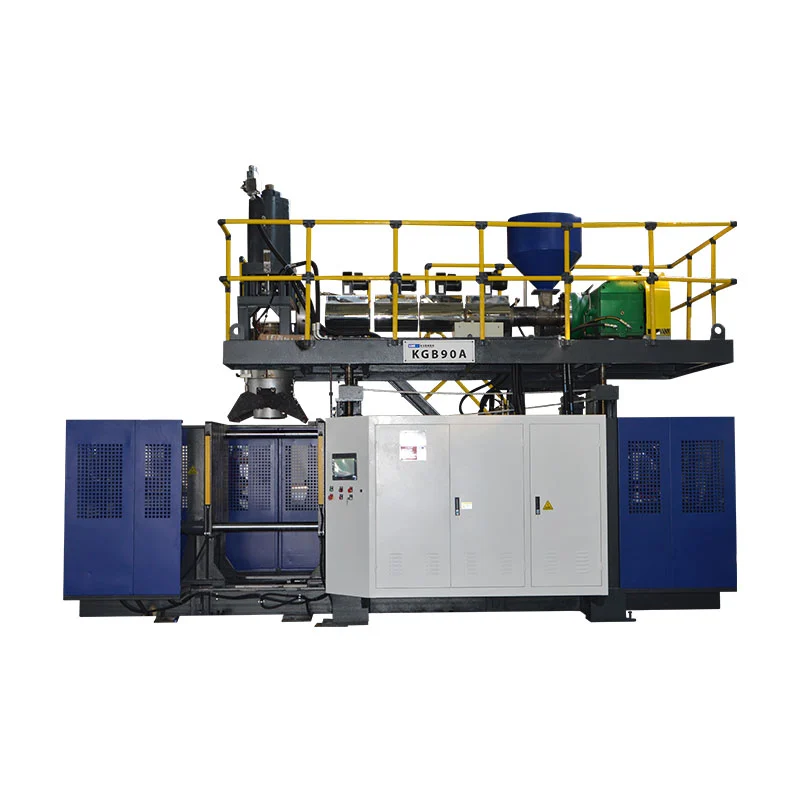
Ստորև բերված աղյուսակը քաղում է կաղապարի հետ կապված դաշտերը հինգ ընթացիկ Kinggle արտադրանքի էջերից: Այն ընդգրկում է շարունակական և կուտակիչ մեքենաներ, որպեսզի գնորդները կարողանան տեսնել, թե ինչու բեռնարկղերի անվանական հզորությունը չի կարող փոխարինել գործիքակազմի միջերեսի գծագրին:
| Հրապարակված մոդել | Մեքենայի դաս | Առավելագույն կոնտեյների հղում | Կաղապարի սալիկի չափը (Վ×Հ) | Հրապարակված կաղապարի առավելագույն չափը (Վ×Հ) | Կաղապարի հաստության միջակայք | Սեղմող ուժ |
|---|---|---|---|---|---|---|
| KGB2L | Շարունակական, մեկ կայան | 2 Լ | 380 × 430 մմ | 360 × 380 մմ | 160–300 մմ | 40 կՆ |
| KGB5L | Շարունակական, մեկ կայան | 5 Լ | 368 × 450 մմ | 410 × 450 մմ | 200–310 մմ | 65 կՆ |
| KGB15L | Շարունակական, մեկ կայան | 15 Լ | 500 × 550 մմ | 580 × 500 մմ | 300–380 մմ | 165 կՆ |
| KGB80A | Կուտակիչ, ֆիքսված կաղապար | 30 Լ | 750 × 860 մմ | 520 × 860 մմ | 360–420 մմ | 215 կՆ |
| KGB90A | Կուտակիչ, ֆիքսված կաղապար | 60 Լ | 960 × 980 մմ | 700 × 980 մմ | 460–550 մմ | 280 կՆ |
Երեք բացահայտումներ, որոնք կարևոր են մինչև բորբոսից ազատվելը
Նախ, լիտրները չեն սահմանում կաղապարի կողմնորոշումը:15L շարունակական հղումը հրապարակում է ավելի լայն, բայց ավելի կարճ կաղապարի առավելագույն շարք, քան 30L կուտակիչի հղումը: Ճարտարապետությունը և մասերի ձևը կարևոր են ծավալին զուգահեռ:
Երկրորդ, կաղապարի հաստությունը ունի իր տիրույթը:Խոռոչը կարող է համապատասխանել թվարկված դեմքի չափսերին և, այնուամենայնիվ, դուրս գալ թույլատրելի հաստությունից կամ բացման դասավորությունից: Հենապատերը, ներդիրները և հովացման միացումները ավելացնում են հավաքը:
Երրորդ, կռվան ուժը պատկանում է արտադրանքին և գործընթացին:Մեքենայի էջի արժեքը հասանելի ուժ է, այլ ոչ թե ապացույց, որ ծրարի ներսում որևէ կաղապար հարմար է: Կանխատեսվող տարածքը, փչման պայմանները, սեղմված պահանջարկը և կաղապարի կառուցումը պահանջում են ինժեներական վերանայում:


Կաղապարի նյութը, ներդիրները և մակերեսի ավարտը պետք է հետևեն արտադրական պարտականություններին
Գործիքների նյութը ազդում է ջերմության փոխանցման, մշակման, վերանորոգման, մաշվածության և արժեքի վրա: Միայն արտադրության ծավալը բավարար չէ այն ընտրելու համար։ Հաշվի առեք խեժը, մակերևույթի առանձնահատկությունները, սեղմման ուժը, հղկող կամ քայքայիչ պայմանները, շարժվող հատկությունները, պահպանման հնարավորությունը և վերանորոգման ընդունված ռազմավարությունը:
Կաղապարի հիմքի նյութը
Խնդրեք ճշգրիտ համաձուլվածքը կամ աստիճանը, ջերմային մշակումը, որտեղ կիրառելի է, խոռոչի արտադրության մեթոդը և ջերմային դիզայնի հիմքը: «Ալյումինե կաղապարը» կամ «պողպատե կաղապարը» չափազանց լայն է համեմատության համար:
Փոխարինվող ներդիրներ
Պարանոցի, կծկման, մաշվածության, թելերի կամ օդափոխության ներդիրները կարող են տեղայնացնել սպասարկումը և թույլ տալ տարբեր նյութեր պահանջող հատկանիշով: Ձայնագրեք ներդիրի նույնականացումը և պահեստային շրջանակը:
Հյուսվածք և փորագրություն
Նշեք արվեստի գործերի ֆայլերը, կողմնորոշումը, խորության/տեսքի ընդունումը, օդափոխության փոխազդեցությունը և վերանայման վերահսկումը: Հաստատեք, թե ինչպես գործընթացը կվերարտադրի պահանջվող մակերեսը:
Պաշտպանություն և պահեստավորում
Սահմանեք մաքրումը, հաստատված կոռոզիայից պաշտպանությունը, ջրի արտահոսքը, տրանսպորտի կողպեքները, բարձրացման կետերը և պահեստավորման պայմանները: Պահպանեք ջրային ուղիները և սեղմեք մակերեսները պարապուրդի ժամանակ:
Գործիքներ պատրաստողի նյութական առաջարկությունը պետք է նշի իր ենթադրությունները և բացառությունները: Երկու մեջբերումներ համեմատելիս ստուգեք, թե երկուսն էլ ներառում են նույն ներդիրի նյութերը, հովացման շրջանակը, փորագրությունը, մակերեսի հարդարումը, ճկուն խողովակները, կցամասերը, բարձրացնող սարքավորումները, փորձնական աշխատանքները և պահեստամասերը:
Գործարանային փորձարկում. ապացուցել կաղապարը որպես կրկնվող գործընթաց
Առաջին ընդունելի շիշը ապացուցում է, որ համակարգը կարող է մեկ անգամ ձևավորել մասը: Արտադրության ընդունումը պահանջում է կայուն ընթացք՝ հետագծելի պայմաններով: Հետևյալ աշխատանքային հոսքը առաջարկվող ապացույցների կառուցվածք է, այլ ոչ թե պնդում, որ Kingngle-ի յուրաքանչյուր նախագիծ արդեն օգտագործում է նույն արձանագրությունը:
- Հաստատեք ինքնությունը:Ձայնագրման մեքենա, կաղապար, ներդիրներ, գործիքակազմ, նյութի դասակարգում/լոտ, գույնի կամ վերամշակման վիճակ և բաղադրատոմսի վերանայում:
- Կայունացնել պայմանները.Գրանցեք փաստացի ջերմաստիճանները, հովացման-ջրի մատակարարումը/վերադարձը, փչման պայմանները և ցիկլի փուլերը գործընթացի համաձայնեցված վիճակին հասնելուց հետո:
- Ստուգեք գործիքը:Ստուգեք բաժանարար գծի փակումը, հավասարեցումը, ջրի և օդի արտահոսքերը, օդափոխության վիճակը, սեղմված մակերեսները և անվտանգ տեղաշարժը:
- Նմուշ՝ ըստ դիրքի:Պահպանեք խոռոչի, ելքի և կայանի ինքնությունը կշռման, պատի չափման, հարդարման և ֆունկցիոնալ փորձարկման միջոցով:
- Չափել պատրաստի վիճակը:Ներառեք վերամշակման, բռունցքի, թարթման կամ այլ ներառված ավարտական քայլերի էֆեկտները:
- Գրանցեք բոլոր կորուստները:Մատյանների մերժումները, կանգառները, ահազանգերը, ձեռքով ուղղումները և ներքևում գտնվող ընդհատումները համաձայնեցված պատուհանի ընթացքում:
- Պահպանեք բազայինը:Հաստատեք գծագրի վերանայումը, բաղադրատոմսը, լուսանկարները, չափումները, չափիչները և բացեք ուղղիչ գործողությունները միասին:
Բաղադրատոմսը փոխելուց առաջ ախտորոշեք նախշերը
| Դիտարկված օրինաչափություն | Գործիք կամ մշակման տարածքներ ստուգելու համար | Ապացույցներ հավաքելու համար |
|---|---|---|
| Թույլ կամ անհետևողական պոչի զոդում | Փարիզոնի դիրք, սեղմման դետալ, կաղապարի փակում, տեղային ջերմաստիճան, լուսաբռնկման թեթևացում և թարթում | Եռակցման դիրքով պիտակավորված նմուշներ, համախառն զանգված, փակ հաջորդականություն և ֆունկցիոնալ փորձարկում |
| Վատ հյուսվածք կամ թերի մանրամասներ | Օդափոխիչներ, թակարդված օդի տեղակայում, խոռոչի վիճակ, պարիսոն կոնտակտ և ջերմաստիճան | Թերությունների քարտեզ, օդափոխության ստուգում, գործընթացի իրական պայմաններ և խոռոչի լուսանկարներ |
| Շեղում արտանետումից հետո | Պատերի բաշխում, հովացման հավասարակշռություն, արտանետման ժամանակ, մշակում և հետսառեցում | Ջերմաստիճանը/հոսքը ըստ շղթայի, ժամանակային չափերի ստուգումներ և պատի քարտեզ |
| Ֆլեշ մի կողմից | Հավասարեցում, թիթեղների զուգահեռություն, բաժանման մակերես, կաղապարի տեղադրում և պարիսոն կենտրոնացում | Տեղադրեք պատմությունը, փակման ստուգումը և կրկնեք մասերը ուղղումից առաջ/հետո |
| Դանդաղ կամ փոփոխական ցիկլ | Սառեցման շղթայի սահմանափակում, տաք շրջաններ, մասի հաստություն, օդափոխություն և հոսանքի ներքև ուշացում | Հեծանվային փուլերի ժամերը, մատակարարման/վերադարձի պայմանները և կանգառի գրանցամատյանը |
Օգտագործեք Kingle's-ըHMI ապացույցների աշխատանքային հոսքըերբ ահազանգերը կամ հաջորդականության փոփոխությունները ուղեկցում են կաղապարի խնդրին: Ներդրեք հաստատված ստուգման կետերըկանխարգելիչ պահպանման պլանփոխարեն սպասել, որ մասի որակը ցատկվի:
Փչող կաղապարի RFQ և դիզայն-վերանայման ստուգաթերթ
- Վերահսկվող 2D/3D մասի ֆայլ, վերանայում, հզորություն, առավելագույն չափսեր և նախատեսված բովանդակություն:
- Փակման և պարանոցի հարդարման գծանկար, գլխարկի նմուշներ, կնքման հիմք և ավարտված հարդարման վիճակը:
- Ճշգրիտ խեժի աստիճան, գույն/հավելումներ, regrind/PCR պլան և նյութի մատակարարի տեղեկատվություն:
- Ավարտված քաշը, գնահատված համախառն պարիզոնը և ֆլեշ երթուղին:
- Կրիտիկական պատերի և ծավալային վայրեր՝ փորձարկման մեթոդներով և ընդունման սահմաններով:
- Արտահոսքի, անկման, վերին բեռնվածության, ոլորող մոմենտ ստեղծելու, բնապահպանական կամ այլ ծրագրին հատուկ ֆունկցիոնալ փորձարկումներ:
- Մեքենայի մոդելը, կայանի և խոռոչի հաշվարկը, ելքի ելքի պլանը և պարիսոն կենտրոնի հեռավորությունը:
- Թիթեղ/մոնտաժի միջերես, կաղապարի ծրար, հաստություն, բացվածք, սեղմիչ և փչող կապի դասավորություն:
- Բաժանման գիծ, սեղմիչ, ֆլեշ գրպան, պարանոցի ներդիր, օդանցքներ, հովացման սխեմաներ և մակերեսի ավարտ:
- Դուրս բերելու, կտրելու, արտահոսքի փորձարկման, փոխանցման և ջարդոնի մշակման միջերեսներ:
- Գործիքի նյութ, ներդիրների դասակարգումներ, կարծրություն/մշակում, որտեղ անհրաժեշտ է, պահեստամասեր և վերանորոգման մեթոդ:
- Փորձնական նյութի քանակը, գործարկման տևողությունը, նմուշները, չափիչները, տվյալների գրառումը և ընդունման պատասխանատվությունը:
- Ընդհանուր դասավորվածություն, բարձրացման կետեր, կաղապարի զանգված/ծանրության կենտրոն և հաստատված փոխարկման կարգ:
- Շրջանակի սահմանը. կաղապարներ, գործիքներ, կցամասեր, ճկուն խողովակներ, գծագրեր, ուսուցում, փաթեթավորում և գնորդի կողմից մատակարարված իրեր:
Գործարանային ծառայությունների համար միացրեք կաղապարի վերջնական սխեմաները և փչող դասավորությունը Kinggle-ի հետկոմունալ և դասավորության պլանավորման ուղեցույց. Մեքենայի դասի և արտադրության հաջորդականության համար օգտագործեքշարունակական արտամղման հարվածային կաղապարման ուղեցույցև հաստատեք, թե արդյոք պահանջվում է կուտակիչ հարթակ վերջնական մասի համար:
Հաճախակի տրվող հարցեր
Ո՞րն է տարբերությունը փչող կաղապարի և փչող ձուլման գլխիկի միջև:
Ձուլման գլուխը ձևավորում է հալած պարիսոնը: Փչող կաղապարը փակվում է այդ պարիզոնի շուրջը, կնքում այն, ընդունում փչող օդը, սառեցնում է մասը և սահմանում դրա արտաքին տեսքը։ Դրանք առանձին, բայց միացված գործիքային համակարգեր են:
Ի՞նչ տեղեկատվություն է անհրաժեշտ էքստրուզիոն փչող կաղապարի նախագծման համար:
Տրամադրեք վերահսկվող մասերի և փակման գծագրերը, խեժի աստիճանը, պատրաստի և համախառն պարիսոն կշիռները, կրիտիկական պատերը և չափերը, ֆունկցիոնալ փորձարկումները, ելքային թիրախը, մեքենայի միջերեսը, խոռոչի հատակագիծը, կտրման մեթոդը և գործարանային կոմունալները:
Ինչու՞ է մատնաչափ դիզայնը կարևոր էքստրուզիոն հարվածային ձևավորման մեջ:
The pinch-off սեղմում և կնքում է տաք պարիսոն նյութը և օգնում է որոշել, թե որտեղ է անջատվում ֆլեշը: Դրա երկրաչափությունը փոխազդում է նյութի, պարիզոնի հաստության, կաղապարի փակման, ջերմաստիճանի, ֆլեշ ռելիեֆի և թարթման հետ, ուստի այն պետք է վավերացվի իրական նախագծի վրա:
Ինչու՞ է արտամղման փչող կաղապարին անհրաժեշտ օդափոխիչներ:
Օդը կարող է թակարդվել ընդլայնվող պարիզոնի և խոռոչի միջև: Օդափոխիչները նրան տալիս են փախուստի երթուղի, որպեսզի փարիզոնը կարողանա կապվել կաղապարի մակերեսի հետ և վերարտադրել նախատեսված ձևն ու դետալը:
Ինչպե՞ս են հովացման ալիքներն ազդում փչման ձևավորման ցիկլի ժամանակի վրա:
Սառեցման սխեմաները հեռացնում են ջերմությունը այնքան ժամանակ, մինչև մասը կարող է ազատվել առանց անընդունելի դեֆորմացիայի: Ամենադանդաղ տաք շրջանը կարող է սահմանափակել ցիկլը, ուստի շղթայի դասավորությունը, հոսքը, ջերմաստիճանը, կաղապարի նյութը և պատերի բաշխումը պետք է միասին գնահատվեն:
Կարո՞ղ է գոյություն ունեցող փչող կաղապարը տեղավորել այլ մեքենայի:
Հնարավոր է, բայց մի ենթադրեք: Ստուգեք կաղապարի լայնությունը, բարձրությունը, հաստությունը, զանգվածը, մոնտաժը, բացումը, սեղմիչը, փչակի դիրքը, կոմունալ հարմարանքները, հանելու ուղին, գլխիկի հավասարեցումը և հսկիչները ընդունող մեքենայի նկատմամբ:
Պետք է ընտրեմ ալյումինե, թե պողպատե փչող կաղապար:
Ընտրությունը կախված է ջերմային կատարողականությունից, արտադրության պարտականությունից, խեժից, մակերևույթի և մաշվածության պահանջներից, ներդիրի ռազմավարությունից, վերանորոգման հնարավորությունից, սպասարկման ժամանակից և ծախսերից: Հարցրեք ճշգրիտ գնահատականի և դիզայնի ենթադրությունները, այլ ոչ թե ընտրել միայն մետաղի անվանումից: