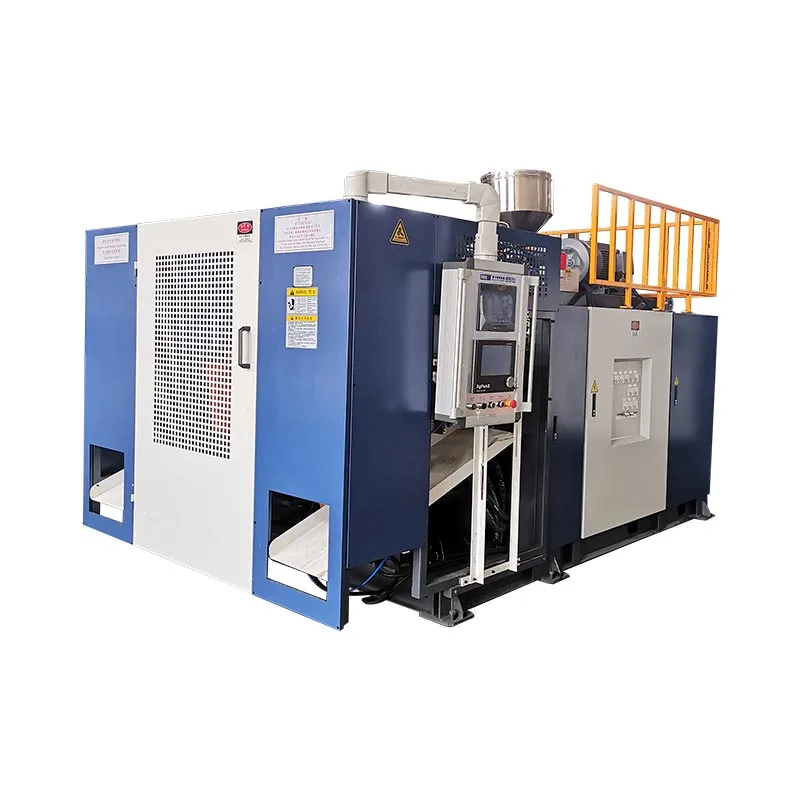
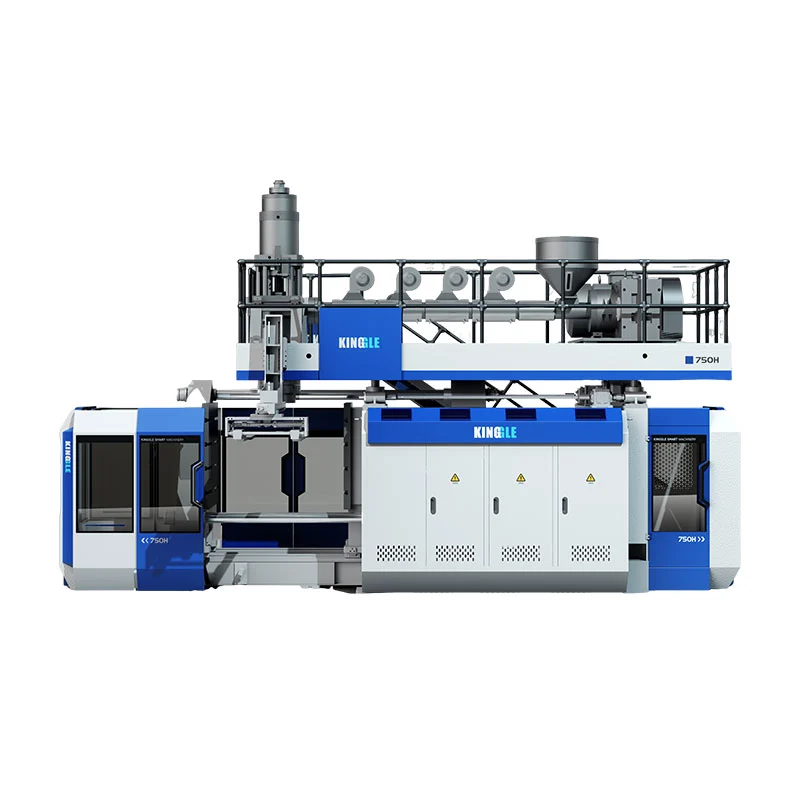
Ընտրեք ավտոմատ փչող ձուլման մեքենա՝ ըստ այն արտադրանքի, որը այն պետք է մատուցի և այն գործառնություններին, որոնք ներառված են կաղապարումից հետո, այլ ոչ թե գնանշման «ավտոմատ» բառով: Էքստրուզիոն հարվածային ձևավորման համար նշեք խեժը, գործիքավորումը, հանելը, կտրելը, ստուգումը և տեղափոխումը որպես մեկ արտադրական համակարգ: Մենք խորհուրդ ենք տալիս հաստատել կոնֆիգուրացիան ընդունված բեռնարկղերի նկատմամբ վերջնական լիցքաթափման կետում, այլ ոչ թե կատալոգի չոր ցիկլի ցուցանիշը:
Ձուլման մեքենան կարող է գործարկել ավտոմատ ցիկլը, մինչ մարդիկ դեռ հեռացնում են ֆլեշը, ստուգում են շշերը կամ լցնում ստվարաթղթերը: Դա կարող է լինել ճիշտ պայմանավորվածություն փոքր, փոփոխվող ապրանքատեսականու համար: Սխալ պայմանավորվածություն է, եթե ներդրումային գործը ենթադրում է, որ այդ աշխատատեղերը անհետացել են: Գները համեմատելուց առաջ սահմանեք սահմանը:
Հինգ որոշում, որոնք կարևոր են պատվերից առաջ
- Նախքան ավտոմատացման մակարդակները համեմատելը, կաղապարման գործընթացը համապատասխանեցրեք հատվածին:
- Սահմանեք փոխանցման և ավարտման յուրաքանչյուր գործողություն, ներառյալ աշխատանքը, որը մնում է ձեռքով:
- Հավասարակշռեք ձուլման արագությունը հարդարման, ստուգման և փաթեթավորման հզորության հետ:
- Փորձարկման սխալների վերականգնում և փոփոխություն, ոչ միայն անխափան արտադրություն:
- Համեմատեք գծի ընդհանուր արժեքը մեկ ընդունված կոնտեյների համար նույն պայմաններում:

Ի՞նչ է ծածկում «ավտոմատը» փչող ձևավորման մեջ:
«Ավտոմատ»-ը նկարագրում է, թե ինչպես են վերահսկվում գործողությունները: Այն չի բացահայտում, թե ինչպես է ձևավորվում պլաստիկ մասը: Էքստրուզիոն փչող ավտոմատ ձուլման մեքենան և PET շշերը փչող մեքենան կարող են երկուսն էլ գործարկել ծրագրավորված հաջորդականություն, սակայն դրանք տարբեր նյութերի պատրաստման, գործիքավորման և հարդարման պայմանավորվածությունների կարիք ունեն: Գնորդը, որը փնտրում է լիովին ավտոմատ փչող ձուլման մեքենա, նախ պետք է լուծի գործընթացի հարցը:
Էքստրուզիոն հարվածային ձևավորման ժամանակ մեքենան ձևավորում է հալված խողովակ, որը կոչվում է պարիզոն: Բորբոսը գրավում է այդ խողովակը, և օդը կազմում է խոռոչ հատվածը: PET ձգվող հարվածային ձևավորումն օգտագործում է նախածանց, որը ձգվում և փքվում է: Այդ տարբեր մեկնարկային ձևաթղթերը բացատրում են, թե ինչու PET նախածանցային բեռնման ուղեցույցը ամբողջական գնման ուղեցույց չէ HDPE լվացող միջոցների շշերի գծի համար:
| Որոշում | Էքստրուզիոն հարվածային ձևավորում | PET ձգվող հարվածային ձևավորում |
|---|---|---|
| Մեկնարկային ձև | Էքստրուդացված հալած պարիզոն | PET preform |
| Ընդհանուր գնման համատեքստ | HDPE շշեր, մշակված տարաներ և արդյունաբերական խոռոչ մասեր | Թափանցիկ ըմպելիքների շշեր՝ պատրաստված նախածանցից |
| Ավտոմատացման հարցեր | Մասի թողարկում, ֆլեշ հեռացում, կտրում, փորձարկում և փոխանցում | Preform բեռնաթափում, տաքացում/ձգվող-փչում հաջորդականություն և շշերի փոխանցում |
Գործընթացի հղում.Kingle's հարվածային կաղապարման մեքենայի ուղեցույց. Արտադրանքի երկրաչափությունը և խեժի աստիճանը որոշում են գործընթացի վերջնական ընտրությունը:
Առանձնացրեք մեքենան, բջիջը և գիծը
Մեքենայի մակարդակի ավտոմատ ցիկլը ներառում է կաղապարման համաձայնեցված հաջորդականությունը: Ավտոմատացված բջիջը ավելացնում է որոշակի մշակում կամ ավարտում այդ մեքենայի շուրջ: Արտադրական գիծը միացնում է հաջորդական գործողությունները համաձայնեցված ընդունված արտադրանքի սահմանի միջոցով: Փաթեթավորումը կարող է լինել այդ սահմանի ներսում, կամ կարող է մնալ առանձին գործարանային աշխատանք:
Սրանք գնման օգտակար տարբերություններ են, այլ ոչ թե խոստում, որ յուրաքանչյուր մատակարար օգտագործում է նույն տերմինաբանությունը: Ներդրեք իրական գործողությունները ճշգրտման մեջ: «Լիովին ավտոմատ» առանց սարքավորումների ցանկի չափազանց մեծ տեղ է թողնում տարբեր մեկնաբանությունների համար:
Մենք կողմնակից ենք այնպիսի կոնկրետ նկարագրության, ինչպիսին է «ավտոմատ ձևավորումը, կողմնորոշված հանումը, թարթումը և արտահոսքի փորձարկված արտահոսքը» լայն պիտակի փոխարեն: Այն գնորդին ասում է, թե որտեղ է հայտնվում պատրաստի արտադրանքը և ինչին դեռ պետք է ուշադրություն դարձնել: Նյութերի համալրումը, նմուշառումը, ջարդոնի մշակումը և ստվարաթղթե փոփոխությունները նույնպես տերերի կարիք ունեն, նույնիսկ երբ ձուլման սովորական հաջորդականությունը գործում է առանց կրկնվող ձեռքով մշակման:
Նմանապես, ավտոմատ կառավարումը նույնը չէ, ինչ ամբողջովին էլեկտրական շարժիչը: Շարժիչի տեսակը, կայանի դասավորությունը, գլխաքանակը և ավտոմատացման շրջանակը առանձին ընտրանքներ են: Վերանայեք յուրաքանչյուրը աշխատանքի դեմ՝ դրանք որպես մեկ պրեմիում հատկանիշ դիտարկելու փոխարեն:
Սկսեք մասից և արտադրության ժամանակացույցից
Շշի անվանական ծավալը բավարար չէ դրա արտադրական գիծը նշելու համար: Նեղ կլոր շիշը և լայն բռնակով տարան կարող են կրել հեղուկի նույն ծավալը, սակայն անհրաժեշտ են տարբեր կաղապարներ, հանելու գործիքներ և հենարաններ: Գիծը պետք է համապատասխանի իրական արտաքին ձևին, այլ ոչ թե վերացական «2 լ արտադրանքին»:
Սկսեք մասի գծագրումից և ավարտված վիճակից, որը սպասվում է լիցքաթափման ժամանակ: Գրանցեք պարանոցի ավարտը, բռնակի բացումը, մարմնի չափերը, թիրախային քաշը և որակի կարևոր պահանջները: Հաստատեք խեժի ճշգրիտ դասակարգումը, գունավոր փաթեթը և համաձայնեցված վերամշակված կամ մանրացված վիճակը: Այս մանրամասները դարձնում են առաջարկվող փորձարկումը նախատեսված աշխատանքին համապատասխան:
Վաճառքի պլանը վերածեք արտադրության պահանջի
Սահմանեք ընդունված բեռնարկղերը մեկ հերթափոխի համար՝ հերթափոխի քանակի, խմբաքանակի չափերի և փոփոխության հաճախականության հետ մեկտեղ: Բարձր ժամային դրույքաչափն ավելի քիչ օգտակար է, եթե պատվերների մեծամասնության համար անհրաժեշտ են կարճաժամկետ գործարկումներ և գործիքների լայնածավալ փոփոխություններ: Ավելի դանդաղ, բայց ավելի հեշտ փոփոխվող բջիջը կարող է ավելի լավ տեղավորել այդ արտադրական խառնուրդը: Եզրակացություն չկա միայն կատալոգի առավելագույն արդյունքից:
Թվարկեք արտադրանքի ընտանիքը, ոչ միայն առաջին մեկնարկային շիշը: Բացահայտեք ամենալայն, ամենածանր և ամենադժվար մասը բռնելու կամ կտրելու համար: Սրանք կարող են լինել տարբեր SKU-ներ: Այնուհետև որոշեք, թե որ արտադրանքները պետք է աշխատեն նախնական կառուցման վրա, և որոնք ապագայում պահանջում են գործիքակազմ կամ առանձին սարքավորում:
- Սառեցնել փորձնական հոդվածը.գծագրի վերանայում, խեժ, պատրաստի քաշ և պահանջվող թեստեր:
- Սահմանեք առաքման պայմանը.կտրված, ստուգված, կողմնորոշված, հաշվված կամ փաթեթավորված:
- Սահմանեք ժամանակացույցը.լավ բեռնարկղեր մեկ հերթափոխի համար, աշխատանքային ժամերը և պլանավորված SKU փոփոխությունները:
- Ստուգեք գործիքների ընտանիքը.կաղապարներ, գլխի սկիպիդար, բռնող հարմարանքներ, բույնի կտրվածք և փորձարկման կնիքներ:
- Հաստատել բջջային ծրարը.կոմունալ ծառայություններ, պահպանություն, ծառայությունների հասանելիություն և արտադրանքի հոսք:
Կայանների հաշվարկը, մատրիցների ելքերը և խոռոչները առանձին վերանայման կարիք ունեն: Երկու կայան չի նշանակում երկու վարդակ: Բազմագլուխ փչող ձուլման մեքենան չի դարձնում շշերի յուրաքանչյուր ձևը համատեղելի ելքի տարածության հետ: Բազմաշերտ գլուխը նկարագրում է պատի կառուցումը, այլ ոչ թե յուրաքանչյուր իրադարձության համար պատրաստի տարաների քանակը:
Քինգլիբազմաբնակարան գլխիկ ընդդեմ բազմաբնակարանային ուղեցույցբացատրում է այդ կոնֆիգուրացիայի տարբերությունները: Օգտագործեք այդ վերանայումը նախքան ավտոմատացման դասավորությունը շտկելը: Երբ խոռոչի դասավորությունը կարգավորվում է, հանման և հարդարման սարքավորումը պետք է պահպանի յուրաքանչյուր դիրքը փոխանցման և որակի ստուգումների միջոցով:
Հետևաբար, ամենաօգտակար հարցումը ներառում է գծագիր, նյութի ճշգրտում, արտադրության ժամանակացույց և որակի սահմանում: HDPE շշերի արտադրության գծի համար «պլաստիկ շշերի ավտոմատ պատրաստման մեքենայի» հարցումն առանց այդ միջոցների չի կարող սահմանել ճիշտ գծի շրջանակը:
Ստուգեք մեքենաների համակարգերը, որոնք սահմանում են արտադրանքի որակը
Ներքևում գտնվող ավտոմատացումը չի կարող վերանորոգել անկայուն պարիզոնը, ոչ պիտանի քորոցը կամ այն հատվածը, որը կաղապարը չափազանց փափուկ է թողնում կարգավորելու համար: Ձուլման գործընթացը պետք է արտադրի կրկնվող հոդված, նախքան փոխանցման համակարգը կարող է ապահովել կրկնվող արդյունքներ: Հակառակ դեպքում, ռոբոտը դառնում է անհամապատասխան մասերը տեղափոխելու ճշգրիտ միջոց:
Հարվածային կաղապարման մեքենայի կարևոր մասերը ներառում են էքստրուդատորը, մածուկի գլուխը, սեղմիչ միավորը, փչող համակարգը, հովացման սխեմաները և հսկիչները: Վերանայեք նրանց ներդրումը հաստատված մասում, այլ ոչ թե ընտրեք միայն բաղադրիչների անուններով: Ճանաչված PLC ապրանքանիշը, օրինակ, չի սահմանում մատակարարված բաղադրատոմսի գործառույթները կամ հոսանքով ընթացող հաղորդակցությունը:
| Համակարգ | Ինչ վերանայել | Պահանջվող ապացույցներ |
|---|---|---|
| Էքստրուզիա և մեռնող գլուխ | Խեժի համապատասխանությունը, համախառն պարիզոնային պահանջարկը և ելքային մնացորդը | Արտադրության նմուշներ և հայտնաբերված նյութական պայմաններ |
| Փարիզի հսկողություն | Պատերի բաշխումը մասի կրիտիկական վայրերում | Դիրքի հատուկ չափումներ և պահպանված բաղադրատոմս |
| Կաղապար և սեղմում | Գործիքների տեղադրում, սեղմում և բաց թողնում | Հաստատված գծագրեր և կաղապարված մասերի ստուգում |
| Սառեցում և բեռնաթափում | Մասի կոշտություն պլանավորված արձակման և բռնման կետերում | Տեղափոխել փորձնական բուն մասով |
| Կառավարում | Հերթականություն, ահազանգեր, բաղադրատոմսերի շրջանակ և ներքևի ազդանշաններ | Գործառույթների ցուցադրում և ինտերֆեյսի ցուցակ |
Կոնկրետ տեղեկանք՝ Kingle's 2 L մեկտեղանոց մեքենա
ԱյնKGB2L արտադրանքի էջթվարկում է տարայի առավելագույն տարողությունը 2 լ, 50 մմ պտուտակ, 30 կգ/ժ HDPE հալման հզորություն և 360 × 380 մմ կաղապարի առավելագույն չափս: Այն նաև նկարագրում է երկու, երեք և չորս ելքային կոնֆիգուրացիաներ ավելի փոքր շշերի համար 100 մլ–1 լ տիրույթում: Այս արժեքներն օգնում են ցուցադրել առաջարկվող աշխատանքը. դրանք չեն փոխարինում գործիքակազմի վերանայմանը:
Նույն էջում նշվում է 600 PC/HR որպես «Արդյունք (չոր ցիկլ)»: Դա նույնացված շամպունի շշի, կաղապարի և հարդարման գծի ընդունված արդյունքը չէ: Արտադրության պահանջի համար անհրաժեշտ է իրական նյութը, հովացման ժամանակը, ակտիվ դիրքերը և ստուգման վիճակը: Չոր ցիկլի գրառումը դիտարկեք այնպես, ինչպես հրապարակված շարժման հղումն է:
Բազմ ելքային առաջարկի համար ստուգեք համակցված համախառն պարիսոն զանգվածը, ինչպես նաև խոռոչի համապատասխանությունը: Պատրաստի շշի քաշը բացառում է բռնկումը, որը նաև էքստրուդատորն է մատակարարում: Ավելի շատ վարդակներ կարող են մեծացնել արտամղման, հովացման և հարդարման պահանջարկը միասին: Միայն գլխաքանակը չի կարող ստեղծել օգտագործելի արտադրության մակարդակ:
Մենք կհաստատենք կաղապարման համակարգը միայն այն բանից հետո, երբ կրիտիկական մասերի չափումները և փոխանցման վարքագիծը կայուն լինեն համաձայնեցված պայմաններում: Այդ խնդիրները լուծելուց առաջ փոխակրիչ ավելացնելը խնդիրն ավելի հեռու է տանում: Պատերի բաշխման համար օգտագործեքparison ծրագրավորման ուղեցույցարտադրանքի գծագրի կողքին:
Նշեք գիծը կերակրումից մինչև ընդունված տարաներ
Հարվածային կաղապարման ավտոմատացման ամենաուժեղ բնութագրերը հետևում են արտադրանքին յուրաքանչյուր գործողության ընթացքում: Այն ասում է, թե ինչ է ստանում յուրաքանչյուր մոդուլ, ինչ է այն մատակարարում և ում է պատկանում կապը հաջորդ մոդուլին: Սա ավելի օգտակար է, քան ռոբոտների, փոխակրիչների և սենսորների երկար ցուցակը, առանց համաձայնեցված գործընթացի սահմանի:
Հրապարակվել է Kingle-ըավտոմատացման հնարավորություններներառում է հոսանքի ներքևի հատվածի կտրումը, ստուգումը և փաթեթավորումը: Շիշի նախագծի համար թարգմանեք այդ հնարավորությունը սահմանված շրջանակի մեջ: Ավտոմատ թարթումը, պարանոցի կտրումը, արտահոսքի փորձարկումը և փաթեթավորումը տարբեր գործառույթներ են. ոչ մեկին չպետք է լուռ ենթադրել ուրիշի ներկայությունից:
| Գործողություն | Լուծման ենթակա հարց | Ընդունման ստուգում |
|---|---|---|
| Սնուցում | Ո՞վ է մատակարարում փոխանցման, խառնուրդի և նյութի մակարդակի հսկողությունը: | Հաստատված նյութը հասնում է ավազան առանց մատակարարման չպլանավորված ընդհատման: |
| Դուրս հանել | Որտե՞ղ է սեղմված մասը, և ի՞նչ կողմնորոշում է թողնում միավորը: | Թեստային հոդվածի վրա բաց թողնված փոխանցում կամ անընդունելի նշում չկա: |
| Անջատում և կտրում | Ֆլեշի և ավարտի ո՞ր գործառույթներն են հեռացվել: | Պահանջվող եզրերը, պարանոցի և բռնակի բացվածքները համապատասխանում են մասի սահմանմանը: |
| Ստուգում և մերժում | Ո՞ր թեստերն են ներկառուցված, և ինչպե՞ս են բաժանվում ձախողված մասերը: | Համաձայնեցված մարտահրավերի նմուշները նույնականացվում և ճիշտ ուղղորդվում են: |
| Փոխադրում և փաթեթավորում | Շշի ի՞նչ պայման և դասավորվածություն պետք է հասնի հաջորդ կայարան: | Փոխանցման, կուտակման և վերջնական հաշվառման աշխատանքներ՝ համաձայնեցված դրույքաչափով։ |
Յուրաքանչյուր սահմանին տվեք մեկական ինտեգրման սեփականատեր: Եթե մեքենայի մատակարարը տրամադրում է դուրսբերումը, իսկ մեկ այլ մատակարար տրամադրում է արտահոսքի ստուգիչը, ինչ-որ մեկը դեռ պետք է հաստատի շշի կողմնորոշումը, փոխանցման բարձրությունը, տարածությունը և վերահսկի ձեռքսեղմումը: Համատեղելի տեսք ունեցող մոդուլներ գնելը նույնը չէ, ինչ ինտեգրված բջիջ գնելը:
Համաձայնեք, թե ինչպես են ներկայացվում «պատրաստ», «մաս ներկա», «ցիկլը ավարտված» և անսարքության պայմանները, որտեղ անհրաժեշտ են այդ ազդանշանները: Բացահայտեք, թե որ կարգավորիչն է սկսում կանգառը, և որ միավորն է հաղորդում գործարկման անսարքությունը: Ճշգրիտ ճարտարապետությունը հատուկ է նախագծին, բայց պատասխանատվությունը չի կարող մշուշոտ մնալ:
Ստուգեք ջարդոնի հոսքը ընդունված արտադրանքի երթուղուց առանձին: Հեռացված ֆլեշը հավաքման և համաձայնեցված տրամադրման կարիք ունի: Կրկնակի օգտագործումը կախված է նյութի և արտադրանքի պահանջներից. ավտոմատ սրճաղաց միացումը չի թույլատրում վերամշակման տոկոս: Պահպանեք նյութի բաղադրատոմսը վերահսկվող:
Շշերի արտահոսքի փորձարկման համար սահմանեք փորձարկման մեթոդը, ամրացումը, կնքման վիճակը և համաձայնեցված փորձարկման նմուշները: Փորձարկման կայանը պետք է ավելին անի, քան կանաչ արդյունք ցուցադրելը: Այն պետք է հուսալիորեն առանձնացնի խափանումները և գրանցի թվերը՝ թույլ չտալով, որ մերժված մասերը աննկատ վերադառնան լավ արտադրանքի փոխակրիչ:
Շրջանակի գծագիրը պետք է նաև ցույց տա պահպանման և կաղապարի փոփոխման հասանելիությունը: Օգտագործեք Kingle's-ըկոմունալ և գործարանային դասավորության ուղեցույցհամակարգել էներգիան, օդը, ջուրը և տարածությունը բոլոր ներառված օժանդակ սարքերի հետ:
Հանձնումը կարող է սահմանափակել ելքը մինչև համաձուլվածքների մեքենան
Հարվածային կաղապարման արտադրական գիծն ապահովում է միայն այն, ինչը կարող է պահպանել իր միացված գործողությունները: Ամենաարագ մոդուլը չի կարող անորոշ ժամանակով փոխհատուցել ավելի դանդաղ հարմարվողական, փորձարկող կամ փաթեթավորման կայանը: Բուֆերները գծին ժամանակ են տալիս կարճ ընդհատումից հետո վերականգնելու համար. նրանք չեն վերացնում հզորությունների մշտական անհամապատասխանությունը:
Նախ դրեք յուրաքանչյուր սարքավորման դրույքաչափը նույն հիմքի վրա: Արդյո՞ք թիվը նշանակում է համաձուլվածքներ, համախառն մասեր, փորձարկված մասեր կամ ընդունված տարաներ: Արդյո՞ք այն ընդգրկում է միայն շարունակական վազքը, թե՞ ներառում է համալրում և սովորական կանգառներ: Համեմատեք գները միայն այն բանից հետո, երբ այդ սահմանումները համընկնեն:
Աշխատանքային օրինակ՝ հստակ ենթադրվող արտադրական հիմքով
Դիտարկենք առաջարկվող գիծը, որը ձուլելուց և կտրելուց հետո ժամում թողարկում է 480 տարա: Ենթադրենք, որ դրա մեկ դիրքի արտահոսքի փորձարկիչը պահանջում է 8 վայրկյան ամբողջական բեռնման, փորձարկման, որոշման և բեռնաթափման հաջորդականության համար: Նրա իդեալական տարողությունը ժամում 3600 ÷ 8 = 450 կոնտեյներ է: Սրանք պլանավորման ենթադրություններ են, այլ ոչ թե չափված Kinggle մեքենայի արդյունք:
Մուտքային արագություն՝ 480/ժ · Իդեալական փորձարկիչի հզորություն՝ 450/ժ · Կուտակում՝ 30/ժ
Նույնիսկ առանց փորձարկողի կանգառների, մուտքային մասերը գերազանցում են դրա հզորությունը ժամում 30 կոնտեյներով: 15 օգտագործելի դիրք ունեցող բուֆերը կլրացնի 15 ÷ 30 = 0,5 ժամ կամ 30 րոպե: Գիծը դատարկ փոխակրիչով սկսելը կարող է կարճ ցուցադրումը բավարար տեսք տալ: Անհավասարակշռությունը դեռ կա.
Այժմ հաշվի առեք փորձարկողի ամբողջական կանգառը: Ենթադրված մուտքային արագությամբ՝ 480/ժ, մասերը հասնում են րոպեում 8-ով: Նույն 15 ազատ դիրքերը ապահովում են ընդամենը 15 ÷ 8 = 1,875 րոպե, մոտ 113 վայրկյան, մինչ այդ բուֆերը լցված է: Կուտակման արագությունը դանդաղեցման և ամբողջական կանգառի ժամանակ տարբեր են:
Այդ հաշվարկներն օգտակար են միայն այն դեպքում, եթե դիրքերն իսկապես օգտագործելի են: Շիշը, որը թեքվում է, դիպչում է պահակին կամ չի կարողանում պահպանել անհրաժեշտ կողմնորոշումը, չի ստեղծում վավեր բուֆերային դիրք: Վերահսկիչ սարքերը նաև համաձայնեցված պատասխանի կարիք ունեն՝ նախքան անվտանգ կուտակման սահմանաչափը հասնելը:
Ստուգեք երկրաչափությունը, ինչպես նաև արագությունը
Դուրս բերվող գործիքները և փոխակրիչները պետք է աշխատեն մասի իրական ազատման վիճակում: Բացահայտեք բռնակի կրկնվող տեղը: Ստուգեք՝ արդյոք պարանոցը, մարմինը կամ լուսաբռնկիչը ապահովում են այդ դիրքը, և արդյոք կտրումը հեռացնում է այն մինչև հաջորդ տեղափոխումը: Առաջին պիկապում հասանելի գործառույթը կարող է գոյություն չունենալ երկրորդում:
Մենք կլուծեինք այդ տվյալների շղթան նախքան մեքենայի արագությունը բարձրացնելը: Այն գիծը, որը փոխանցվում է խելամիտ արագությամբ և վերականգնվում է կանխատեսելիորեն, ավելի լավ արտադրական ակտիվ է, քան այն, որը կարիք ունի կրկնակի ձեռքով վերադիրքավորման: Նախընտրելի լուծումը կարող է լինել վերանայված գործիքավորումը, փոխանցման այլ հաջորդականությունը կամ լրացուցիչ հզորությունը, այլ ոչ ավելի արագ ձուլման ցիկլը:
Վերջապես, համաձայնեցված ստուգման կետից հետո հաշվեք ընդունված տարաները: Ախտորոշման համար պահպանեք համախառն հաշվարկները, բայց մի օգտագործեք դրանք որպես առաքման արդյունքի ցուցանիշ: Քինգլիգործարանի ընդունման ուղեցույցբացատրում է, թե ինչու են արտադրանքի նույնականացումը, հաշվարկի սահմանները և դիտարկման ժամանակը պատկանում են նույն գրառումին:
Ապացուցեք, որ գիծը կարող է վերականգնել և փոխել արտադրանքը
Սահուն ավտոմատ գործարկումն ապացուցում է միայն մեկ գործող վիճակ: Արտադրությունը ներառում է նաև համալրում, ձախողված փոխանցումներ, մերժված մասեր, արգելափակված փոխակրիչներ և արտադրանքի փոփոխություններ: Այդ իրադարձությունները արժանի են տեղ ընդունման պլանում, քանի որ պատասխանը որոշում է, թե արդյոք բջիջը վերադառնում է վերահսկվող արտադրության:
Գործարանային կողմից մենք անսարքությունների վերականգնումը կդնեինք հղկված ցուցադրությունից առաջ: Եթե շիշը բաց է թողնում պիկապը, հաջորդ հարցն այն չէ, թե որքան արագ ինչ-որ մեկը կարող է այն ետ դնել: Հարցերն այն են, թե ինչն է հայտնաբերել վրիպումը, որ շարժումը կանգ է առել և ինչպես է բջիջը հաստատում հայտնի վիճակը վերագործարկումից առաջ: Ձեռքի կրկնվող շտկումը ախտանիշ է, որը պետք է ուսումնասիրվի, այլ ոչ թե սովորական ավտոմատ գործողությունը:
Երբ բարակ պատերով շիշը դուրս է գալիս բաց թողնելուց հետո, մենք ստուգում ենք բռնման և աջակցության վիճակը՝ նախքան գործընթացի մի քանի կարգավորումներ փոխելը: Վերանայեք մասի կոշտությունը փոխանցման ժամանակ, ամրագոտիների շփման կետերը և շարժման հաջորդականությունը: Այնուհետև փորձեք մեկ վերահսկվող ուղղում և նորից ստուգեք մասը: Ավելի սեղմող ճնշումը կարող է այլ թերություն ստեղծել՝ առաջինը շտկելու փոխարեն:
Նույն կարգապահությունը կիրառվում է, երբ արտահոսքի մերժումը բարձրանում է: Պահպանեք տուժած նմուշները և բացահայտեք դիրքն ու ժամանակը: Ստուգեք փորձնական կնիքը և ամրագոտիների վիճակը կաղապարված պարանոցի և սեղմման հետ միասին: Արտահոսող փորձնական կապը և արտահոսող կոնտեյները պահանջում են տարբեր ուղղումներ: Ձուլման բաղադրատոմսը փոխելը՝ առանց այդ պատճառները առանձնացնելու, կարող է ժամանակ վատնել և թաքցնել սխալը:
Սահմանեք վերականգնումը նախքան անսարքության առաջացումը
- Գրանցեք գործարկման անսարքությունը, ազդակիր մոդուլը և արտադրանքի դիրքը:
- Բջիջը բերեք հաստատված հսկողության և անվտանգության նախագծով սահմանված վիճակին։
- Թող լիազորված անձնակազմը լուծի անսարքությունը մեկուսացման և մուտքի սահմանված կարգով:
- Նախքան վերագործարկումը, փոխադրման, ստուգման և մերժման դիրքերը հաշտեցրեք:
- Շարունակեք վերականգնման համաձայնեցված հաջորդականությունը, ապա ստուգեք ապրանքի պահանջվող ստուգումները:
Սրանք պլանավորման քայլեր են, այլ ոչ թե հսկվող սարքավորումներ մուտք գործելու կամ կողպեքը շրջանցելու թույլտվություն: Ինտեգրված բջիջը ռիսկի գնահատման կարիք ունի՝ ներառելով մոդուլի փոխազդեցությունները և կանխատեսելի միջամտությունները:ISO 12100:2010սահմանում է մեքենաների ռիսկի գնահատման և ռիսկի նվազեցման ընդհանուր սկզբունքները. նախագիծը պետք է նաև բացահայտի մեքենային հատուկ և նպատակակետին վերաբերող կիրառելի պահանջները:
Պահպանված բաղադրատոմսը պարտադիր չէ, որ ամբողջական փոփոխություն լինի
Բաղադրատոմսը կարող է հիշել ջերմաստիճանը և ձուլման շարժումները, մինչդեռ հավաքիչը, բույնը և փորձարկիչը ձեռքով կարգավորվում են: Հարցրեք, թե որ դիրքերն են պահվում, որոնք են շարժիչով և որոնք պահանջում են ֆիզիկական գործիքների փոփոխություն: Տեխնիգործընթացի ավտոմատացման փաստաթղթերապահովում է ֆորմատի հետ կապված կարգավորումների արդյունաբերության օրինակ ընտրիչի, թարթման և արտահոսքի ստուգիչի դիրքերի համար: Դա ցույց է տալիս հստակեցնելու շրջանակը. այն չի սահմանում այդ գործառույթները յուրաքանչյուր մեքենայի վրա:
Սահմանել անցման ժամանակը մի ձևաչափի վերջնական ընդունված մասից մյուսի առաջին ընդունված մասին՝ համաձայնեցված մեթոդի համաձայն: Առանձին ձայնագրեք գործիքավորման աշխատանքները, ճշգրտումները, նյութի անցումը և որակի թողարկումը: Սա բացահայտում է, թե ինչ է իրականում փրկում բաղադրատոմսի ավելի արագ հետկանչը, և ինչը մնում է մեխանիկական կամ գործընթացային առաջադրանք:
Համեմատեք մեկ ընդունված կոնտեյների արժեքը, այլ ոչ թե ավտոմատացման պիտակները
Կիսավտոմատ և լիովին ավտոմատ փչող ձուլման մեքենաների համեմատությունը պետք է սկսվի նույն արտադրանքի և արտադրության ժամանակացույցով: Հակառակ դեպքում, ավելի էժան գնանշումը կարող է պարզապես բացառել բեռնաթափումը, փորձարկումը կամ փաթեթավորումը, որը ներառում է մյուս գնանշումը: Համեմատեք առաքման հավասար սահմանները նախքան սարքավորումների ընդհանուր գումարները համեմատելը:
Ավտոմատացումը առավել պաշտպանելի է, երբ այն վերացնում է սահմանված կրկնվող սահմանափակումը: Դա կարող է լինել ձեռքով ֆլեշ հեռացում, անհամապատասխան փոխանցում, դժվարին ստուգման հանձնում կամ փաթեթավորման գործողություն, որը չի կարող համընթաց պահել: Ավելի շատ ավտոմատացում գնելը, առանց սահմանափակումների նույնականացման, կարող է ավելացնել սպասարկման և փոփոխման աշխատանքը՝ առանց ընդունելի արդյունքի բարելավման:
Պահպանեք ծախսերի սահմանը այնքան լայն, որքան ելքային սահմանը
Մեկ ընդունված կոնտեյների արժեքը = ընդհանուր արժեքը արտադրության համաձայնեցված սահմաններում ÷ ընդունված բեռնարկղեր, որոնք առաքվում են այդ սահմաններում
Համարիչը պետք է ներառի համեմատության հետ կապված ծախսերը. Օգտագործեք նույն հաշվառման մեթոդը երկու տարբերակների համար: Ներքևում գտնվող ռոբոտն անվճար չէ, քանի որ դրա արժեքը դուրս է կաղապարման մեքենայի գնանշումից:
Թվարկե՛ք մարդկային կրկնվող առաջադրանքները: Ինչ-որ մեկը դեռ կարող է համալրել նյութը, տեղափոխել ջարդոն, նմուշառել մասեր, փոխարինել ստվարաթղթե տուփերը, պահպանել գործիքները և արձագանքել ահազանգերին: Գնահատեք աշխատանքային ծանրաբեռնվածությունը սովորական հերթափոխի ընթացքում, ոչ միայն այն ժամանակ, երբ աշխատում է ավտոմատ հաջորդականությունը: Որոշեք՝ արդյոք օպերատորը կարող է ապահով կերպով սպասարկել մեկից ավելի բջիջներ՝ առանց հետաձգված ստուգումների կամ վերականգնման:
Օգտագործեք էլեկտրական էներգիան կՎտժ-ով դիտարկման ժամանակաշրջանի և այդ նույն ժամանակահատվածի ընդունված տարաների համար: ԿՎտ հզորությունը այլ մեծություն է: Ամբողջական գիծը համեմատելիս ներառեք համաձայնեցված օժանդակ սարքերը, հատկապես, եթե առաջարկների միջև փոխվում է կոմպրեսորը, սառեցնող սարքը կամ սրճաղացը: Այնկոմունալ ծառայությունների պահանջների ուղեցույցբացատրում է, թե ինչու միացված հզորությունը և գործառնական պահանջարկը նույնպես պետք է առանձին մնան:
Ձևաչափի հաճախակի փոփոխությունների համար ստուգեք հարմարանքները և պահեստային գործիքները, որոնք անհրաժեշտ են յուրաքանչյուր SKU-ի համար: Բջջային ավելի ցածր սկզբնական գինը կարող է փոխհատուցվել դժվարին փոփոխություններով կամ լրացուցիչ ձևաչափի մասերով: Ընդհակառակը, փոխանցման բարդ համակարգը կարող է ավելորդ լինել փոքր ծավալով արտադրանքի համար, որն ունի գործնական ձեռքով ավարտելու երթուղի:
Մենք խորհուրդ ենք տալիս դասակարգել առաջարկներն ըստ արտադրության սահմանափակումների, որոնք նրանք հանում են, ընդունված արդյունքը, որը նրանք կարող են ստուգել և կրկնվող աշխատանքը, որը թողնում են: Ավելի ավտոմատացված բջիջը վաստակում է իր տեղը, երբ այդ առավելությունները համապատասխանում են գործարանի իրական ժամանակացույցին: «Անօդաչուները» բավարար ֆինանսական փաստարկ չէ։
Խնդրեք զգայունության դեպքեր, այլ ոչ թե համընդհանուր վերադարձի պահանջ: Համեմատեք ակնկալվող պահանջարկը, ավելի ցածր օգտագործումը և ավելի հաճախակի փոփոխությունները՝ օգտագործելով գնորդի սեփական ծախսերը: Դա օգտակար է դարձնում ներդրումային որոշումը նույնիսկ այն դեպքում, երբ վաճառքի ծավալները կամ արտադրանքի խառնուրդը փոխվում են:
Հաստատեք կոնֆիգուրացիան մինչև պատվերը դնելը
Ընտրված հայեցակարգը վերածեք համաձայնեցված սարքավորումների ցանկի, բջջային դասավորության և ընդունման արձանագրության մինչև գնման պատվերը: Ամենաթանկ անորոշությունը հաճախ բացակայող սենսոր չէ: Դա այն սահմանն է, որը յուրաքանչյուր կուսակցություն կարծում էր, որ պատկանում է մեկ ուրիշին:
Կոմպակտ շշերի նախագծի համար2 լ միակայան հարթակառաջարկում է կոնկրետ մեկնարկային կետ. Դրա հրապարակված կաղապարի ծրարը և ավելի փոքր շշերի մի քանի ելքի տարբերակները թույլ են տալիս նախնական պիտանի վերանայում: Փաստացի գծագիրը, խեժը, գլխի դասավորությունը և հոսանքին ներքև գտնվող շրջանակը որոշում են առաջարկվող կառուցվածքը: Մի ընտրեք այդ կոնֆիգուրացիան միայն ծավալից:
Դարձրեք փորձնական պատասխանը գնման հարցերին
Փորձարկումը պետք է օգտագործի արտադրանքի համաձայնեցված սահմանումը և ներառի գնանշված արդյունքին օժանդակող գործողությունները: Եթե արտահոսքի փորձարկումը կամ կրճատումը առաքման սահմանի մի մասն է, ցուցադրեք այն բջջի հետ, այլ ոչ թե անկապ ինքնուրույն ցիկլ ներկայացնելու փոխարեն: Պահպանեք նմուշի ինքնությունը, որտեղ բազմաթիվ դիրքեր կարող են թաքցնել թույլ ելքը կամ խոռոչը:
Ընդունման արձանագրությունը պետք է կապի յուրաքանչյուր պահանջ մեթոդի, սահմանի և դիտարկված արդյունքի հետ: Նման բառը, ինչպիսին է «անցել է», առանց հիմքում ընկած պայմանի, չի կարող առաջնորդել գնորդի գործարանում գործարկումը: ԱյնKingle FAT ուղեցույցապահովում է ավելի ամբողջական շրջանակ այդ ապացույցների համար:
- Ինքնության կառուցում.մեքենա, գործիքակազմ, կառավարման տարբերակ և ներառված մոդուլներ:
- Փորձարկման պայմաններ.արտադրանք, խեժ, ակտիվ դիրքեր և օգտակար պայմաններ:
- Որակը:կրիտիկական չափումներ, ֆունկցիոնալ թեստեր և մերժման պատճառներ:
- Գծի կատարումը.ընդունված հաշվարկ, դիտարկման շրջան, կանգառներ և միջամտություններ:
- Վերականգնում:սխալների համաձայնեցված սցենարները և ցուցադրված վերագործարկման հաջորդականությունը:
- Հանձնում:գծագրեր, ձեռնարկներ, գործիքների մասին տեղեկություններ, կրկնօրինակներ և բաց տարրեր:
Առանձին գործարանի ընդունումը տեղամասի ընդունումից, որտեղ գործարանի ծառայությունները կամ երրորդ կողմի սարքավորումները չեն կարող վերարտադրվել մինչև առաքումը: Նախապես բացահայտեք մնացած ստուգումները և պատասխանատվություն նշանակեք: Գործարանային փորձարկումը չպետք է հանդարտորեն պնդի, որ ստուգում է այն պայմանները, որոնք այն չեն ներառում:
Ուսուցումը պետք է ընդգրկի սովորական աշխատանքը և աշխատատեղերը, որոնք թողնում են ավտոմատացումը: Օպերատորները պետք է ճանաչեն ձախողված փոխանցումը, մեկնաբանեն մեկնարկող ահազանգը և հետևեն վերականգնման հաստատված մեթոդին: Սպասարկման համար անհրաժեշտ են գծագրեր, մաշված մասերի տեղեկատվություն և հասանելիություն, որոնք անհրաժեշտ են խցին աջակցելու համար:
Քննարկեք ավտոմատ արտամղման փչող ձևավորման կոնֆիգուրացիան Kinggle-ի հետ:Ուղարկեք կոնտեյների գծագիրը, խեժի աստիճանը, պատրաստի քաշը, պահանջվող թեստերը, արտադրության ժամանակացույցը և պլանավորված ներհոսքի ներքևի գործողություններընախագծի հարցման էջ.
Կապ:sales@kingle.com · +86-574-87103665. Սահմանված արտադրանքը և գծի սահմանը կազմաձևման վերանայումն ավելի օգտակար են դարձնում, քան միայն մեքենայի գնի հարցումը:
Հաճախակի տրվող հարցեր
Արդյո՞ք ավտոմատ փչող ձուլման մեքենան նույնն է, ինչ ամբողջական արտադրական գիծը:
Ոչ: Ավտոմատ մեքենան կարող է վերահսկել ձուլման շարժումները, մինչդեռ արտադրանքի հեռացումը, կտրումը, ստուգումը կամ փաթեթավորումը մնում են առանձին: Ամբողջական արտադրական գիծը սահմանում է այդ գործողությունների միջև փոխանցման, հսկողության և որակի սահմանը: Հարցրեք սարքավորումների ցանկ և դասավորություն, որը կբացահայտի ներառված յուրաքանչյուր մոդուլ, ձեռքով առաջադրանք և բացառված ծառայություն: Գնման առանձնահատկությունը, ոչ թե ավտոմատ բառը, որոշում է, թե ինչ կժամանի:
Լիովին ավտոմատ փչող ձուլման մեքենան դեռ օպերատորների կարիք ունի՞:
Այո՛։ Նյութերի համալրումը, որակի նմուշառումը, գործիքների փոփոխությունները, սպասարկումը և անսարքությունների վերականգնումը դեռևս կարիք ունեն հանձնարարված պարտականությունների: Ավտոմատացումը կարող է հեռացնել կրկնվող բեռնաթափումը առանց արտադրական բոլոր առաջադրանքները հեռացնելու: Պլանավորեք անձնակազմի համալրումը ամբողջ հերթափոխի և ծառայության իրական դասավորության շուրջ, ներառյալ փաթեթավորումը և ջարդոնի մշակումը: Մի ստացեք աշխատուժի գնահատական կարճ ցուցադրությունից, երբ օժանդակ անձնակազմը մնում է տեսախցիկի շրջանակից դուրս:
Արդյո՞ք ավտոմատ անջատումը, շշերի արտահոսքի փորձարկումը և փաթեթավորումը ներառված են որպես ստանդարտ:
Մի կարծեք, որ դրանք կան: Գնանշումը պետք է սահմանի յուրաքանչյուր գործողություն, մատակարարված սարքավորում, արտադրանքի հատուկ գործիքակազմ, փորձարկման մեթոդ և մերժման երթուղի: Հեռացման միավորը արտահոսքի ստուգիչ չէ, իսկ ավտոմատ փոխակրիչը ավտոմատ փաթեթավորման համակարգ չէ: Մեջբերված յուրաքանչյուր մոդուլի համար հարցրեք, թե ինչ անավարտ պայման է այն ստանում և ինչ ընդունված պայման է տալիս:
Կարո՞ղ է արդյոք գոյություն ունեցող արտամղման փչող ձուլման մեքենան ավտոմատացված լինել:
Հնարավոր է, բայց իրագործելիությունը կախված է գոյություն ունեցող հսկողության համակարգից, պահպանությունից, հասանելի տարածքից, կաղապարի բացումից, արտադրանքի թողարկման և փոխանցման պայմանավորվածությունից: Մասը պետք է համապատասխանի նաև առաջարկվող բռնելու, հարդարման և ստուգման հարմարանքներին: Նախքան ռոբոտ կամ փոխակրիչ առանձին գնելը, վերանայեք ամբողջական բջիջը: Վերականգնումը պետք է ներառի որոշակի ինտեգրման պատասխանատվություն, նորացված ռիսկերի գնահատում և համաձայնեցված արտադրության փորձարկում:
Ինչպե՞ս պետք է գնորդները ստուգեն ավտոմատ գծի ելքը:
Հաշվեք ընդունված բեռնարկղերը համաձայնեցված վերջնական ելքի կետում սահմանված դիտարկման ժամանակահատվածում: Բացահայտեք խեժը, արտադրանքը, կաղապարը, ակտիվ դիրքերը, կոմունալ ծառայությունները և ներառված հոսանքով ընթացող գործողությունները: Գրառման մեջ պահեք մերժումները, կանգառները և ձեռքով կատարված միջամտությունները: Զեկուցեք ձուլման համախառն արդյունքը` առանձին ընդունված գծի արդյունքից: Կատալոգի չոր ցիկլի արժեքը չի փոխարինում այս արտադրական փորձարկմանը: